横剪线(常简称 CTL 线,有的市场叫定尺剪切线或横切线)是把一卷取向硅钢变成一片片铁芯片、再叠成变压器铁芯的设备。卷料从一头以连续带料进入,另一头出来的是剪好长度、45° 斜接、开好 V 口的成品铁轭和芯柱片,大多数产线还会按叠装顺序分拣到收料台上。
如果您在给第一条线定技术要求,或在比较几家报价,了解每个工位在做什么会很有帮助,因为市面上几乎所有产线都由同一套工序组成。差别在于每个工位多快、多准,以及产线周边的搬运有多少实现了自动化。
产线要生产什么
三相三柱叠片铁芯由几种片形组成:两端 45° 斜接的两根边柱,两端尖角(V 形)的中柱,以及两端斜接、中间开 V 口放中柱的两根铁轭。步进叠铁芯里,接缝位置每一组叠片都错开一小步,所以同一片形要剪成几种略有不同的长度,产线必须自动循环这些长度。
CTL 线上的每个工位都是为了做出其中一个特征:剪刀做 45° 和 90° 端头,V 口冲头做 V 口和尖角,冲孔做仍在使用螺栓孔的设计上的孔,送料系统在每次剪切前把带料送到正确长度。
各工位,按顺序
1. 开卷机
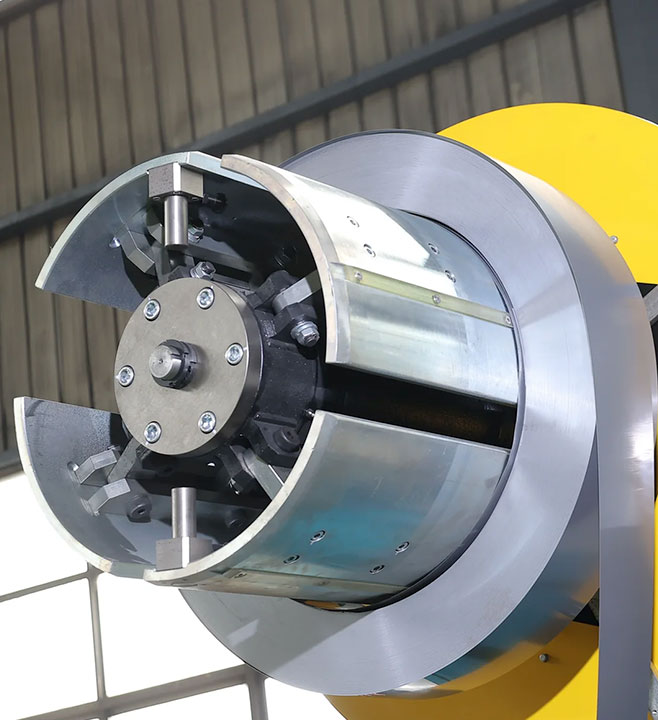
卷料装在液压胀缩卷筒上,卷筒撑住卷料内孔,在受控张力下放出带料。产线可配二到四个开卷头,产线运行时就能装下一卷或另一宽度的带料。卷重承载比看上去更重要:一米级线的开卷机要承载约五吨的卷料,卷筒、制动和上料小车都按此设计。
2. 送料与导向
伺服送料辊把带料准确送进一个片长,标准线上每剪一次停一次,高速线上则连续运行,刀具随带料运动。侧导向使带料居中,保证每片的 V 口和斜接端落在同一位置。送料精度决定成品片的长度公差,所以送料轴是伺服轴,而不是普通电机。
3. V 口冲
伺服冲孔工位冲出放中柱的 V 形口,并与剪刀配合形成中柱片的尖角。产线可配一个或两个 V 口工位。当铁芯上下铁轭宽度不同,或铁芯将自动叠片、需要对称接缝时,要配第二个;选型规则见 关于步进叠剪切和 V 口的文章.
4. 冲孔(选配)
老式铁芯设计和部分大型铁芯用穿过片孔的螺栓夹紧。一个或几个冲孔工位在同一次走料中冲出这些孔。现代配电变压器铁芯通常不打孔,所以冲孔是选配而不是标配,产线可配零到四个冲孔。
5. 斜剪
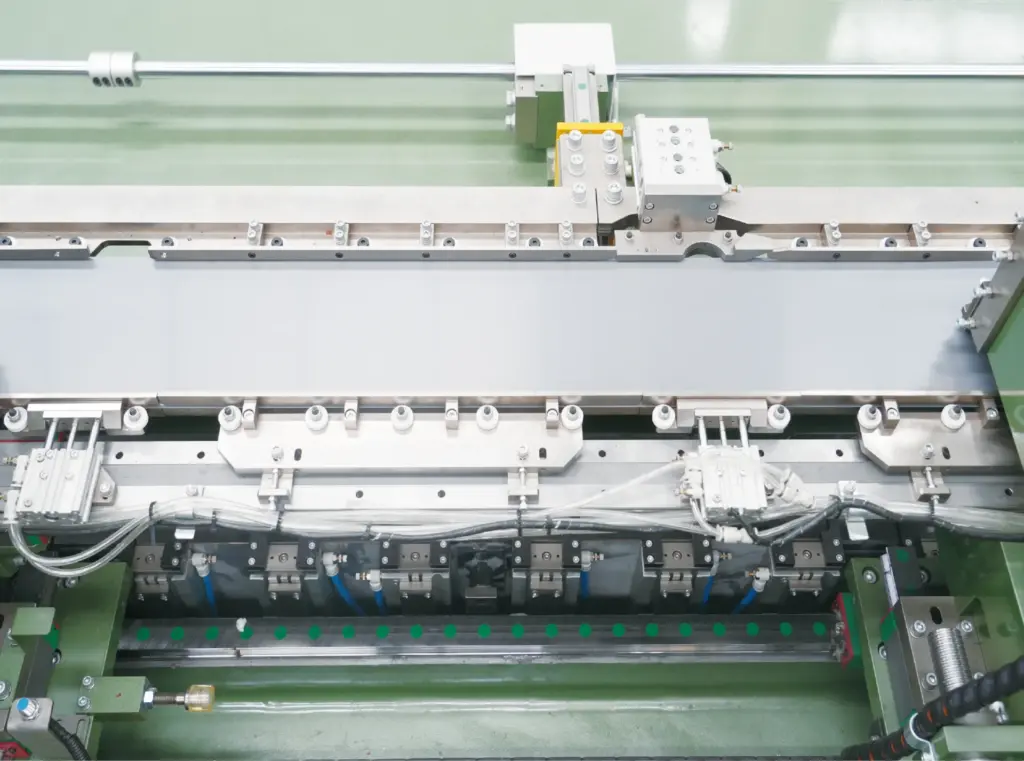
剪刀是产线的核心。它在 45° 和 90° 之间转动,斜剪和直剪在同一次走料中完成,不用换刀。这里的剪切质量决定毛刺高度,剪刀的角度精度决定铁芯斜接缝闭合得好不好。两个剪切工位可以让一片的两刀都剪完而不必回转。
6. 分拣与收料台
成品片从剪刀处输送出来,落到收料台上,按片型分拣,使片垛按叠装顺序到达铁芯装配区。收料台配置为 1+1、3+3 或 5+5 成对;每对中的一个台被叉车拉走时,另一个继续收料。高速线出片更快,所以用加长分拣链。产线也可以直接给铁芯叠片机供料,这就是 剪叠一体线.
7. 控制系统
PLC 和伺服驱动协调程序中每一片的送料长度、冲头位置和剪刀角度。程序本身就是一个铁芯的片子清单:片形、长度、V 口位置、数量和叠装顺序。SREE 产线上,程序可以在操作终端输入,也可以由选配的 PLS 终端读取铁芯片图纸自动生成剪切程序。
怎么看横剪线参数表
每家供应商的参数表列的都是那几个数字。下面是它们在实际中的含义。
| 参数 | 它说明什么 | SREE 典型值 |
|---|---|---|
| 宽度等级 / 带宽 | 产线能剪的最宽片。按您铁芯设计中最宽的片来选,通常是中柱或铁轭。 | 200 到 1000 mm 共六个等级;见 如何选择宽度等级 |
| 料带厚度 | 送料和刀具所适配的硅钢厚度范围。 | 标准 0.18–0.35 mm;0.15 mm 可按需提供 |
| 片料长度 | 产线在一个程序里能剪的最短和最长片。 | 取决于等级;1000 型线覆盖 600–5,000 mm |
| 送料速度 | 带料通过产线的速度。峰值不等于班产;见 峰值速度与实际产量. | 标准线额定最高 210 m/min;高速线峰值 240 m/min |
| 长度公差 | 剪切长度的允许偏差,按参考长度给出。 | 每 2 m ±0.2 mm |
| 角度公差 | 45° 斜接相对名义值的偏差。决定接缝闭合得好不好。 | ±0.02° |
| 毛刺高度 | 剪刀留下的锐边。影响片间绝缘和叠片系数。 | ≤0.02 毫米 |
| 装机功率 | 驱动和液压之和。随工位数量变化,而不只是随等级。 | 视配置约 40 到 95 kW |
公差只有和测量条件一起看才有意义。比较报价时,问问每家供应商角度和长度是怎么测的、用的什么料;该问什么,我们在 对变压器铁芯真正重要的剪切公差.
标准线和高速线
SREE 生产两个系列的 CTL 线。 标准线 是步进送料:带料停,工位动作,带料再走。 高速线 让带料一直运行,冲剪工位随它移动,省掉了启停循环,在同样带速下产量更高。哪个划算取决于月吨位和换铁芯型号的频率; 这篇对比 给出了我们选型时用的经验规则。
SREE 型号怎么读
我们的型号直接描述产线配置。以 SRHJ400-223G 为例:SRHJ 是横剪系列,400 是以毫米计的宽度等级,2-2-3 分别是剪刀、V 口冲和冲孔的数量,G 表示高速版(B 表示标准数控版)。剪叠一体线用 SRJD 前缀,纵剪线用 SRZJ,独立叠片线用 SRDZ。
常见问题
横剪线和定尺剪切线是一回事吗?
是的。横剪线、CTL 线、定尺剪切线、横切线说的都是同一种设备:它横着把带料剪成长度,和顺着带料分宽度的纵剪线正好相反。
一条线能剪出一个铁芯的全部片子吗?
能,这正是这条线的用处。一个铁芯的边柱、中柱和铁轭,用所需宽度的带料在一个程序里剪出,包含步进叠的长度变化,并分拣到收料台上。
它前面需要配纵剪线吗?
只有您买母卷自己分条时才需要。很多铁芯车间直接从钢厂或加工中心买分好条的带料,横剪线直接用这些卷料。
剪切程序怎么编?
根据铁芯片图纸。操作工在终端上输入片形、长度和数量,或者由选配的 PLS 终端读取图纸文件自动生成程序。