横剪线参数表上有三个公差:斜剪角度、片长和剪刀留下的毛刺高度。它们看起来是小数字,也确实小,但每一个都直接变成成品变压器的一项性能。角度误差表现为空载损耗和噪声。长度误差表现为片垛不齐、铁芯与图纸不符。毛刺表现为片间短路和叠片系数下降。本文逐一讲解,以及比较产线时要看什么。
角度:0.02° 为什么值得较真
叠片铁芯用 45° 斜接缝,是为了让磁通沿钢的轧制方向从芯柱过渡到铁轭,那是取向硅钢损耗最低的方向。在接缝处,磁通要跨过两片之间的间隙。剪切角度一偏离 45°,就会在接缝一侧拉开这个间隙:在一片的宽度上,百分之几度的角度误差就能在边缘产生零点几毫米的间隙。
这个间隙的影响有两层。其一,间隙周围磁通集中,局部损耗和励磁电流上升,在试验报告里表现为空载损耗偏高。其二,同一个间隙是磁致伸缩噪声的来源,所以同样的钢、同样的设计,在磨损或没对正的剪刀上剪出来的铁芯,往往明显比在好产线上剪的更响。
SREE 产线把斜接角控制在 ±0.02°。这个数字取决于三点:剪刀转角的精度、剪刀机架的刚性(刀片受力不让刀),以及让带料与剪刀保持垂直的侧导向。新线能做到这个数字,只要刀间隙维护好,几年后也应该做到;这是维护项目,我们在操作工培训里会讲。
长度:按参考长度的公差
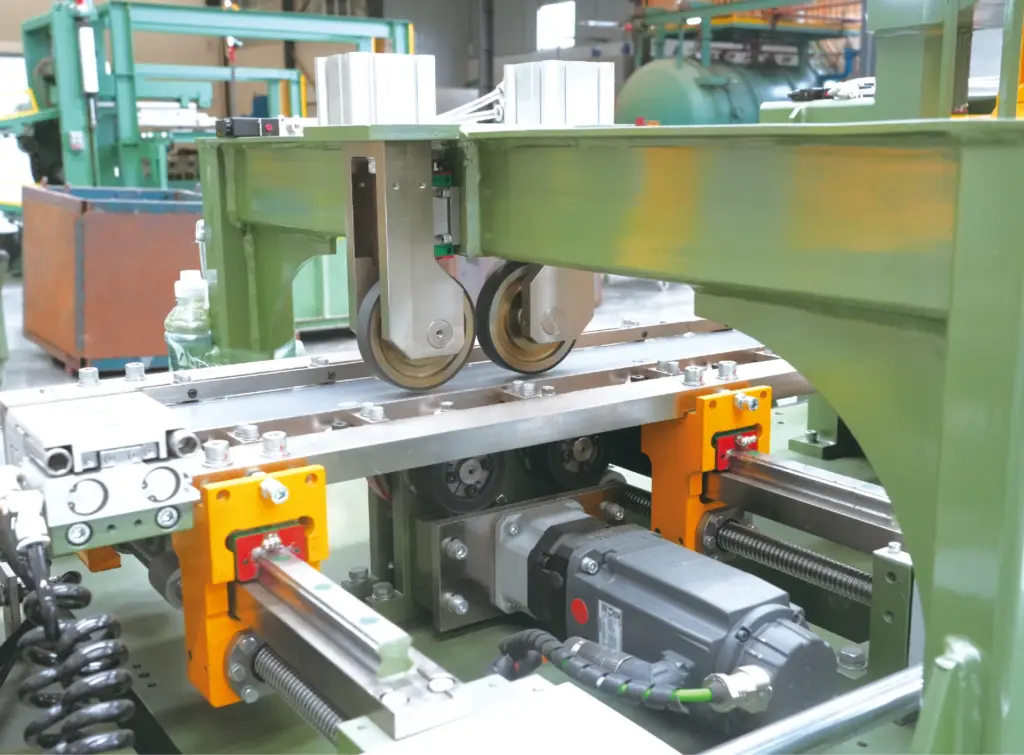
长度公差按参考长度给出,因为误差随片长增加:我们大多数线是每 2 m ±0.2 mm,1000 型是每 3 m ±0.2 mm。这个数字由送料轴(带测量辊的伺服轴)和加速时带料防打滑的能力决定。
长度误差对铁芯的影响:边柱和铁轭长度要相互匹配才能闭合窗口;步进叠各层之间必须正好相差设计步长。如果一批内长度漂移,片垛要么在角部合不严,要么台阶对不齐,装配工只能手工修,既费时间又很难做出设计的接缝。
比较参数表时,看看有没有写参考长度。没有参考长度的 ±0.2 mm 不算技术指标。
毛刺:看不见的那条边
剪切会在切口下侧留下一点翘起的边。对 0.27 mm 的片来说,0.05 mm 的毛刺接近片厚的五分之一,不能忽略。在叠好的铁芯里会发生两件事。毛刺刺破相邻片的绝缘涂层,在片间形成导电通路;通路多了,涡流会同时流经好几片,损耗上升。毛刺还把片子撑开,同样片数叠出来更高,测出来就是叠片系数更低,意味着同样磁通下铁芯更重。
我们的产线按毛刺高度不大于 0.02 mm 设计。毛刺取决于刀片锋利程度、按片厚设定的刀间隙和剪刀几何。它是使用中最容易变差的公差,所以刃磨和调间隙属于定期维护,而不是等铁芯装配工抱怨了才去做。
三个数字放在一起
| 公差 | SREE 指标 | 影响变压器的什么 | 产线上由什么决定 |
|---|---|---|---|
| 斜接角度 | ±0.02° | 接缝间隙:空载损耗、励磁电流、噪声 | 剪刀转角精度、机架刚性、侧导向 |
| 长度 | 每 2 m ±0.2 mm(1000 型为每 3 m) | 窗口闭合、步进叠对齐、装配时的手工修整 | 伺服送料轴和测量辊、带料夹持 |
| 毛刺高度 | ≤0.02 毫米 | 片间绝缘、涡流损耗、叠片系数 | 刀片锋利度和间隙、剪刀几何 |
相信数字之前要问什么
公差只有和测量方法一起才有意义。拿两份报价比数字之前,先问每家供应商:
- 这个数字是在什么料、什么厚度上测的?薄的高牌号钢在剪刀下的表现和 0.35 mm 不一样。
- 测的是多长的片、多少片?一片好的说明不了什么;一整套程序的抽样才能说明这条线。
- 角度怎么测、用什么仪器测?要试验记录,而不只是结果。
- 这个数字是保证的验收值,还是典型值?两者常常写成同一个数。
- 验收前,供应商能用您的牌号、按您的图纸剪一批样片吗?
按您的图纸、用您的牌号试剪,可以写进 SREE 产线的发货前验收;在定技术要求时提出来,实测值会写进验收记录。如果供应商根本不肯这么做,就把参数表上的数字当作宣传。
让公差在产线整个寿命内保持
三个数字都靠维护。剪刀刀片要按吨位和材料确定的周期刃磨,每次刃磨后、每次换片厚时都要重调间隙。送料轴上的测量辊要保持清洁,并用基准长度校核。侧导向会磨损,需要调整。这些都不难,但不做这些,产线一年内就会偏离参数表,最先发现的是铁芯试验台。
各产线的参数,包括这些公差,见 标准 和 和高速 横剪线页面,参数表可在以下页面下载: 技术资料 页面。
常见问题
三个公差哪个最重要?
对空载损耗和噪声,是角度;对装配时间,是长度;对损耗和铁芯重量两者,是毛刺。好的产线三者都能保持;磨损的产线通常先丢掉的是毛刺。
更薄的钢需要更严的公差吗?
公差不变,但更难保持:毛刺占片厚比例更大,带料在送料时更容易变形。见 薄规格 CRGO 加工.
这些公差安装后能在现场检查吗?
能,也应该检查,作为现场验收的一部分,用您的料、按您的图纸。