现代叠片铁芯有两个特点决定了横剪线的大部分配置:步进接缝和 V 口。两者都不稀奇,但在定技术要求前值得弄清楚,因为它们决定了需要几个冲工位,以及剪切程序怎么编。
什么是步进接缝
斜接铁芯里,芯柱和铁轭以 45° 接缝相接。如果每层的接缝都在完全相同的位置,磁通就得在那一处跨过整个气隙,角部的损耗和噪声都会很高。步进叠铁芯的办法是:每一层或每一组层,接缝位置错开一小步,每隔几步重复一次。接缝分散到几个位置,磁通通过相互搭接的片子找到磁阻更低的路径,角部几乎像一整块钢。与单一位置接缝相比,空载损耗和噪声的改善有充分的数据,这也是为什么如今几乎所有配电和电力变压器铁芯都采用步进叠。
这对剪切线意味着什么
步进叠设计不改变片形,只改变片长。每根芯柱和铁轭片都要剪成几种相差一个步长的长度,按固定顺序循环叠装。对产线来说,这意味着三件事。
- 一个铁芯的剪切程序更长:不再是五种片形,而是五种片形各几种长度,并有每种的数量和叠装顺序。
- 长度精度比单一位置接缝更重要,因为步长很小,与步长同量级的长度误差就会打乱台阶。送料轴每 2 m ±0.2 mm 的精度就体现在这里。
- 分拣很重要。片子必须按装配工叠装的顺序到达收料台,或者按这个顺序自动叠片,所以产线的收料端是程序的一部分,而不是事后才考虑的东西。
SREE 产线上,程序在终端上以片形、长度、步长和数量输入,或由选配 PLS 终端根据铁芯片图纸生成。
V 口是干什么的
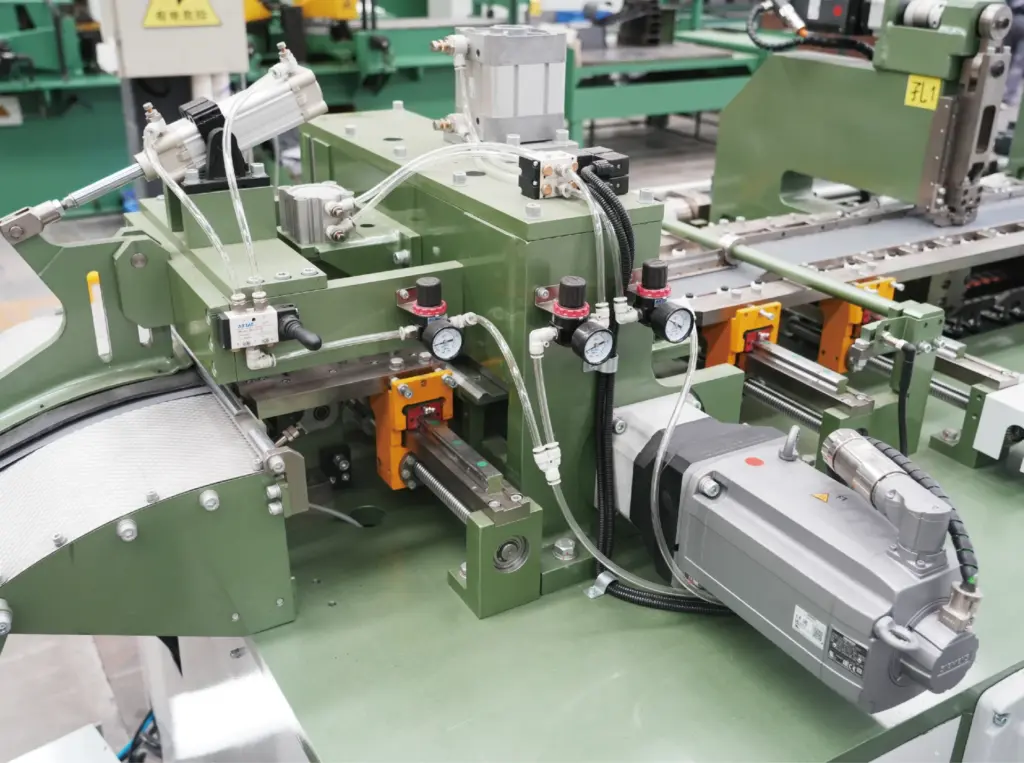
三柱铁芯中,中柱在铁轭长度的中点与铁轭相接。铁轭片在这个位置冲出 V 形口,中柱片两端剪成尖角插入 V 口,磁通再次沿 45° 面穿过接缝。产线上的 V 口冲是伺服冲孔工位,在铁轭上按程序位置冲出 V 口;中柱的尖角则由剪刀在两个方向各剪 45° 形成。
V 口位置和形状来自铁芯图纸:位置取决于中柱在哪,形状取决于芯柱和铁轭的宽度。高速线上 V 口工位装在自己的伺服轴上,移动到程序位置,所以换铁芯设计不需要机械调整。
一个 V 口工位还是两个?
大多数产线只配一个 V 口工位。第二个工位与速度无关,而是与几何形状有关。我们配置产线时用的规则:
| 情况 | V 口工位数 | 为什么 |
|---|---|---|
| 剪叠一体线(SRJD) | 1 | 产线边剪边叠,在线叠装顺序每次走料只需一种 V 口形状 |
| 上下铁轭宽度不同 | 2 | 两根铁轭需要不同的 V 口形状;第二个工位一次走料就能剪出两种,无需换刀 |
| 铁芯将在叠片线上自动叠装 | 2 | 自动叠片要求两根铁轭的接缝对称,这需要两个工位 |
| 其他所有情况 | 1 | 一种形状就能满足设计 |
这与 在线选型器 的逻辑相同:它会问您的铁轭宽度是否相同、铁芯怎么叠。如果不确定,发图纸给我们,这对我们来说是两分钟的检查。
孔冲
冲孔工位和 V 口工位是两个独立的决定。用穿心螺杆夹紧的铁芯需要在片上打孔;用拉带或夹件固定的不需要。现代配电变压器铁芯通常不打孔,所以默认不配冲孔工位。需要打孔时,常见配置是两个工位,有多排孔的设计最多可配四个。和 V 口工位一样,冲孔工位会增加线长,在标准线上还会增加剪切周期,所以只应为用得到的设计配置。
V 口在哪里决定设备选型
V 口影响更大决策的唯一地方是剪叠一体线。因为 SRJD 线边剪边叠,只需要一个 V 口工位,这也是一体线相对其功能而言结构紧凑的原因之一。把两道工序合在一起的利弊,见 剪叠一体线:什么时候适合把剪切和叠片合在一起.
常见问题
步进叠铁芯需要专门的剪切线吗?
不需要。任何带伺服送料的可编程横剪线都能剪步进叠;变的是程序,不是设备。它需要的是长度精度,以及能保持片序的收料端。
新设计能改 V 口位置吗?
能。V 口位置是程序里的一个参数。高速线上工位自动移到该位置;标准线上要按新设计调整工位位置。
配电变压器铁芯需要冲孔吗?
通常不需要。看您的夹紧设计:如果铁芯用拉带或无穿心螺杆的夹件固定,就订不带冲孔工位的产线。