
O que é uma linha de corte transversal para núcleos de transformadores? Como funciona, estação por estação
Uma linha de corte transversal (CTL) transforma bobinas de aço silício de grão orientado em lâminas prontas para o núcleo. Este guia passa por cada estação da linha, o que cada uma faz com a tira e quais números da folha de dados realmente importam.
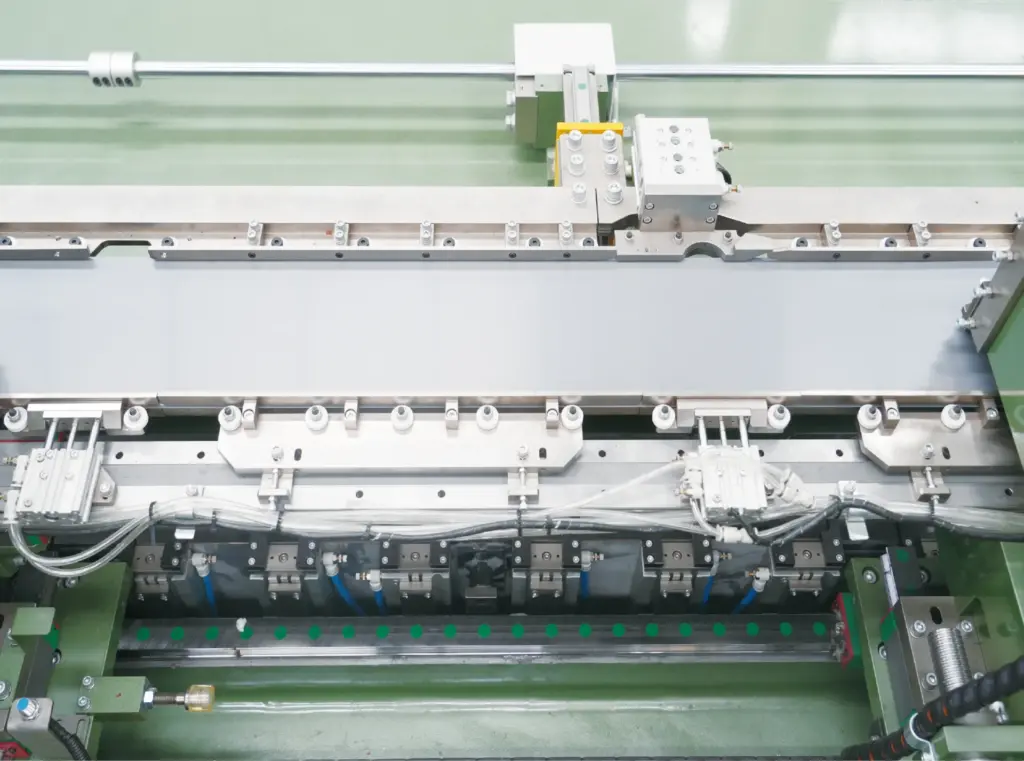
Uma linha de corte transversal (abreviada como linha CTL e, em alguns mercados, chamada de linha de corte em comprimento ou de tesoura transversal) é a máquina que transforma uma bobina de aço silício de grão orientado nas lâminas individuais que são empilhadas no núcleo do transformador. A bobina entra por uma ponta como tira contínua; pela outra saem as peças prontas de jugo e coluna, já cortadas no comprimento, com pontas a 45°, entalhadas e, na maioria das linhas, separadas nas mesas de empilhamento na ordem de que o montador precisa.
Se você está especificando sua primeira linha ou comparando propostas, ajuda saber o que acontece em cada estação, porque quase todas as linhas do mercado seguem a mesma sequência de operações. As diferenças estão em quão rápido e com que precisão cada estação trabalha e quanto do manuseio em volta da linha é automatizado.
O que a linha precisa produzir
Um núcleo empilhado trifásico de três colunas é montado com poucos formatos de lâmina: duas colunas externas com pontas a 45°, uma coluna central com pontas em V e dois jugos com pontas a 45° e um entalhe em V no meio, onde entra a coluna central. Num núcleo step-lap, a posição da junta é deslocada um pequeno passo de um grupo de camadas para o próximo, então o mesmo formato é cortado em vários comprimentos um pouco diferentes e a linha precisa percorrer esses comprimentos automaticamente.
Cada estação de uma linha CTL existe para fazer uma dessas características: a tesoura faz as pontas a 45° e 90°, o punção de entalhe em V faz o entalhe e as pontas, o punção de furo faz os furos de parafuso nos projetos que ainda os usam, e o sistema de alimentação posiciona a tira no comprimento certo antes de cada corte.
As estações, em ordem
1. Desbobinador
A bobina fica num mandril hidráulico expansível que prende o furo da bobina e libera a tira com tração controlada. As linhas são oferecidas com duas a quatro cabeças de desbobinador para que a próxima bobina, ou uma tira de outra largura, seja carregada com a linha rodando. A capacidade de peso importa mais do que parece: numa linha classe um metro o desbobinador carrega bobinas de cerca de cinco toneladas, e mandril, freio e carro de carga são dimensionados para isso.
2. Alimentação e guia
Rolos de alimentação servoacionados avançam a tira exatamente o comprimento da lâmina e a param a cada corte na linha padrão, ou a fazem correr continuamente na linha de alta velocidade, onde o ferramental acompanha a tira. Guias laterais mantêm a tira centrada para que o entalhe e as pontas caiam no mesmo lugar em todas as peças. A precisão da alimentação define a tolerância de comprimento da lâmina pronta, e por isso o eixo de alimentação é um eixo servo, não um simples motor.
3. Punção de entalhe em V
Uma estação de punção servoacionada corta o entalhe em V que recebe a coluna central e, junto com a tesoura, forma as pontas das lâminas da coluna central. As linhas são configuradas com uma ou duas estações V. A segunda é especificada quando os dois jugos do núcleo têm larguras diferentes ou quando o núcleo será empilhado automaticamente e precisa de juntas simétricas; a regra está em o artigo sobre corte step-lap e entalhes em V.
4. Punção de furo (opcional)
Projetos de núcleo antigos e alguns núcleos maiores são fixados por parafusos que passam por furos nas lâminas. Uma ou mais estações de furação fazem esses furos na mesma passada. Núcleos de transformadores de distribuição modernos costumam ser fixados sem furos, então a estação é opcional, e a linha pode ser pedida com zero a quatro punções de furo.
5. Tesoura de corte a 45°
A tesoura é o coração da linha. Ela gira entre 45° e 90°, de modo que cortes em ângulo e retos são feitos na mesma passada sem trocar ferramenta. A qualidade do corte aqui define a altura da rebarba, e a precisão angular da tesoura define quão bem fecham as juntas do núcleo. Duas estações de tesoura permitem fazer os dois cortes de uma lâmina sem movimento de volta na rotação.
6. Separação e mesas de empilhamento
As lâminas prontas saem da tesoura por transportador e caem nas mesas de empilhamento, separadas por tipo de peça para que os pacotes cheguem à montagem na ordem de montagem. As mesas vêm em pares 1+1, 3+3 ou 5+5; a segunda mesa de cada par enche enquanto a primeira é retirada por empilhadeira. Linhas de alta velocidade usam corrente de separação estendida porque as peças chegam mais rápido. A linha também pode alimentar diretamente uma empilhadeira de núcleos, que é a ideia de uma linha combinada de corte e empilhamento.
7. Sistema de controle
Um CLP com servoacionamentos coordena o comprimento de alimentação, as posições dos punções e o ângulo da tesoura para cada peça do programa. O programa em si é a lista de peças de um núcleo: formato, comprimento, posição do entalhe, quantidade e ordem de empilhamento. Nas linhas SREE o programa pode ser digitado no terminal do operador ou gerado a partir do desenho da lâmina pelo terminal PLS opcional, que lê o desenho e produz o programa de corte automaticamente.
Como ler a folha de dados de uma linha de corte transversal
A folha de dados de qualquer fornecedor traz os mesmos poucos números. Veja o que cada um significa na prática.
| Parâmetro | O que ele informa | Valores típicos SREE |
|---|---|---|
| Classe de largura / largura da tira | A lâmina mais larga que a linha corta. Escolha pela peça mais larga dos seus projetos, geralmente a coluna central ou o jugo. | Seis classes de 200 a 1000 mm; veja como escolher a classe de largura |
| Espessura da tira | A faixa de espessuras de aço silício para a qual a alimentação e o ferramental estão preparados. | 0,18 a 0,35 mm como padrão; 0,15 mm sob consulta |
| Comprimento da lâmina | A peça mais curta e a mais longa que a linha corta num programa. | Depende da classe; uma linha 1000 cobre 600 a 5.000 mm |
| Velocidade de alimentação | Velocidade da tira pela linha. Pico não é produção por turno; veja velocidade de pico x produção real. | Até 210 m/min nominal nas linhas padrão; 240 m/min de pico nas de alta velocidade |
| Tolerância de comprimento | Desvio permitido do comprimento cortado, informado por comprimento de referência. | ±0,2 mm em 2 m |
| Tolerância de ângulo | Desvio do corte a 45° em relação ao nominal. Define quão bem as juntas fecham. | ±0,02° |
| Altura da rebarba | Aresta deixada pela tesoura. Afeta o isolamento entre lâminas e o fator de empilhamento. | ≤0,02 mm |
| Potência instalada | Soma dos acionamentos e da hidráulica. Varia com o número de estações, não só com a classe. | Cerca de 40 a 95 kW conforme a configuração |
Tolerâncias só têm sentido junto com as condições em que foram medidas. Ao comparar propostas, pergunte a cada fornecedor como os números de ângulo e comprimento foram testados e em que material; discutimos o que perguntar em tolerâncias de corte que importam para núcleos de transformadores.
Linhas padrão e de alta velocidade
A SREE fabrica duas famílias de linha CTL. A linha padrão alimenta passo a passo: a tira para, as estações atuam, a tira avança. A linha de alta velocidade mantém a tira em movimento e as estações de punção e corte andam com ela, o que elimina o ciclo de parada e partida e aumenta a produção para a mesma velocidade de tira. Qual compensa depende da tonelagem mensal e da frequência com que você troca de tipo de núcleo; esta comparação dá a regra prática que usamos no dimensionamento.
Como são formados os modelos SREE
Nossos códigos de modelo descrevem a configuração da linha. SRHJ400-223G, por exemplo, se lê assim: SRHJ é a série de corte transversal, 400 é a classe de largura em milímetros, 2-2-3 é o número de tesouras, punções de entalhe em V e punções de furo, e G indica a versão de alta velocidade (B indica a versão CNC padrão). A linha combinada de corte e empilhamento usa o prefixo SRJD, a linha de corte longitudinal SRZJ e a linha de empilhamento independente SRDZ.
Perguntas frequentes
Linha de corte transversal é o mesmo que linha de corte em comprimento?
Sim. Linha de corte transversal, linha CTL, linha de corte em comprimento e linha de tesoura transversal descrevem a mesma máquina: ela corta atravessando a tira para dar comprimento, ao contrário da linha de corte longitudinal, que corta ao longo da tira para dar largura.
Uma só linha corta todas as peças de um núcleo?
Sim, é para isso que ela existe. Colunas externas, coluna central e jugos de um núcleo são cortados num só programa a partir de tiras das larguras necessárias, com as variações de comprimento do step-lap, e entregues já separados nas mesas de empilhamento.
A linha precisa de uma linha de corte longitudinal antes dela?
Só se você compra bobinas-mãe e as corta você mesmo. Muitas fábricas de núcleos compram tira já cortada da usina ou de um centro de serviço e alimentam a linha CTL direto dessas bobinas.
Como o programa de corte é criado?
A partir do desenho da lâmina. O operador digita formatos, comprimentos e quantidades no terminal, ou o terminal PLS opcional lê o arquivo do desenho e gera o programa.
Dimensionando uma linha para a sua fábrica de núcleos?
Envie larguras de tira, espessura e tonelagem mensal. Você recebe uma proposta de linha com arranjo de facas e layout, ou use o seletor online para restringir a série primeiro.
