变压器铁芯车间里几乎所有的剪切都由两种设备完成,它们常被混淆,因为都是拿一卷取向硅钢来剪。区别在于剪的方向。纵剪线顺着带料剪,把它分成所需宽度的窄卷。横剪线横着剪,剪出成品铁芯片。一个准备原料,一个做零件。
纵剪线做什么
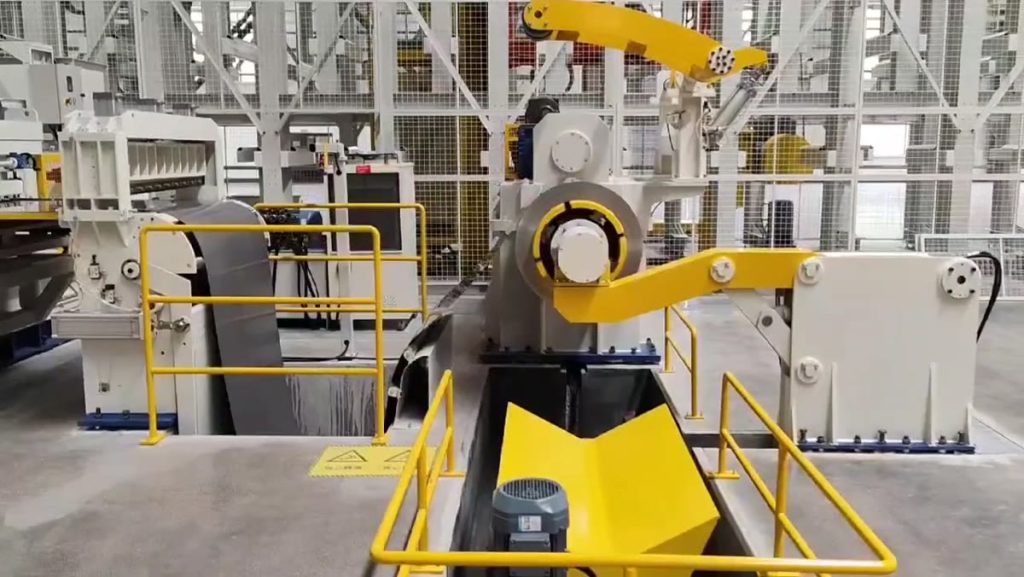
硅钢从钢厂出来是母卷,通常宽约一米。但铁芯由几种不同宽度的片组成,芯柱和铁轭每一级一个宽度。纵剪线把母卷展开,送过调好宽度的成对圆盘刀,再把分出的带料分别卷成窄卷。一次走料可以同时分出几种宽度,所以分条方案要尽量用满母卷宽度、少留边丝。
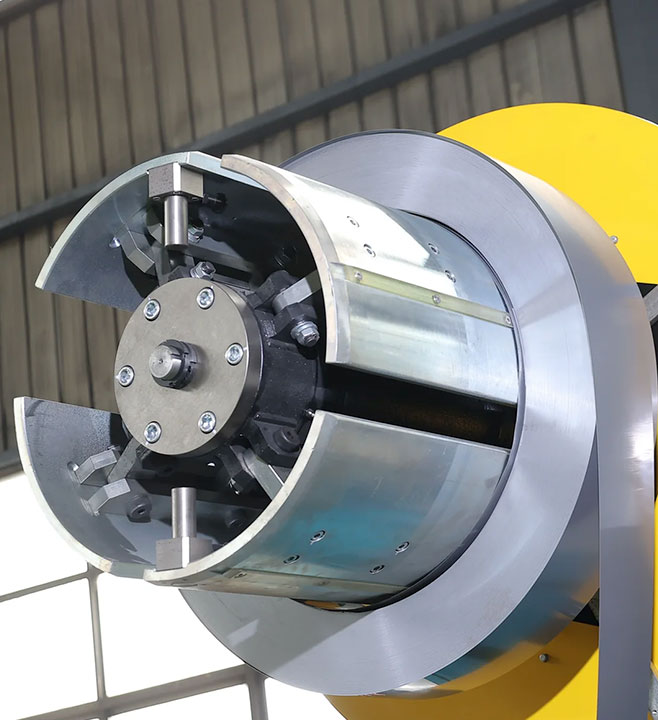
纵剪线的质量要求是边部质量和宽度精度。带料边缘粗糙或有毛刺,从它剪出的每一片都会带着这个边;宽度误差会直接传到铁芯尺寸上。在 SREE 的 SRZJ 纵剪线 上,刀轴淬硬到 HRC 50–59,端面跳动控制在 0.005 mm 以内,这保证了整个带宽上切口干净。一条线有十一对刀,一次走料可分十条,最小带宽 40 mm,线速最高 120 m/min,宽度精度 ±0.1 mm。
横剪线做什么
横剪线每次取一卷分好的带料,把它剪成铁芯片:按程序长度送料,冲 V 口和需要的螺栓孔,把两端剪成 45° 或 90°,成品片落到收料台上。一个铁芯的程序列出每一种片形和长度,包括步进叠设计里那些细小的长度台阶。 横剪线如何工作 逐一介绍了各工位。
这里的质量要求又不一样:剪切的长度和角度精度、剪切边的毛刺高度,以及同一批从第一片到最后一片的重复性。速度比纵剪线高,标准线额定最高 210 m/min,因为带料更窄、剪切行程短。
并排对比
| 纵剪线 | 横剪线 | |
|---|---|---|
| 剪切方向 | 纵向,顺着带料 | 横向,横跨带料 |
| 来料 | 母卷,宽度约一米以内 | 单一宽度的分条带卷 |
| 产量 | 若干窄卷 | 成品铁芯片,按片型分拣 |
| 刀具 | 刀轴上的成对圆盘刀 | 伺服冲头和旋转斜剪 |
| 关键精度 | 带宽 ±0.1 mm,边部质量 | 长度每 2 m ±0.2 mm,角度 ±0.02°,毛刺 ≤0.02 mm |
| 速度 | 最高 120 m/min | 额定最高 210 m/min(高速线峰值 240 m/min) |
| 在流程中的位置 | 卷料库与带料库之间 | 带料库与铁芯叠装之间 |
每个铁芯车间都需要两种线吗?
不是。关键在于您买母卷还是买分好条的带料。
买母卷自己分条,可以掌控宽度和交期,出了新铁芯设计不用等加工中心,通常每吨材料价格也更低。代价是一条纵剪线、卷料和带料的存放场地,以及编好分条方案的计划工作。一般在月吨位高到纵剪线能经常开工,或者带宽规格经常变化时才划算。
从钢厂或加工中心买分好条的带料,车间里就不需要纵剪线和相应仓储。服务费体现在带料价格和交期里,边部质量也依赖供应商。很多配电变压器厂就是这样起步的:先上一条横剪线,量上来了再加纵剪。
两条线如何衔接
两种线都有的车间里,分好的卷从纵剪线进带料库,横剪线从带料库取料。带料库可以是放料架加叉车的地面区域,也可以在自动化车间里是一个带穿梭车的货架,把下一卷送到开卷头。因为横剪线有二到四个开卷头,当前宽度在跑时就能装下一个宽度,这样换程序之间产线也不停剪。 变压器铁芯车间布局规划 展示了从卷料到成品铁芯的完整流程,包括自动化版本。
关于材料
我们的纵剪线都是为取向(CRGO)硅钢交付的,叠片变压器铁芯就是用它做的。如果您的应用涉及电机冲片用的无取向钢,询价时请告知牌号和厚度,因为刀具配置和张力控制按材料确定,我们会确认产线能按什么材料来做。
常见问题
横剪线也能分条吗?
不能。横剪线没有刀轴,改变不了带宽。开卷机上装的是多宽的带料,它就剪多宽的。
纵剪线一次能分几条?
SREE SRZJ 线有十一对刀,按宽度不同,每次最多分十条。
纵剪线能分出的最窄带料是多少?
SRZJ 线为 40 mm。更窄的可按需提供,但会影响收卷,最好在定技术要求前商量。
先买哪条线?
先买横剪线,用外购的分条带料。等吨位或宽度品种多到值得时,再加纵剪线。