
Transformatör Çekirdekleri İçin Boy Kesme Hattı Nedir? İstasyon İstasyon Nasıl Çalışır
Boy kesme hattı, tane yönlendirilmiş silisli çelik bobinlerini bitmiş çekirdek saclarına dönüştürür. Bu rehber hattaki her istasyonu, her birinin şeride ne yaptığını ve teknik föydeki hangi rakamların gerçekten önemli olduğunu anlatıyor.
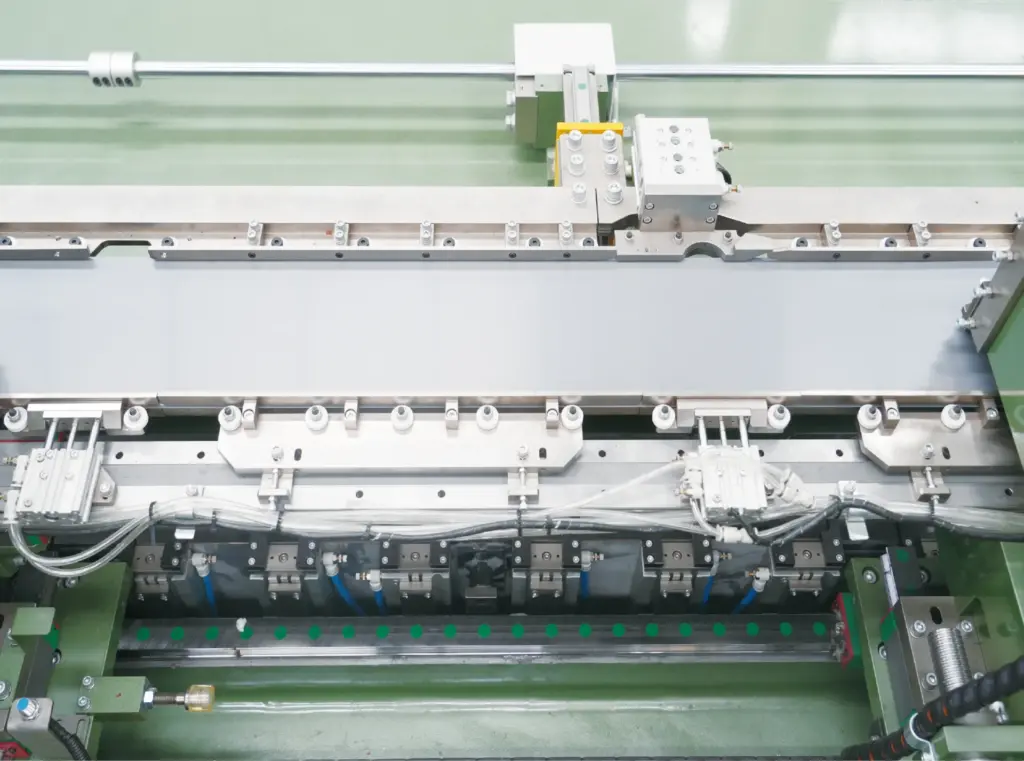
Boy kesme hattı (kısaca CTL hattı, bazı pazarlarda enine kesme veya enine makas hattı), tane yönlendirilmiş silisli çelik bobini transformatör çekirdeğinde istiflenen tek tek saclara dönüştüren makinedir. Bobin bir uçtan sürekli bir şerit olarak girer; diğer uçtan boyuna kesilmiş, 45° gönyelenmiş, çentiklenmiş ve çoğu hatta çekirdek ustasının ihtiyaç duyduğu sırayla istifleme masalarına ayrılmış bitmiş boyunduruk ve bacak parçaları çıkar.
İlk hattınızın şartnamesini hazırlıyor veya teklifleri karşılaştırıyorsanız, her istasyonda ne olduğunu bilmek yardımcı olur; çünkü piyasadaki hatların neredeyse tamamı aynı işlem sırasından oluşur. Farklar her istasyonun ne kadar hızlı ve hassas çalıştığında ve hattın etrafındaki taşımanın ne kadarının otomatik olduğundadır.
Hattın üretmesi gerekenler
Üç fazlı, üç bacaklı istiflenmiş bir çekirdek birkaç sac şeklinden oluşur: uçları 45° gönyeli iki dış bacak, sivri (V) uçlu bir orta bacak ve uçları gönyeli, ortasında orta bacağın oturduğu V-çentikli iki boyunduruk. Step-lap çekirdekte birleşim yeri bir katman grubundan diğerine küçük bir adımla kaydırılır; bu yüzden aynı şekil birkaç farklı boyda kesilir ve hat bu boyları otomatik olarak döngüyle kesmelidir.
CTL hattındaki her istasyon bu özelliklerden birini yapmak için vardır: makas 45° ve 90° uçları, V-çentik zımbası çentiği ve sivri uçları, delik zımbası hâlâ kullanan tasarımlarda cıvata deliklerini yapar, besleme sistemi de her kesimden önce şeridi doğru boya konumlar.
Sırasıyla istasyonlar
1. Açıcı
Bobin, bobin iç çapını kavrayan ve şeridi kontrollü gerdirmeyle veren hidrolik genişleyen mandrel üzerinde durur. Hatlar, bir sonraki bobin veya farklı genişlikte bir şerit hat çalışırken yüklenebilsin diye iki ila dört açıcı başlığıyla sunulur. Bobin ağırlık kapasitesi göründüğünden önemlidir: bir metre sınıfı hatta açıcı yaklaşık beş tonluk bobin taşır ve mandrel, fren ve yükleme arabası buna göre boyutlandırılır.
2. Besleme ve kılavuzlama
Servo tahrikli besleme makaraları şeridi tam sac boyu kadar ilerletir ve standart hatta her kesim için durdurur; yüksek hızlı hatta ise takımlar şeritle birlikte hareket ederken sürekli ilerletir. Kenar kılavuzları, çentik ve gönyeli uçlar her parçada aynı yere denk gelsin diye şeridi ortalar. Bitmiş sacın uzunluk toleransını belirleyen besleme hassasiyetidir; bu yüzden besleme ekseni basit bir motor tahriki değil, bir servo eksendir.
3. V-çentik zımbası
Servo tahrikli bir zımba istasyonu orta bacağı alan V şeklindeki çentiği keser ve makasla birlikte orta bacak saclarının sivri uçlarını oluşturur. Hatlar bir veya iki V istasyonuyla yapılandırılır. İkinci istasyon, bir çekirdeğin iki boyunduruğu farklı genişlikteyse veya çekirdek otomatik istiflenecek ve simetrik birleşim gerekiyorsa belirtilir; boyutlandırma kuralını şu yazıda ele alıyoruz: step-lap kesimi ve V-çentikler hakkındaki yazı.
4. Delik zımbası (isteğe bağlı)
Eski çekirdek tasarımları ve bazı büyük çekirdekler saclardaki cıvata deliklerinden sıkılır. Bir veya birkaç delik zımbası istasyonu bu delikleri aynı geçişte açar. Modern dağıtım transformatörü çekirdekleri genellikle deliksiz sıkıldığından istasyon standart değil seçenektir ve hat sıfır ila dört delik zımbasıyla sipariş edilebilir.
5. Gönye makası
Makas hattın kalbidir. 45° ile 90° arasında döner; böylece gönyeli ve düz kesimler takım değiştirmeden aynı geçişte yapılır. Çapak yüksekliğini buradaki kesim kalitesi, çekirdeğin gönyeli birleşimlerinin ne kadar iyi kapandığını da makasın açısal hassasiyeti belirler. İki makas istasyonu, hattın bir sacın iki kesimini de dönüşte geri hareket olmadan yapmasını sağlar.
6. Ayırma ve istifleme masaları
Bitmiş saclar makastan taşınır ve istifleme masalarına bırakılır; paketler çekirdek montaj alanına montaj sırasıyla gelsin diye parça tipine göre ayrılır. Masalar 1+1, 3+3 veya 5+5 çiftler halinde yapılandırılır; ilk masa forkliftle götürülürken çiftin ikinci masası dolar. Parçalar daha hızlı geldiği için yüksek hızlı hatlar uzatılmış ayırma zinciri kullanır. Hatlar bir çekirdek istifleme makinesini doğrudan da besleyebilir; bu da şu hattın fikridir: kes-istifle kombine hattı.
7. Kontrol sistemi
Servo sürücülü bir PLC, programdaki her parça için besleme boyunu, zımba konumlarını ve makas açısını koordine eder. Programın kendisi bir çekirdeğin parça listesidir: şekil, boy, çentik konumu, adet ve istifleme sırası. SREE hatlarında program operatör terminalinden girilebilir veya çizimi okuyup kesim programını otomatik üreten isteğe bağlı PLS terminaliyle sac çiziminden oluşturulabilir.
Boy kesme hattı teknik föyü nasıl okunur
Her tedarikçinin teknik föyünde aynı birkaç rakam yer alır. Her birinin pratikteki anlamı şudur.
| Parametre | Size ne söyler | Tipik SREE değerleri |
|---|---|---|
| Genişlik sınıfı / şerit genişliği | Hattın kesebileceği en geniş sac. Çekirdek tasarımlarınızdaki en geniş parçaya göre seçin; genellikle orta bacak veya boyunduruk. | 200'den 1000 mm'ye altı sınıf; bakınız: genişlik sınıfı nasıl seçilir |
| Şerit kalınlığı | Besleme ve takımların ayarlandığı silisli çelik kalınlık aralığı. | Standart 0,18–0,35 mm; talep üzerine 0,15 mm |
| Lamel boyu | Hattın tek programda kesebileceği en kısa ve en uzun parça. | Sınıfa bağlı; 1000 sınıfı hat 600–5.000 mm'yi kapsar |
| Besleme hızı | Hat boyunca şerit hızı. Tepe hız vardiya çıktısı değildir; bakınız: tepe hız ve gerçek çıktı. | Standart hatlarda nominal 210 m/dk'ya kadar; yüksek hızlı hatlarda tepe 240 m/dk |
| Boy toleransı | Kesim boyunun izin verilen sapması, bir referans boy üzerinden verilir. | 2 m'de ±0,2 mm |
| Açı toleransı | 45° gönyenin nominalden sapması. Birleşimlerin ne kadar iyi kapandığını belirler. | ±0.02° |
| Çapak yüksekliği | Makasın bıraktığı keskin kenar. Saclar arası yalıtımı ve istifleme faktörünü etkiler. | ≤0.02 mm |
| Kurulu güç | Tahrikler ve hidroliğin toplamı. Yalnızca sınıfa değil istasyon sayısına göre değişir. | Konfigürasyona göre yaklaşık 40–95 kW |
Toleranslar ancak ölçüldükleri koşullarla birlikte bir anlam taşır. Teklifleri karşılaştırırken her tedarikçiye açı ve uzunluk değerlerinin nasıl ve hangi malzemede test edildiğini sorun; neyin sorulacağını şu yazıda tartışıyoruz: transformatör çekirdekleri için önemli kesim toleransları.
Standart ve yüksek hızlı hatlar
SREE iki CTL hattı ailesi üretir. standart hat adım adım besler: şerit durur, istasyonlar çalışır, şerit ilerler. yüksek hızlı hat şeridi hareket halinde tutar, zımba ve makas istasyonları onunla birlikte ilerler; bu, dur-kalk çevrimini ortadan kaldırır ve aynı şerit hızında çıktıyı artırır. Hangisinin kendini ödeyeceği aylık tonaja ve çekirdek tipini ne sıklıkla değiştirdiğinize bağlıdır; bu karşılaştırma boyutlandırmada kullandığımız pratik kuralı veriyor.
SREE model numaraları nasıl oluşur
Model kodlarımız hat konfigürasyonunu doğrudan anlatır. Örneğin SRHJ400-223G şöyle okunur: SRHJ boy kesme serisi, 400 milimetre cinsinden genişlik sınıfı, 2-2-3 makas, V-çentik zımbası ve delik zımbası sayısı, G yüksek hızlı versiyon (B standart NC versiyon). Kes-istifle kombine hattı SRJD, dilme hattı SRZJ, bağımsız istifleme hattı SRDZ önekini kullanır.
Sıkça sorulan sorular
Boy kesme hattı, enine kesme hattıyla aynı şey mi?
Evet. Boy kesme hattı, CTL hattı, enine kesme hattı ve enine makas hattı aynı makineyi tanımlar: şeridi enine keserek boya getirir; şeridi boyuna keserek genişliğe getiren dilme hattının aksine.
Tek bir hat bir çekirdeğin tüm parçalarını kesebilir mi?
Evet, hattın amacı budur. Bir çekirdeğin dış bacakları, orta bacağı ve boyundurukları, gerekli genişlikteki şeritlerden tek programda, step-lap boy farkları dahil kesilir ve istifleme masalarına ayrılmış olarak gelir.
Hattın önünde bir dilme hattı gerekir mi?
Yalnızca ana bobin alıp kendiniz dilimliyorsanız. Birçok çekirdek atölyesi dilinmiş şeridi çelik fabrikasından veya bir servis merkezinden alır ve boy kesme hattını doğrudan bu bobinlerle çalıştırır.
Kesim programı nasıl oluşturulur?
Sac çiziminden. Operatör parça şekillerini, boylarını ve adetlerini terminale girer veya isteğe bağlı PLS terminali çizim dosyasını okuyup programı üretir.
Çekirdek atölyeniz için hat mı boyutlandırıyorsunuz?
Şerit genişliklerini, kalınlığı ve aylık tonajı gönderin. Bıçak düzeni ve yerleşim planıyla bir hat teklifi alın ya da önce seriyi daraltmak için çevrimiçi seçiciyi kullanın.
