
Boy Kesme Hattında Fabrika ve Saha Kabulü: Neler, Nasıl Kontrol Edilmeli
Kabul, bir hattın sözleşmeye göre değerlendirildiği andır. Alıcının fabrika kabul testinde ve sahada neleri kontrol etmesi gerektiği, uzunluk, açı ve çapağın nasıl ölçüleceği ve hangi kayıtların saklanacağı.
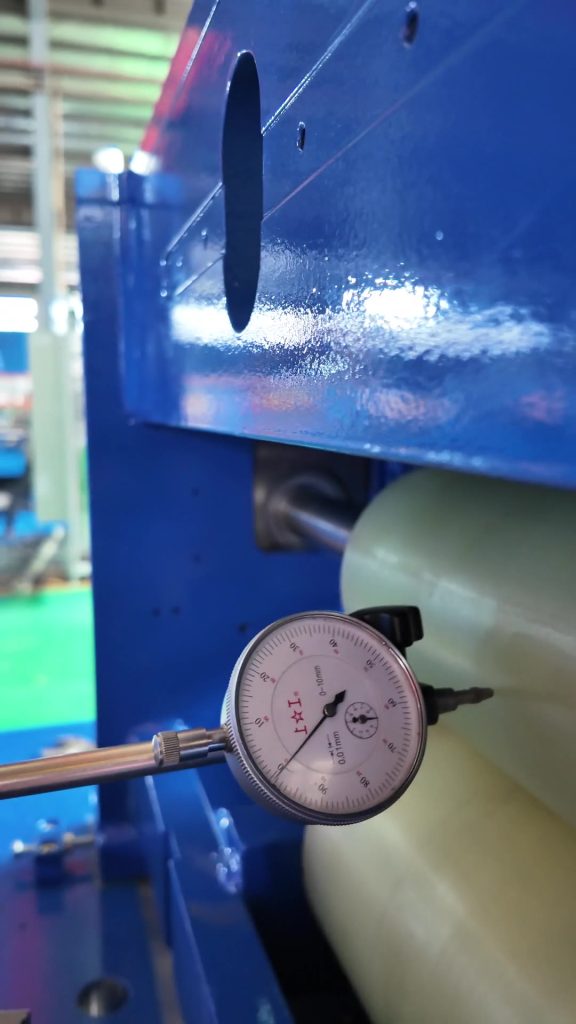
Bir boy kesme hattı teknik föyle satılır, saclarla kabul edilir. Kabul testi, teknik sözleşmedeki her rakamın gerçek çelik üzerinde, iki taraf izlerken kontrol edildiği tek andır. Bu yazı testi nasıl yürütmeyi önerdiğimizi anlatıyor: önce sevkiyattan önce fabrikamızda, sonra fabrikanızda kendi bobinlerinizle.
İki test, iki amaç
Fabrika kabulü (FAT) hat sevkiyata onaylanmadan önce fabrikamızda yapılır. Her hat monte edilir ve onaydan önce kontrol edilen bir miktar sac keser. Amaç, tüm mühendislik ve montaj ekibi birkaç metre ötedeyken yanlış olan her şeyi bulmak ve paketlenmeden önce düzeltmektir.
Saha kabulü (SAT) kurulum ve devreye almadan sonra fabrikanızda, sizin bobinlerinizle ve operatörlerinizle yapılır. Nakliye ve kurulumda hiçbir şeyin değişmediğini ve hattın sizin koşullarınızda işini yaptığını doğrular. Nihai kabul normalde saha testidir.
Testten önce: "geçti"nin ne anlama geldiğinde anlaşın
Kabul anlaşmazlıklarının çoğu makineyle değil yöntemle ilgilidir. Testten önce iki taraf yazılı olarak şunlarda anlaşmalıdır:
- hangi sac şekillerinin kesileceği (en uzun ve en kısa parçalar ile step-lap deseni dahil, gerçek çekirdek çizimlerinizden alın);
- kullanılacak malzeme kalitesi, kalınlık ve bant genişliği;
- şekil başına kaç sacın, hangi aletlerle ölçüleceği;
- teknik sözleşmede yazdığı haliyle toleranslar;
- gösterilecek hız ve bunun hat hızı mı yoksa belirli bir şekilde çıktı mı olduğu.
Neler ölçülmeli
Uzunluk
Uzunluk hatalarının biriktiği, aralığınızın uzun ucundaki sacları ölçün. Teknik sözleşmelerimiz uzunluk toleransını belirli bir uzunluk üzerinden verir; örneğin standart seride 2 m'de 0,2 mm. Sabit sıcaklıkta, parçaya yetecek uzunlukta kalibre bir şerit metre veya ölçüm masası kullanın.
Açı
Gönyeli uçların kesim açısını hassas bir açıölçerle ya da iki sacı uç uca koyarak kontrol edin. Küçük açı hataları çekirdek birleşimlerinde boşluk olarak ortaya çıkar; bu yüzden birkaç parçanın iki ucunu da kontrol etmeye değer.
Çapak
Çapak yüksekliğini mikrometre veya komparatörle, kesik kenarda parça boyunca birkaç noktada ve deliğin iki tarafında ölçün. Hatlarımız 0,02 mm veya altı için belirtilir; yalnızca ilk saclarda değil, daha uzun bir çalışmadan sonra da tekrar kontrol edin.
Delikler ve V-çentikler
Delik konumlarını ve V-çentiklerin derinlik ve konumunu çizime göre kontrol edin; özellikle step-lap kaydırmalarının konumu katmandan katmana değiştirdiği yerlerde.
İstifleme ve hız
Toplamayı izleyin: saclar gönyesinde, doğru sırada ve köşeleri bükülmeden gelmelidir. Hız için, maksimum hat hızını mı yoksa belirli bir saçtaki çıktıyı mı kontrol ettiğinizde anlaşın. Farkı için bakınız: tepe hız ve gerçek çıktı.
Sacların ötesinde
- Konfigürasyon: teknik sözleşmedeki her istasyon, seçenek ve ana bileşen markası mevcut.
- Emniyet: koruyucular, acil stoplar ve kilitlemeler çalışıyor.
- Yazılım: şekilleriniz için reçeteler oluşturulabiliyor, kaydedilebiliyor ve çağrılabiliyor; operatör yardımsız şekil değiştirebiliyor.
- Yedek ve sarf parçalar: teslim edilen set sözleşmedeki listeyle uyuşuyor.
- Belgeler: kılavuzlar, elektrik şemaları ve parça listesi teslim edildi.
Saklanması gereken kayıtlar
Her test için kesilen şekilleri, ölçülen değerleri, kullanılan aletleri ve hazır bulunanların isimlerini içeren imzalı bir form saklayın. Saha testiyle karşılaştırmak için fabrika testinden birkaç ölçülmüş sac saklayın. Saha sonucu fabrika sonucuyla uyuştuğunda, iki taraf da hattın çıktığı gibi geldiğini bilir.
Sıkça sorulan sorular
Alıcı fabrika kabul testine katılabilir mi?
Evet. Alıcılar Rugao'da teste katılabilir; aynı seyahatte benzer bir hattın çalıştığı bir fabrikaya ziyaret de ayarlayabiliriz.
Fabrika testi nihai kabul için yeterli mi?
Normalde hayır. Nihai kabul, kurulum ve devreye almadan sonra sahada, sizin bobinlerinizle yapılır.
Saha testinde bir değer tolerans dışında çıkarsa ne olur?
Kayda geçirilir, sebep bulunup düzeltilir ve o madde yeniden ölçülür. Fabrika testinden sacları saklamak, farkın hattan mı, malzemeden mi yoksa ölçümden mi kaynaklandığını göstermeye yardımcı olur.
İlgili: kesim toleransları açıklaması, kuruluma hazırlık, bakım kontrol listesi.
Çekirdek atölyeniz için hat mı boyutlandırıyorsunuz?
Şerit genişliklerini, kalınlığı ve aylık tonajı gönderin. Bıçak düzeni ve yerleşim planıyla bir hat teklifi alın ya da önce seriyi daraltmak için çevrimiçi seçiciyi kullanın.
