
横剪线靠参数表卖出去,靠铁心片验收。验收试验是技术协议里每个数字在真实钢材上、在双方见证下被核对的唯一时刻。本文介绍我们建议的做法:先在发货前于我们工厂做一次,再在贵厂用您自己的卷料做一次。
两次试验,两个目的
出厂验收(FAT) 在产线放行发货前于我们工厂进行。每条线都会组装并剪切一定数量的铁心片,检验后才放行。目的是在整个技术和装配团队就在几米之外时找出所有问题,在包装前改好。
现场验收(SAT) 在安装调试完成后于贵厂进行,使用您的卷料和您的操作工。它确认运输和安装过程中没有任何变化,并且产线在您的条件下能完成工作。最终验收通常就是现场验收。
试验之前:先约定什么叫“合格”
大多数验收争议不在设备,而在方法。试验前,双方应书面约定:
- 剪哪些片形(从您真实的铁心图纸中选取,包括最长和最短的片以及步进方式);
- 所用材料的牌号、厚度和带宽;
- 每种片形测多少片、用什么量具;
- 公差,完全按技术协议的写法;
- 要演示的速度,以及它指的是线速度还是某一片形下的产量。
测什么
长度
测量您片长范围中最长的片,长度误差会在这里累积。我们的技术协议按规定长度给出长度公差,例如标准系列为 2 m 内 0.2 mm。在温度稳定的条件下,使用经校准的卷尺或足够长的测量台。
角度
用精密量角器,或把两片尖对尖放在一起比较,检查斜接端的剪切角度。小的角度误差会表现为铁心接缝处的间隙,所以值得检查多片的两端。
毛刺
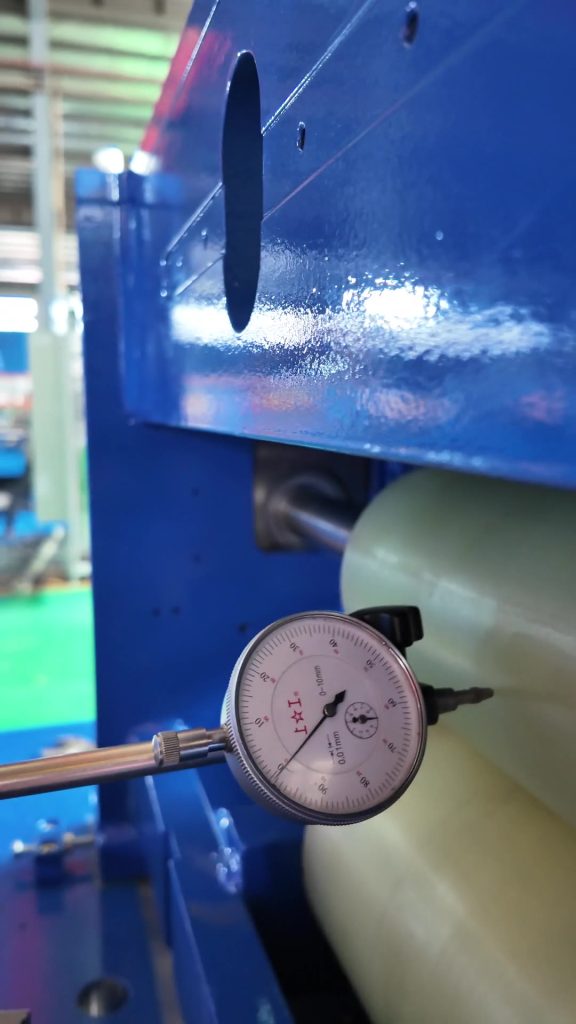
用千分尺或百分表在剪切边上沿片长多点测量毛刺高度,孔的两侧也要测。我们的产线规定毛刺不大于 0.02 mm;不仅要测最初的几片,连续运行一段时间后要再测一次。
孔与 V 口
对照图纸检查孔位以及 V 口的深度和位置,尤其是步进错位使位置逐层变化的地方。
叠料与速度
观察收料:铁心片应方正、顺序正确、无折角。关于速度,事先约定检查的是最高线速度,还是某一指定片形下的产量。两者的区别见 峰值速度与实际产量.
铁心片之外
- 配置: 技术协议中的每个工位、选项和关键部件品牌都已到位。
- 安全: 防护罩、急停和联锁有效。
- 软件: 能为您的片形新建、保存和调用配方;操作工无需协助即可换型。
- 备品备件: 交付的备件与协议中的清单一致。
- 资料: 说明书、电气图纸和零件清单已移交。
要保留的记录
每次试验都保留一份签字记录,写明所剪片形、测量值、所用量具和在场人员。保留几片出厂试验中测过的铁心片,用来与现场试验对比。现场结果与出厂结果一致时,双方都知道产线到货时和出厂时一样。
常见问题
买方可以参加出厂验收吗?
可以。欢迎买方到如皋参加,我们还可以在同一趟行程中安排参观一家运行类似产线的工厂。
出厂试验能作为最终验收吗?
通常不够。最终验收在现场进行,用您的卷料,在安装调试完成之后。
现场验收时某项数值超差怎么办?
记录下来,找出原因并纠正,然后重新测量该项。保留出厂试验的铁心片,有助于判断差异来自产线、材料还是测量。
