
Standart ve Yüksek Hızlı Boy Kesme Hatları: Yüksek Hız Ne Zaman Kendini Öder?
Yüksek hızlı hat, daha büyük motorlu standart bir hat değildir. Şerit hiç durmaz, istasyonlar onunla birlikte hareket eder ve tip değişimi programla yapılır. Bunun size ne kazandırdığı ve karar vermek için kullandığımız tonaj kuralı.
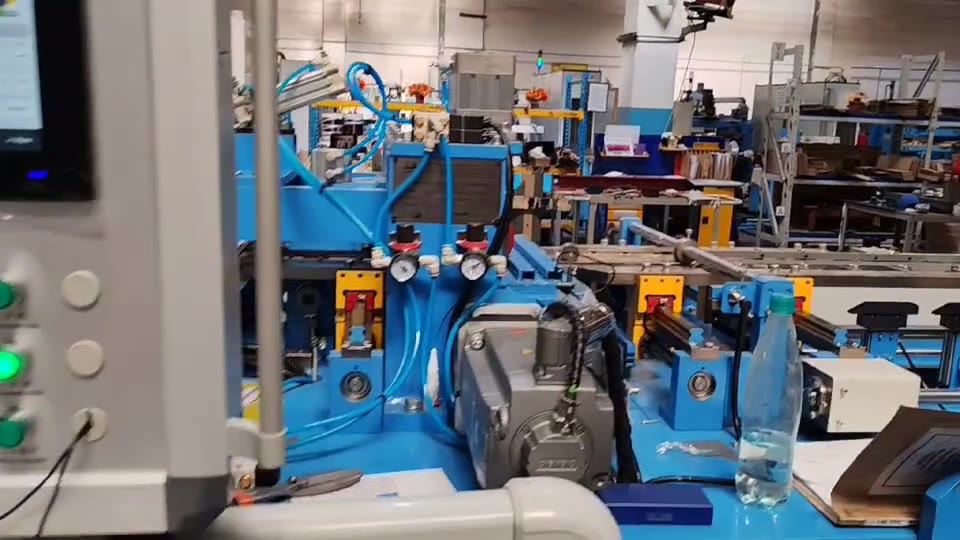
SREE her genişlik sınıfında boy kesme hattının iki versiyonunu sunar: model kodunda B ile gösterilen standart NC hat ve G ile gösterilen yüksek hızlı hat. İkisi de aynı sacları aynı toleranslarla keser. Fark, şeridin makinede nasıl ilerlediğidir ve bu tek fark mekaniği, tahrikleri, ayırma ucunu ve her hattın uygun olduğu üretim tipini değiştirir.
Adım besleme ve sürekli besleme
Standart hatta şerit adım adım ilerler. Besleme makaraları şeridi bir sac boyu kadar ilerletir, şerit durur, zımbalar ve makas çalışır ve şerit yeniden ilerler. Her parça bir hızlanma, bir duruş ve bir kesim çevrimine mal olur; bu yüzden vardiya boyunca ortalama şerit hızı teknik föydeki besleme hızının oldukça altındadır.
Yüksek hızlı hatta şerit durmaz. V-çentik zımbası ve makas, şerit hızına kadar hızlanan, şeritle birlikte ilerlerken kesen ve bir sonraki parça için geri dönen arabalar üzerindedir. Şerit sürekli aktığı için saatlik çıktı, dur-kalk çevrimlerinin sayısıyla değil şerit hızı ve parça boyuyla belirlenir; vardiya başına sac artışı buradan gelir.
Başka neler değişir
| Standart hat (B) | Yüksek hızlı hat (G) | |
|---|---|---|
| Şerit hareketi | Adım besleme; şerit her kesimde durur | Sürekli; takımlar şeritle birlikte ilerler |
| İstasyonlar | Sabit konumlar, yeni çekirdek geometrisi için mekanik ayar | Tüm istasyonlar servo eksenlerde, programla konumlanır |
| Tahrik ve kontrol | Servo beslemeli NC kontrol | Besleme ve uçan istasyonlarda yüksek dinamikli servo tahrikler |
| Ayırma ucu | Çift istifleme masaları (1+1, 3+3, 5+5) | Yüksek parça hızını karşılayan uzatılmış ayırma zinciri |
| En uygun olduğu durum | Birkaç çekirdek tipinden oluşan sabit partiler | Yüksek tonaj ve sık çekirdek tipi değişimi |
| Besleme hızı | Nominal 210 m/dk'ya kadar | Tepe 240 m/dk, nominal 210 m/dk, önerilen çalışma hızı 120–180 m/dk |
Tip değişim süresi neden hız kadar önemli
Alıcıları en çok şaşırtan son satırdır. Yüksek hızlı hat genellikle tonaj için alınır, ama ikinci avantajı tip değişimidir. Her istasyon bir servo eksen üzerinde olduğu için bir çekirdek tasarımından diğerine geçmek sonraki programı yüklemekten ibarettir: çentik konumları, delik konumları ve boylar tahriklerle ayarlanır. Standart hatta istasyonlar sabit konumdadır ve çekirdek geometrisindeki bir değişiklik sonraki parti başlamadan mekanik ayar gerektirebilir. Bu yüzden küçük partilerle çok sayıda çekirdek tipi üreten bir fabrika standart hatta hız rakamlarının gösterdiğinden daha fazla zaman kaybeder ve yüksek hızlı hattan tek başına tonajın haklı çıkaracağından daha fazla kazanç sağlar.
Kullandığımız kural
Bu kural şu araca yerleştirilmiştir: çevrimiçi hat seçici. Kasıtlı olarak basittir ve işe yarar, çünkü fabrikaların çoğu açıkça sınırın bir tarafında kalır. Sınıra yakın fabrikalar parça boylarına ve program karışımına bakmalıdır; teklif hazırlarken biz de bunu yaparız.
Hız rakamlarını dikkatle okuyun
Yüksek hızlı hatlar üç hız verir ve bunlar birbirinin yerine kullanılamaz. Tepe hız, hatlarımızda 240 m/dk, tahriklerin ulaşabildiği en yüksek şerit hızıdır ve yalnızca uzun parçalarda işe yarar. Nominal hız, 210 m/dk, sürekli üretim için tasarım hızıdır. Önerilen çalışma hızı, 120–180 m/dk, hattın tipik sac boylarında her gün çalıştığı hızdır; çünkü kısa parçalar arabalara hızlanıp geri dönmek için daha az şerit boyu bırakır. Vardiya çıktısı tepe hızla değil, her zaman çalışma hızıyla tahmin edilmelidir. Tepe hız ve gerçek çıktı hesaplı bir örnek veriyor.
Maliyet ve alan
Yüksek hızlı hat, aynı sınıftaki standart hattan daha pahalıdır: ana kalemler uçan istasyonlar, bunların servo eksenleri ve tahrik elektroniğidir; uzatılmış ayırma zinciri de hattı uzatır. Karşılığında vardiya başına daha az operatör müdahalesi gerektirir ve çalışma saati başına daha çok sac keser. Bu dengede hangi tarafa düşeceğiniz neredeyse tamamen tonaja ve tip değişim sıklığına bağlıdır; bu yüzden teklif vermeden önce ikisini de soruyoruz.
Aynı kalanlar
İki versiyon da aynı genişlik sınıflarını, açıcı başlığı, V-çentik ve delik zımbası istasyonları için aynı seçenekleri, aynı kontrol sistemi seçeneklerini ve aynı kesim toleranslarını paylaşır: uzunluk 2 m'de ±0,2 mm, açı ±0,02°, çapak yüksekliği 0,02 mm veya altı. Standart hat daha düşük kaliteli bir hat değil, daha düşük çıktılı bir hattır.
Her sınıfın ürün ayrıntıları ve teknik tabloları şu sayfalarda: standart boy kesme hattı ve yüksek hızlı boy kesme hattı sayfaları ve hat karşılaştırması sayfası sınıfları yan yana gösterir.
Sıkça sorulan sorular
Standart bir hat sonradan yüksek hızlıya yükseltilebilir mi?
Pratikte hayır. Sürekli besleme, kendi servo eksenlerinde uçan istasyonlar ve farklı bir ayırma ucu gerektirir; bu da farklı bir makine gövdesi demektir. Bugün ihtiyacınız olanı değil, üç yıl sonra ihtiyaç duyacağınız versiyonu alın.
Yüksek hızlı hat daha ince malzeme keser mi?
İki versiyon da standart olarak 0,18–0,35 mm'yi, talep üzerine 0,15 mm'yi kapsar. İnce malzeme her iki hatta da besleme ve çapak kontrolünü etkiler; bakınız: boy kesme hattında ince CRGO işleme.
Yüksek hızlı hattı kullanmak daha mı zor?
Operatörün işi aynıdır: şeridi yükle, programı yükle, ilk parçaları kontrol et. Hat daha fazlasını kendisi yapar; asıl mesele de budur.
Çekirdek atölyeniz için hat mı boyutlandırıyorsunuz?
Şerit genişliklerini, kalınlığı ve aylık tonajı gönderin. Bıçak düzeni ve yerleşim planıyla bir hat teklifi alın ya da önce seriyi daraltmak için çevrimiçi seçiciyi kullanın.
