
Aceitação em fábrica e no local de uma linha de corte transversal: o que verificar e como
A aceitação é o momento em que a linha é avaliada contra o contrato. O que o comprador deve verificar no teste de aceitação em fábrica e de novo no local, como medir comprimento, ângulo e rebarba e quais registros guardar.
Uma linha de corte transversal é vendida por uma folha de dados e aceita pelas lâminas. O teste de aceitação é o único momento em que cada número do acordo técnico é verificado em aço de verdade, com as duas partes olhando. Este artigo descreve como sugerimos conduzi-lo: primeiro na nossa fábrica, antes do embarque, e de novo na sua fábrica, com as suas bobinas.
Dois testes, dois objetivos
Aceitação em fábrica (FAT) acontece na nossa fábrica antes de a linha ser liberada para embarque. Toda linha é montada e corta uma quantidade de lâminas que são verificadas antes da liberação. O objetivo é encontrar o que estiver errado enquanto toda a equipe de engenharia e montagem está a poucos metros, e corrigir antes de embalar.
Aceitação no local (SAT) acontece na sua fábrica depois da instalação e do comissionamento, com as suas bobinas e os seus operadores. Ele confirma que nada mudou no transporte e na instalação e que a linha cumpre o trabalho nas suas condições. A aceitação final normalmente é o teste no local.
Antes do teste: combine o que significa “aprovado”
A maior parte das discussões na aceitação não é sobre a máquina, e sim sobre o método. Antes do teste, as duas partes devem combinar por escrito:
- quais formatos de lâmina serão cortados (tirados dos seus desenhos reais de núcleo, incluindo as peças mais longas e mais curtas e o padrão step-lap);
- o grau do material, a espessura e a largura da tira a usar;
- quantas lâminas são medidas por formato e com quais instrumentos;
- as tolerâncias, exatamente como estão escritas no acordo técnico;
- a velocidade a demonstrar e se ela é velocidade de linha ou produção em um formato definido.
O que medir
Comprimento
Meça lâminas na ponta longa da sua faixa, onde os erros de comprimento se acumulam. Nossos acordos técnicos indicam a tolerância de comprimento sobre um comprimento definido, por exemplo 0,2 mm em 2 m na série padrão. Use uma trena calibrada ou uma mesa de medição longa o bastante para a peça, em temperatura estável.
Ângulo
Verifique o ângulo de corte das pontas a 45° com um transferidor de precisão ou comparando duas lâminas colocadas ponta com ponta. Pequenos erros de ângulo aparecem como folgas nas juntas do núcleo, por isso vale verificar as duas pontas de várias peças.
Rebarba
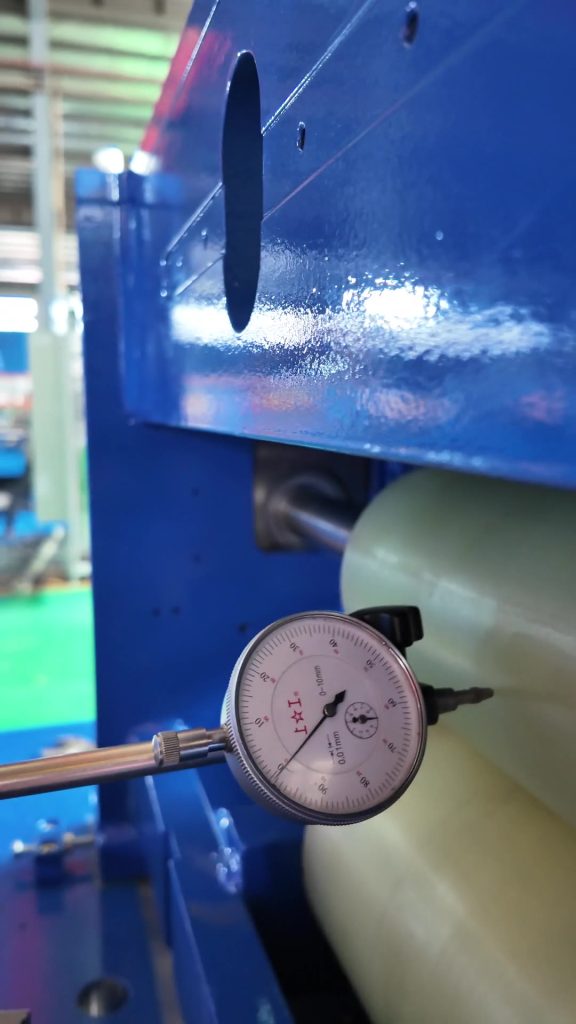
Meça a altura da rebarba com micrômetro ou relógio comparador na borda cortada, em vários pontos ao longo da peça e dos dois lados de um furo. Nossas linhas são especificadas para 0,02 mm ou menos; verifique de novo depois de uma produção mais longa, não só nas primeiras lâminas.
Furos e entalhes em V
Verifique as posições dos furos contra o desenho e a profundidade e posição dos entalhes em V, principalmente onde os deslocamentos do step-lap mudam a posição de camada para camada.
Empilhamento e velocidade
Observe a coleta: as lâminas devem chegar no esquadro, na ordem certa e sem cantos dobrados. Para a velocidade, combine se vai verificar a velocidade máxima de linha ou a produção em uma lâmina definida. Para a diferença, veja velocidade de pico x produção real.
Além das lâminas
- Configuração: todas as estações, opcionais e marcas de componentes principais do acordo técnico estão presentes.
- Segurança: proteções, botões de emergência e intertravamentos funcionam.
- Software: receitas podem ser criadas, salvas e chamadas para os seus formatos; o operador troca de formato sem ajuda.
- Peças de reposição e desgaste: o conjunto entregue confere com a lista do acordo.
- Documentos: manuais, esquemas elétricos e lista de peças são entregues.
Registros a guardar
Guarde uma folha assinada de cada teste com os formatos cortados, os valores medidos, os instrumentos usados e os nomes dos presentes. Guarde algumas lâminas medidas no teste de fábrica para comparar com o teste no local. Quando o resultado no local bate com o de fábrica, as duas partes sabem que a linha chegou como saiu.
Perguntas frequentes
O comprador pode acompanhar o teste de aceitação em fábrica?
Sim. Os compradores são bem-vindos em Rugao, e podemos organizar na mesma viagem uma visita a uma fábrica que opera uma linha parecida.
O teste de fábrica basta para a aceitação final?
Normalmente não. A aceitação final acontece no local, com as suas bobinas, depois da instalação e do comissionamento.
E se um valor ficar fora da tolerância no teste no local?
Ele é registrado, a causa é encontrada e corrigida, e aquele item é medido de novo. Guardar as lâminas do teste de fábrica ajuda a mostrar se a diferença vem da linha, do material ou da medição.
Relacionado: tolerâncias de corte explicadas, preparação para a instalação, lista de verificação de manutenção.
Dimensionando uma linha para a sua fábrica de núcleos?
Envie larguras de tira, espessura e tonelagem mensal. Você recebe uma proposta de linha com arranjo de facas e layout, ou use o seletor online para restringir a série primeiro.
