
Transformatör Çekirdekleri İçin Önemli Kesim Toleransları: Açı, Uzunluk ve Çapak
Boy kesme hattı teknik föyündeki üç rakam bitmiş çekirdeğin ne kadar iyi olacağını belirler. Her birinin boşta kayıp, gürültü ve istiflemeye etkisi, değerlerin nasıl olması gerektiği ve inanmadan önce tedarikçiye ne sorulacağı.
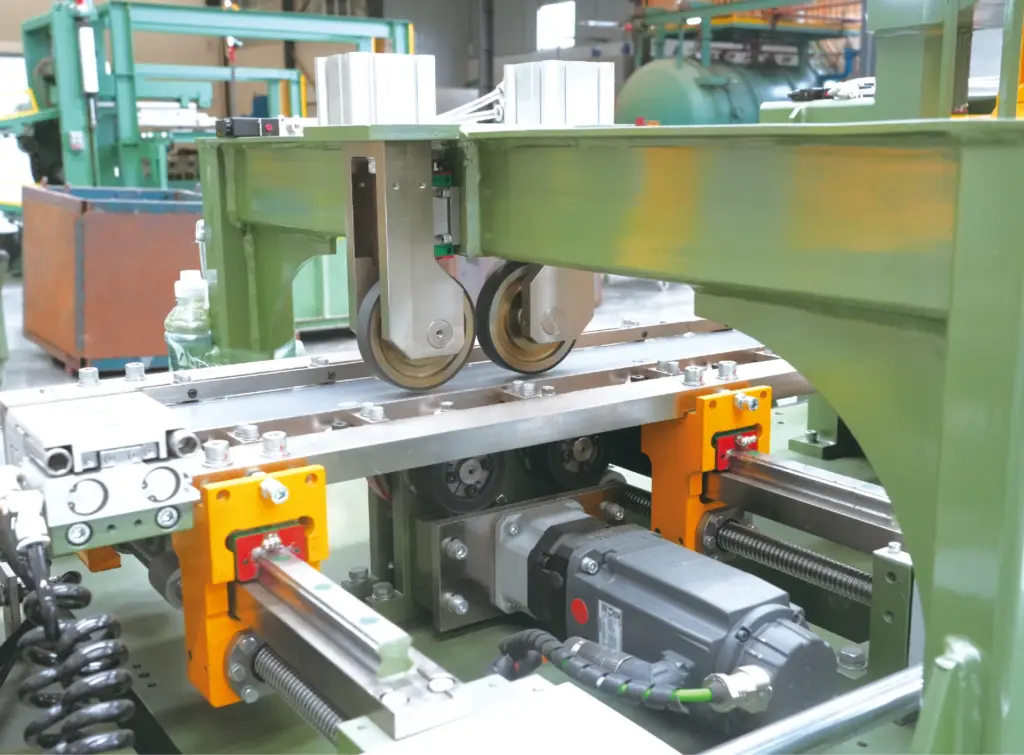
Bir boy kesme hattı teknik föyünde üç tolerans bulunur: gönyeli kesimin açısı, sacın boyu ve makasın bıraktığı çapağın yüksekliği. Küçük rakamlar gibi görünürler, gerçekten de öyledirler, ama her biri doğrudan bitmiş transformatörün bir özelliğine dönüşür. Açı hatası boşta kayıp ve gürültü olarak görünür. Uzunluk hatası düzensiz bir paket ve çizimine uymayan bir çekirdek olarak görünür. Çapak ise saclar arası kısa devreler ve daha düşük istifleme faktörü olarak görünür. Bu yazı her birini ve hatları karşılaştırırken neye bakılacağını açıklıyor.
Açı: 0,02° neden tartışmaya değer
İstiflenmiş çekirdekler 45° gönyeli birleşimlerle kurulur; böylece akı, bacaktan boyunduruğa, tane yönlendirilmiş malzemenin en düşük kayba sahip olduğu haddeleme yönü boyunca geçer. Birleşimde akı iki parça arasındaki boşluğu atlamak zorundadır. Kesimin 45°'den her sapması birleşimin bir tarafında bu boşluğu açar: bir sac genişliği boyunca derecenin birkaç yüzde birlik açı hatası kenarda milimetrenin onda biri kadar boşluk oluşturur.
Boşluk iki kez önemlidir. Birincisi, çevresinde yoğunlaşan akı yerel kaybı ve mıknatıslama akımını artırır; bu da test raporunda daha yüksek boşta kayıp olarak görünür. İkincisi, aynı boşluk manyetostriksiyon gürültüsünün kaynağıdır; bu yüzden aşınmış veya ayarı bozuk bir makasta kesilen çekirdek, aynı çelik ve aynı tasarımla iyi bir hatta kesilenden çoğu zaman duyulur şekilde daha gürültülüdür.
SREE hatları gönye açısını ±0,02° içinde tutar. Bu değer üç şeye bağlıdır: makas dönüşünün hassasiyeti, bıçağın yük altında esnememesi için makas gövdesinin rijitliği ve şeridi makasa dik tutan kenar kılavuzlaması. Yeniyken bu değeri tutan bir hat, bıçak boşluğu korunursa yıllar sonra da tutmalıdır; bu bir bakım kalemidir ve operatör eğitiminde ele alırız.
Uzunluk: referans boy başına tolerans
Uzunluk toleransı bir referans boy üzerinden verilir, çünkü hata parça boyuyla büyür: hatlarımızın çoğunda 2 m'de ±0,2 mm, 1000 sınıfında 3 m'de ±0,2 mm. Değeri, ölçüm makaralı bir servo eksen olan besleme ekseni ve şeridin hızlanma sırasında kaymaya karşı ne kadar iyi tutulduğu belirler.
Uzunluk hatası çekirdekte ne yapar: pencerenin kapanması için dış bacaklar ve boyunduruklar boyca birbirine uymalıdır; step-lap katmanları birbirinden tam tasarım adımı kadar farklı olmalıdır. Boylar bir parti içinde kayarsa paket köşelerde temiz kapanmaz ya da adımlar hizalanmaz ve montajcı elle telafi eder; bu da zaman alır ve nadiren tasarlanan birleşimi verir.
Teknik föyleri karşılaştırırken referans boyun belirtildiğini kontrol edin. Referans boy olmadan ±0,2 mm tolerans bir şartname değildir.
Çapak: göremediğiniz kenar
Makasla kesme, kesimin alt tarafında küçük kalkık bir kenar bırakır. 0,27 mm'lik bir sacta 0,05 mm çapak sac kalınlığının neredeyse beşte biridir; yani ihmal edilemez. İstiflenmiş çekirdekte iki şey olur. Çapak komşu sacın yalıtım kaplamasını deler ve saclar arasında elektriksel bir yol oluşturur; bu yollardan yeterince olursa girdap akımları aynı anda birkaç sacdan dolaşır ve kayıp artar. Ayrıca çapak sacları birbirinden ayırır; aynı sayıda sac daha yüksek bir paket oluşturur; bu daha düşük istifleme faktörü olarak ölçülür ve aynı akı için daha ağır bir çekirdek demektir.
Hatlarımız 0,02 mm veya altı çapak yüksekliği için belirlenmiştir. Çapak, bıçak keskinliğinin, sac kalınlığına göre ayarlanmış bıçak boşluğunun ve makas geometrisinin bir fonksiyonudur. Kullanımda bozulma ihtimali en yüksek toleranstır; bu yüzden bıçak bileme ve boşluk ayarı, çekirdek ustaları şikâyet ettiğinde yapılacak bir şey değil, planlı bakımın parçasıdır.
Üç değer bir arada
| Tolerans | SREE şartnamesi | Transformatörde neyi etkiler | Hatta neyle belirlenir |
|---|---|---|---|
| Gönye açısı | ±0.02° | Birleşim boşluğu: boşta kayıp, mıknatıslama akımı, gürültü | Makas dönüş hassasiyeti, gövde rijitliği, kenar kılavuzlama |
| Uzunluk | 2 m'de ±0,2 mm (1000 sınıfında 3 m'de) | Pencere kapanması, step-lap hizası, montajda elle düzeltme | Servo besleme ekseni ve ölçüm makarası, şerit tutuşu |
| Çapak yüksekliği | ≤0.02 mm | Saclar arası yalıtım, girdap akımı kaybı, istifleme faktörü | Bıçak keskinliği ve boşluğu, makas geometrisi |
Rakamlara inanmadan önce ne sorulmalı
Toleranslar ancak ölçülme biçimleriyle birlikte bir anlam taşır. İki teklifi rakamlarıyla karşılaştırmadan önce her tedarikçiye sorun:
- Değer hangi malzeme ve kalınlıkta ölçüldü? İnce, yüksek kaliteli çelik makasta 0,35 mm'den farklı davranır.
- Hangi parça boyunda ve kaç parçada? Tek bir iyi parça pek bir şey kanıtlamaz; tam bir programdan alınan numune hattı kanıtlar.
- Açı nasıl ve hangi cihazla ölçüldü? Yalnızca sonucu değil, test protokolünü isteyin.
- Değer garanti edilen bir kabul değeri mi, tipik bir değer mi? İkisi çoğu zaman aynı rakamla verilir.
- Tedarikçi kabulden önce sizin çiziminizden, sizin çelik kalitenizde bir numune kesebilir mi?
Sizin çiziminizden, sizin çelik kalitenizde yapılan bir deneme kesimi, SREE hattının sevkiyat öncesi kabulüne yazılabilir; hattın şartnamesini hazırlarken bunu isteyin, ölçülen değerler kabul kaydına girer. Bir tedarikçi bunu hiç yapmıyorsa teknik föy rakamlarını pazarlama olarak kabul edin.
Toleransları hattın ömrü boyunca korumak
Üç değer de bakıma bağlıdır. Makas bıçağı tonaja ve malzemeye göre belirlenen aralıklarla bilenmeli, boşluk her bilemeden sonra ve sac kalınlığı her değiştiğinde yeniden ayarlanmalıdır. Besleme eksenindeki ölçüm makarası temiz tutulmalı ve bir referans boya göre kontrol edilmelidir. Kenar kılavuzları aşınır ve ayar gerektirir. Hiçbiri zor değildir, ama bunlar yapılmadan çalıştırılan bir hat bir yıl içinde teknik föyden uzaklaşır ve bunu ilk fark eden çekirdek test tezgâhı olur.
Bu toleranslar dahil her hattın teknik özellikleri şu sayfalarda: standart ve yüksek hızlı boy kesme hattı sayfaları; teknik föyler de şuradan indirilebilir: teknik kaynaklar sayfasında.
Sıkça sorulan sorular
Üç toleranstan hangisi en önemli?
Boşta kayıp ve gürültü için açı. Montaj süresi için uzunluk. Kayıp ve çekirdek ağırlığı birlikte için çapak. İyi bir hat üçünü de tutar; aşınmış bir hat genellikle önce çapak değerini kaybeder.
İnce çelik daha sıkı tolerans gerektirir mi?
Toleranslar aynı kalır ama tutmak daha zordur: çapak yüksekliği sac kalınlığının daha büyük bir kısmı olur ve şerit beslemede daha kolay sehim yapar. Bakınız: ince CRGO işleme.
Bu toleranslar kurulumdan sonra sahada kontrol edilebilir mi?
Evet, edilmelidir de; sizin malzemenizle ve çizimlerinizle yapılan saha kabul testinin parçası olarak.
Çekirdek atölyeniz için hat mı boyutlandırıyorsunuz?
Şerit genişliklerini, kalınlığı ve aylık tonajı gönderin. Bıçak düzeni ve yerleşim planıyla bir hat teklifi alın ya da önce seriyi daraltmak için çevrimiçi seçiciyi kullanın.
