
Boy Kesme Hattı Bakımı: Atölyede Gerçekten Neye Dikkat Edilmeli
Genel bir kılavuzdan değil kendi servis kayıtlarımızdan hazırlanmış, transformatör çekirdeği boy kesme hatları için bakım kontrol listesi: en çok servis çağrısı doğuran bölgeler, orada neyin bozulduğu ve bir operatörün haftada birkaç dakikada neleri kontrol edebileceği.
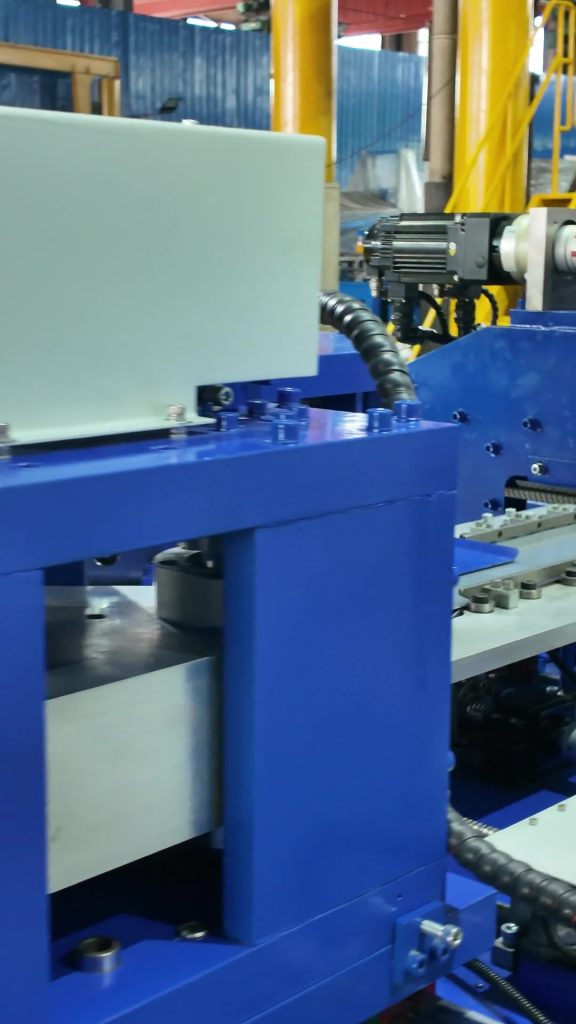
Bakım kılavuzları makinenin her parçasını listeler. Üretimde ise duruşların çoğuna az sayıda bölge sebep olur. Mayıs 2025'ten Eylül 2026'ya kadar servis gruplarımızdaki, transformatör fabrikalarında günlük üretimdeki hatlara ait 8.000'den fazla mesajı inceledik ve bildirilen her sorunu hattın neresinde yaşandığına göre sınıflandırdık. Bu yazı o sınıflandırmayı pratik bir kontrol listesine dönüştürüyor. Satın alma bölümü için değil, bakım teknisyeni ve vardiya amiri için yazıldı.
En sık öne çıkan bölgeler
Servis mesajlarında görülme sıklığına göre kabaca sıralandığında, düzenli olarak bakılmaya değer bölgeler şunlardır:
- Sensörler: çarpılıp yerinden kayan veya gösterge normal görünürken kablosu gevşeyen endüktif sensörler, fotoelektrik sensörler, manyetik silindir sensörleri ve ışık perdeleri.
- Kılavuzlar ve destekler: bandın kılavuzlarda kalkması, bant sıkışmasıyla eğilen kılavuzlar ve genişlik değişiminden sonra kaldırma silindirlerine çarpan destekler.
- Vidalı miller ve somunlar: konumların kaymasına yol açan aşınmış somunlar, bir istasyondaki millerin senkronunu kaybetmesi ve gevşeyen kontra somunlar.
- Kontrol reçeteleri ve ekranlar: takım değişiminden sonra yeniden öğretilmesi gereken koordinatlar, iki delik konumu arasında çakışan reçeteler, sıfırlamadan hemen sonra geri gelen alarmlar.
- Hurda konveyörleri: konveyörü tıkayan hurda, hatta geri taşınan küçük zımba artıkları, V-çentiğin kestiği hurda bantları.
- Zımba üniteleri: krank millerinde ve çapraz makaralı kılavuzlarda aşınma, duran traverse motorları, aşırı ısınan zımba motorları.
- Besleme ve ölçüm makaraları: kayma, bir tarafa kaçma ve bandı kılavuza bastıran dengesiz baskı.
- Pnömatik ve hidrolik: sızdıran O-ringler, gevşek rakorlar, konumuna yavaş ulaşan silindirler.
- Konveyör bantları: raydan kaçan, kayan veya kalkan bantlar.
Makaslar ve bıçaklar, motorlar ve kablolar da görülüyor ama yukarıdaki listeden çok daha seyrek. Dikkat çekici olan, kontrol listelerinin çoğunun başladığı parçalar, yani koruyucular veya kumanda panosunun kendisi hakkında neredeyse hiç mesaj olmaması.
On dakikalık haftalık kontrol
Yukarıdaki sorunların çoğu hattı durdurmadan önce belirti verir. Haftada bir yapılan kısa bir tur bunları yakalar:
- Sensörler: her endüktif ve fotoelektrik sensörün işaretli konumunda olduğunu ve braketinin sıkı olduğunu kontrol edin. Kabloyu konnektörden hafifçe çekin.
- Kılavuzlar: kılavuz yüzeylerinde çapak veya ezik olup olmadığını parmağınızla yoklayın; bandın sürtündüğü izlere bakın.
- Besleme ve ölçüm makaraları: ölçüm tekerleğinin baskı ayarını kontrol edin ve makara yüzeylerini temizleyin; kayma genellikle kauçuktaki kir veya yağla başlar.
- Hurda yolu: hurda kutularını dolmadan boşaltın ve zımba ünitelerinin altındaki artıkları temizleyin.
- Vidalı miller: genişlik değişimi sırasında bakın ve dinleyin; yeni bir ses ya da geç gelen bir istasyon, konumlar kaymadan önce somunu kontrol etme zamanıdır.
- Redüktörler ve rulmanlar: sonsuz vidalı redüktörlerin yağ seviyesini kontrol edin; besleme makaralarında ve konveyör tamburlarında rulman sesini dinleyin.
- Kaplinler: kaplinlerin en çok darbe aldığı zımba ve makas tahriklerindeki kaplin vidalarını kontrol edin.
- Pnömatik: hat durmuş ve hava açıkken kaçakları dinleyin; sızdıran bir O-ringi, yavaş bir silindire ve zaman aşımı alarmına dönüşmeden değiştirin.
- Bantlar: toplama ve istifleme konveyörlerinde bant hizasını ve gerginliğini kontrol edin.
Birlikte çalıştığımız bir fabrika hattını her cuma temizlik ve yağlama için durduruyor. Servis kaydı, bir şey bozulana kadar çalışan hatlara göre belirgin şekilde daha sakin.
Arızayı önleyen kullanım alışkanlıkları
- Açıcı hızı: açıcıda tekrarlanan sert hızlanma ve frenleme sürücüyü aşırı yükler ve inverter alarmlarıyla sonuçlanır. Tam hızda kesik çalıştırmak yerine verilen rampa ayarlarını kullanın.
- Takım değişiminden sonra: üretime geçmeden önce müdahale ettiğiniz istasyonun koordinatlarını yeniden kontrol edin ve birkaç deneme sacı kesin.
- Reçeteler: sac reçetelerini oluşturma ve düzenleme sorumluluğunu tek kişide tutun; böylece çakışan programlar yanlışlıkla kaydedilmez.
- Bant sıkışmaları: sıkışmadan sonra yeniden başlatmadan önce kılavuzları ve en yakın sensörleri kontrol edin; eğilmiş bir kılavuz bir sonraki sıkışmanın sebebidir.
Rafta bulundurmaya değer yedek parçalar
Servis kayıtlarımızda parça beklemek, tek tek arıza türlerinin çoğundan daha sık karşımıza çıktı. Stokta tutması ucuz, beklemesi pahalı parçalar şunlardır: hatta kullanılan her tipten sensör, O-ringler ve pnömatik rakorlar, konveyör bantları, kaplinler, besleme makaraları ve konveyör tamburlarında kullanılan rulmanlar, bir takım zımba kalıbı ve makas bıçağı. Başlangıç noktası teknik sözleşmenizdeki yedek ve sarf parça listesidir; bakım ofisinizde yoksa bizden bir kopyasını isteyin.
Sıkça sorulan sorular
Bir boy kesme hattına ne sıklıkla bakım yapılmalı?
Haftada bir kısa görsel ve fonksiyonel kontrol, sabit bir günde temizlik ve yağlama; tahrikler, miller ve zımba ünitelerinin daha kapsamlı muayenesi ise makine kılavuzundaki aralıklarla.
Ölçüm tekerleği neden kayar?
Çoğunlukla tekerlekteki kir veya yağ, yanlış baskı ayarı ya da aşınmış bir rulman. Parça değiştirmeden önce tekerleği temizleyin ve baskıyı kontrol edin.
Alarmlar neden sıfırlamadan hemen sonra geri geliyor?
Genellikle sebep hâlâ ortadadır: yerinden kaymış bir sensör, gevşek bir kablo ya da reçete çakışması. Tekrar sıfırlamadan önce alarmda adı geçen sensörü kontrol edin.
İlgili yazılar: kesim toleransları, kuruluma hazırlık, ve standart ve yüksek hızlı hat sayfaları.
Çekirdek atölyeniz için hat mı boyutlandırıyorsunuz?
Şerit genişliklerini, kalınlığı ve aylık tonajı gönderin. Bıçak düzeni ve yerleşim planıyla bir hat teklifi alın ya da önce seriyi daraltmak için çevrimiçi seçiciyi kullanın.
