
Tolerâncias de corte que importam para núcleos de transformadores: ângulo, comprimento e rebarba
Três números na folha de dados de uma linha de corte transversal definem a qualidade do núcleo pronto. O efeito de cada um na perda em vazio, no ruído e no empilhamento, como devem ser os valores e o que perguntar ao fornecedor antes de acreditar neles.
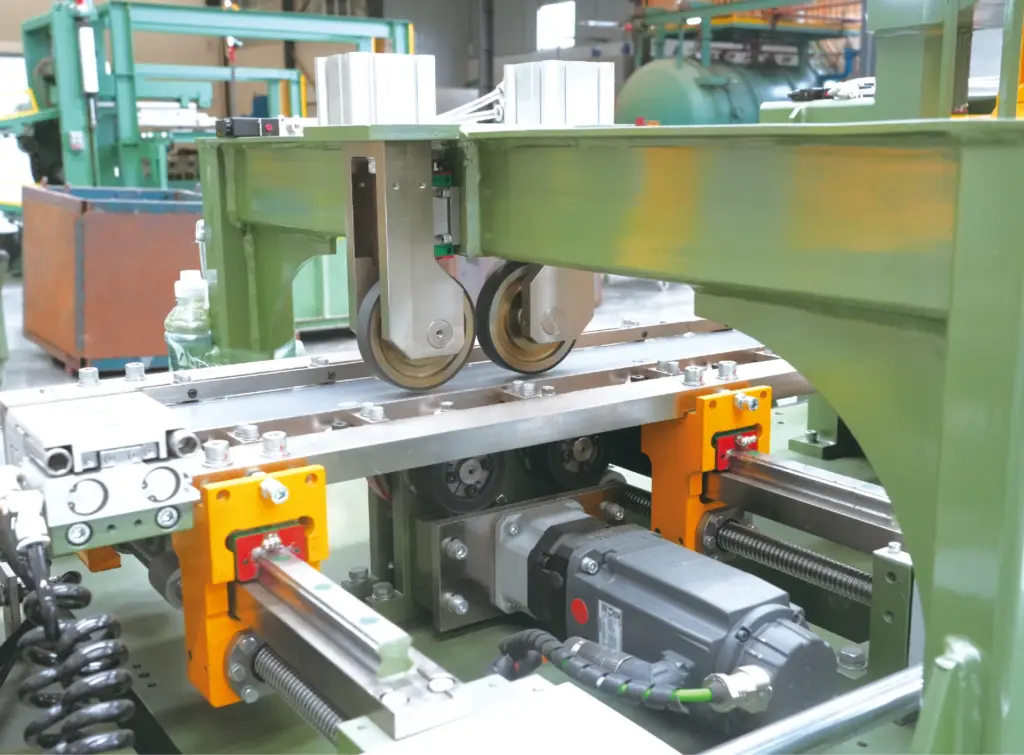
A folha de dados de uma linha de corte transversal traz três tolerâncias: o ângulo do corte a 45°, o comprimento da lâmina e a altura da rebarba deixada pela tesoura. Parecem números pequenos, e são, mas cada um vira diretamente uma propriedade do transformador pronto. Erro de ângulo aparece como perda em vazio e ruído. Erro de comprimento aparece como pacote irregular e núcleo que não bate com o desenho. Rebarba aparece como curtos entre lâminas e fator de empilhamento menor. O artigo explica cada uma e o que observar ao comparar linhas.
Ângulo: por que vale discutir 0,02°
Núcleos empilhados são montados com juntas a 45° para que o fluxo passe da coluna para o jugo na direção de laminação do aço, onde o material de grão orientado tem a menor perda. Na junta, o fluxo precisa atravessar a folga entre as duas peças. Qualquer desvio do corte em relação a 45° abre essa folga de um lado da junta: ao longo da largura de uma lâmina, um erro de alguns centésimos de grau já produz uma folga de décimos de milímetro na borda.
A folga importa duas vezes. Primeiro, o fluxo que se concentra em volta dela aumenta a perda local e a corrente de magnetização, o que aparece no relatório de ensaio como perda em vazio maior. Segundo, a mesma folga é fonte de ruído por magnetostrição, e por isso um núcleo cortado numa tesoura gasta ou desalinhada costuma ser audivelmente mais barulhento do que um cortado numa boa linha, com o mesmo aço e o mesmo projeto.
As linhas SREE mantêm o ângulo de corte em ±0,02°. O número depende de três coisas: a precisão da rotação da tesoura, a rigidez da estrutura para que a lâmina não flexione sob carga e as guias laterais que mantêm a tira no esquadro com a tesoura. Uma linha que atende o número nova deve atendê-lo anos depois se a folga da lâmina for mantida; é item de manutenção, e tratamos disso no treinamento dos operadores.
Comprimento: tolerância por comprimento de referência
A tolerância de comprimento é informada por comprimento de referência, porque o erro cresce com o comprimento da peça: ±0,2 mm em 2 m na maioria das nossas linhas, ±0,2 mm em 3 m na classe 1000. O número é definido pelo eixo de alimentação, um eixo servo com rolo de medição, e por quão bem a tira é segura contra escorregamento na aceleração.
O que um erro de comprimento faz no núcleo: colunas externas e jugos precisam casar em comprimento para fechar a janela; as camadas do step-lap precisam diferir exatamente o passo de projeto. Se os comprimentos variam dentro de um lote, o pacote não fecha limpo nos cantos ou os degraus deixam de alinhar, e o montador compensa à mão, o que custa tempo e raramente dá a junta projetada.
Ao comparar folhas de dados, confira se o comprimento de referência está informado. Uma tolerância de ±0,2 mm sem comprimento de referência não é especificação.
Rebarba: a aresta que você não vê
O corte deixa uma pequena aresta levantada na face inferior. Numa lâmina de 0,27 mm, uma rebarba de 0,05 mm é quase um quinto da espessura, então não é desprezível. Duas coisas acontecem no núcleo empilhado. A rebarba fura o revestimento isolante da lâmina vizinha e cria um caminho elétrico entre chapas; com caminhos suficientes, correntes parasitas circulam por várias lâminas ao mesmo tempo e a perda sobe. E a rebarba afasta as chapas, então o mesmo número de lâminas forma um pacote mais alto, o que se mede como fator de empilhamento menor e significa um núcleo mais pesado para o mesmo fluxo.
Nossas linhas são especificadas para rebarba de no máximo 0,02 mm. A rebarba depende da afiação da lâmina, da folga ajustada para a espessura da chapa e da geometria da tesoura. É a tolerância que mais tende a piorar em serviço, e por isso afiação e ajuste de folga fazem parte da manutenção programada, e não de algo a fazer quando os montadores reclamam.
Os três números juntos
| Tolerância | Especificação SREE | O que afeta no transformador | O que a define na linha |
|---|---|---|---|
| Ângulo do corte a 45° | ±0,02° | Folga na junta: perda em vazio, corrente de magnetização, ruído | Precisão da rotação da tesoura, rigidez da estrutura, guias laterais |
| Comprimento | ±0,2 mm em 2 m (em 3 m na classe 1000) | Fechamento da janela, alinhamento do step-lap, correção manual na montagem | Eixo servo de alimentação e rolo de medição, aderência da tira |
| Altura da rebarba | ≤0,02 mm | Isolamento entre lâminas, perda por correntes parasitas, fator de empilhamento | Afiação e folga da lâmina, geometria da tesoura |
O que perguntar antes de acreditar nos números
Tolerâncias só significam algo junto com a forma como foram medidas. Antes de comparar duas propostas pelos números, pergunte a cada fornecedor:
- Em que material e espessura o número foi medido? Aço fino de alto grau se comporta na tesoura de forma diferente de 0,35 mm.
- Em que comprimento de peça e em quantas peças? Uma única peça boa prova pouco; uma amostra de um programa completo prova a linha.
- Como o ângulo foi medido e com que instrumento? Peça o protocolo de ensaio, não só o resultado.
- O número é um valor de aceitação garantido ou um valor típico? Os dois costumam ser informados com o mesmo número.
- O fornecedor pode cortar uma amostra do seu desenho, no seu grau de aço, antes da aceitação?
Um corte de teste do seu desenho, no seu grau de aço, pode entrar na aceitação pré-embarque de uma linha SREE; peça isso ao especificar a linha, e os valores medidos vão para o registro de aceitação. Se um fornecedor não aceita fazer isso de jeito nenhum, trate os números da folha de dados como marketing.
Manter as tolerâncias ao longo da vida da linha
Os três números dependem de manutenção. A lâmina da tesoura precisa ser afiada em intervalos definidos pela tonelagem e pelo material, e a folga deve ser reajustada após cada afiação e sempre que a espessura muda. O rolo de medição do eixo de alimentação deve ser mantido limpo e conferido contra um comprimento de referência. As guias laterais se desgastam e precisam de ajuste. Nada disso é difícil, mas uma linha operada sem isso sai da folha de dados em um ano, e a bancada de ensaio de núcleos é a primeira a perceber.
As especificações de cada linha, incluindo essas tolerâncias, estão nas páginas das linhas de corte transversal padrão e de alta velocidade , e as folhas de dados podem ser baixadas em recursos técnicos página.
Perguntas frequentes
Qual das três tolerâncias é a mais importante?
Para perda em vazio e ruído, o ângulo. Para o tempo de montagem, o comprimento. Para perdas e peso do núcleo juntos, a rebarba. Uma boa linha mantém as três; uma linha gasta costuma perder primeiro a rebarba.
Aço mais fino exige tolerâncias mais apertadas?
As tolerâncias são as mesmas, mas mais difíceis de manter: a rebarba vira uma fração maior da espessura e a tira deflete com mais facilidade na alimentação. Veja processamento de CRGO fino.
Essas tolerâncias podem ser verificadas no local depois da instalação?
Sim, e devem ser, como parte do teste de aceitação no local, com o seu material e os seus desenhos.
Dimensionando uma linha para a sua fábrica de núcleos?
Envie larguras de tira, espessura e tonelagem mensal. Você recebe uma proposta de linha com arranjo de facas e layout, ou use o seletor online para restringir a série primeiro.
