
İnce CRGO (0,18–0,23 mm) İşleme: Boy Kesme Hattında Neler Değişir
Daha ince tane yönlendirilmiş çelik çekirdek kaybını düşürür ama beslemesi, kesmesi ve istiflemesi daha zordur. Bu yazı, 0,27 veya 0,30 mm'den 0,18 veya 0,20 mm'ye geçerken hatta gerçekte neyin değiştiğini ve hattın bununla başa çıkması için neyin belirtilmesi gerektiğini ele alıyor.
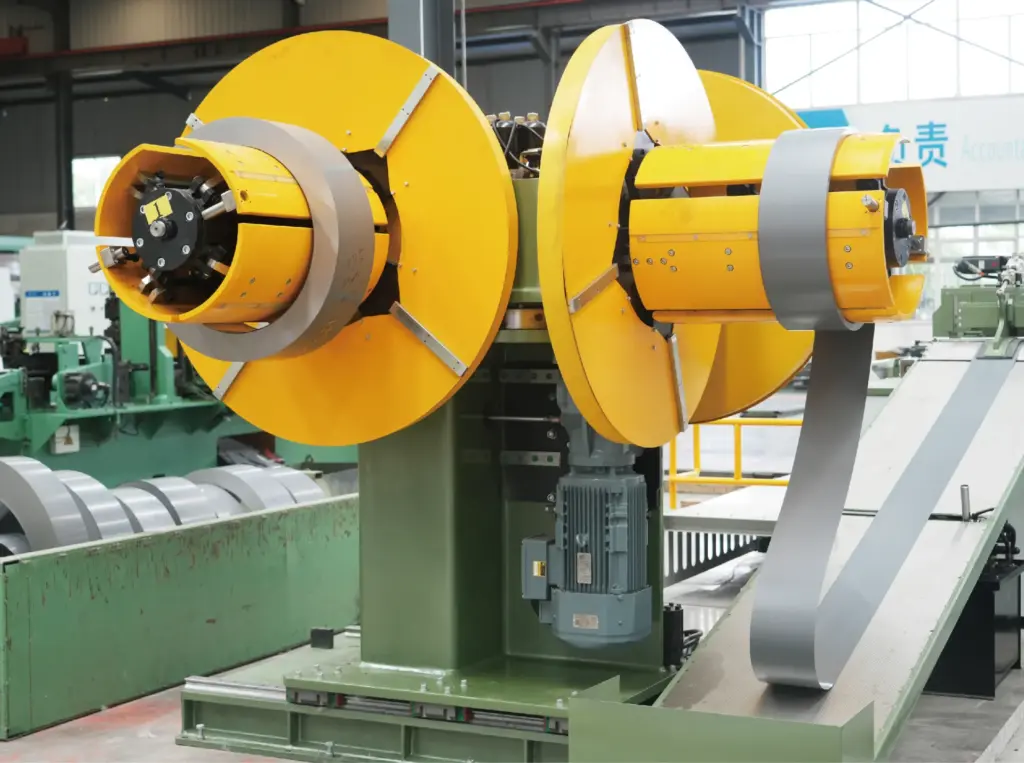
Transformatör kayıp standartları sıkılaşmaya devam ediyor ve çelik üreticilerinin cevabı daha ince tane yönlendirilmiş kaliteler oldu: 0,23 mm, 0,20 mm, 0,18 mm ve en düşük kayıplı tasarımlar için 0,15 mm. Daha ince sac, kalınlığın karesiyle ölçeklenen girdap akımı kaybını azaltır; bu yüzden 0,20 mm malzemeden yapılan bir çekirdek aynı çekirdeğin 0,27 mm'lik haline göre açık bir avantaja sahiptir. Bedeli, ince malzemenin çekirdek atölyesinin her adımında daha zor işlenmesidir ve farkın ilk görüldüğü yer boy kesme hattıdır.
Değişen dört şey
1. Şerit daha kolay sehim yapar
Besleme makaraları şeridi ileri iter; ince şerit bu itişe daha az direnir ve özellikle hat durup kalkarken besleme ile makas arasında eğilmeye, kaymaya veya burkulmaya daha yatkındır. Çözümler kontrollü ivmeli servo besleme, şeride yakın ayarlanmış kenar kılavuzları, istasyonlar arasında kısa desteksiz açıklıklar ve geri gerdirmeyi sabit tutan bir açıcıdır. SREE hatlarında besleme ekseni standart olarak servo tahriklidir; aralığın ince ucundaki malzeme için, özellikle 0,15 mm'de, beslemeyi ve kılavuzlamayı talep aşamasında buna göre belirleriz; hat seçici 0,15 mm girildiğinde bunu otomatik olarak işaretler.
2. Çapak sacın daha büyük bir kısmı olur
0,02 mm'lik bir çapak, 0,30 mm'lik sacın yüzde 7'si, 0,18 mm'lik sacın yüzde 11'idir. Bu yüzden aynı mutlak çapak ince malzemede istifleme faktörüne ve saclar arası yalıtıma daha fazla zarar verir. İnce sacta çapağı düşük tutmak daha keskin bir bıçak, kalınlığa özel ayarlanmış bir boşluk ve rijit bir makas gövdesi gerektirir; çünkü ince sac boşluğa kalın sactan daha kolay çekilir. Hattın ≤0,02 mm şartı tüm kalınlık aralığında geçerlidir, ama ince malzemede daha dikkatle korunmalıdır: bıçak bileme aralıkları kısalır ve kalınlık değiştiğinde boşluk yeniden ayarlanmalıdır.
3. Çekirdek başına daha fazla parça vardır
Aynı çekirdek kesiti için 0,30 mm'den 0,20 mm'ye geçmek yüzde 50 daha fazla sac demektir. Hat aynı tonajı keser ama bir buçuk kat parça üretir ve her parça bir kesim çevrimidir. Adım beslemeli hatta ton cinsinden vardiya çıktısı düşer; sürekli beslemeli hatta daha az düşer, çünkü orada çıktıyı çevrim sayısı değil şerit hızı sınırlar. İnce kalitelere geçen fabrikaların aynı anda yüksek hızlı hatlara geçme eğiliminin nedenlerinden biri budur; bakınız: standart ve yüksek hızlı hatlar. Bu, hattın ayırma ucunun ve istifleme işleminin de daha fazla iş yüklenmesi demektir; otomatik istifleme de burada kendini ödemeye başlar.
4. Kesimden sonra taşıma
İnce saclar istifleme masasına düşerken daha kolay bükülür, forkliftle taşımada daha kolay hasar görür ve her parça daha hafif ve daha az rijit olduğu için elle daha yavaş istiflenir. İstifleme masalarında daha yumuşak düşme yükseklikleri ve ya bir istifleme hattı ya da bir kes-istifle kombine hattı ya da parçanın makineden hiç çıkmadığı bir çözüm olağan cevaplardır.
Şartnamede neler belirtilmeli
| Kalem | İnce malzemede neden önemli | Ne istenmeli |
|---|---|---|
| Kalınlık aralığı | Besleme, zımba ve makas ayarları bir nokta için değil, bir aralık için tasarlanır | Üç yıl içinde beklediğiniz en ince kalite dahil çalıştıracağınız tüm aralığı belirtin |
| Besleme ve kılavuzlama | İnce şerit daha fazla sehim yapar ve kayar | Kontrollü ivmeli servo besleme; yakın kenar kılavuzlama; kısa açıklıklar |
| Makas | Çapak sac kalınlığının daha büyük bir kısmıdır | Rijit gövde, kalınlığa göre bıçak boşluğu, tanımlı bileme prosedürü |
| Çıktı esası | Ton başına daha fazla parça | Çıktıyı yalnızca m/dk olarak değil, sizin parça boylarınızda saatteki sac olarak isteyin |
| İstifleme ucu | Taşınacak daha fazla parça, her biri daha kırılgan | Aynı anda otomatik istifleme veya kombine hat düşünün |
SREE serisi
Boy kesme hatlarımız standart olarak 0,18–0,35 mm'yi kapsar; bu, geleneksel 0,35 ve 0,30 mm'den 0,27 ve 0,23 mm'ye ve 0,20 ile 0,18 mm yüksek geçirgenlikli kalitelere kadar yaygın CRGO kalitelerini kapsar. 0,15 mm, besleme ve kılavuzlama buna göre belirlenerek talep üzerine sunulur. Kesim toleransları tüm aralıkta aynıdır: uzunluk 2 m'de ±0,2 mm, gönye açısı ±0,02°, çapak ≤0,02 mm.
Sıkça sorulan sorular
Mevcut bir hat daha ince çelik için ayarlanabilir mi?
Hattın tasarım aralığı içinde çoğu zaman evet: bıçak boşluğu, besleme parametreleri ve kılavuzlama ayarlanabilir. Tasarım aralığının altına inmek, örneğin 0,23–0,35 mm için belirlenmiş bir hatta 0,15 mm'ye geçmek, besleme ve kılavuzlamada değişiklik gerekebileceğinden önce üreticiyle görüşülmelidir.
İnce çelik daha hızlı mı, daha yavaş mı kesilir?
Şerit hızı aynıdır; değişen ton başına parça sayısıdır; bu yüzden belirli bir hatta saatteki parça sayısı yaklaşık aynı kalırken saatteki ton düşer.
İnce malzeme için çapak şartı farklı mı?
Şart aynıdır, ≤0,02 mm, ama ince malzemede tutulması daha fazla bakım dikkati gerektirir.
Çekirdek atölyeniz için hat mı boyutlandırıyorsunuz?
Şerit genişliklerini, kalınlığı ve aylık tonajı gönderin. Bıçak düzeni ve yerleşim planıyla bir hat teklifi alın ya da önce seriyi daraltmak için çevrimiçi seçiciyi kullanın.
