薄规格 CRGO(0.18–0.23 mm)加工:横剪线上有哪些变化
更薄的取向硅钢能降低铁损,但送料、剪切和叠片都更难。从 0.27 或 0.30 mm 换到 0.18 或 0.20 mm 时,产线上真正变化的是什么,以及采购时应在技术要求里写明什么。
变压器损耗标准不断收紧,钢厂的回应是更薄的取向牌号:0.23 mm、0.20 mm、0.18 mm,最低损耗设计还有 0.15 mm。更薄的片降低涡流损耗,而涡流损耗与厚度的平方成正比,所以用 0.20 mm 料做的铁芯比同样用 0.27 mm 的有明显优势。代价是薄料在铁芯车间每一步都更难处理,横剪线是最先显出差别的地方。
会变的四件事
1. 带料更容易变形
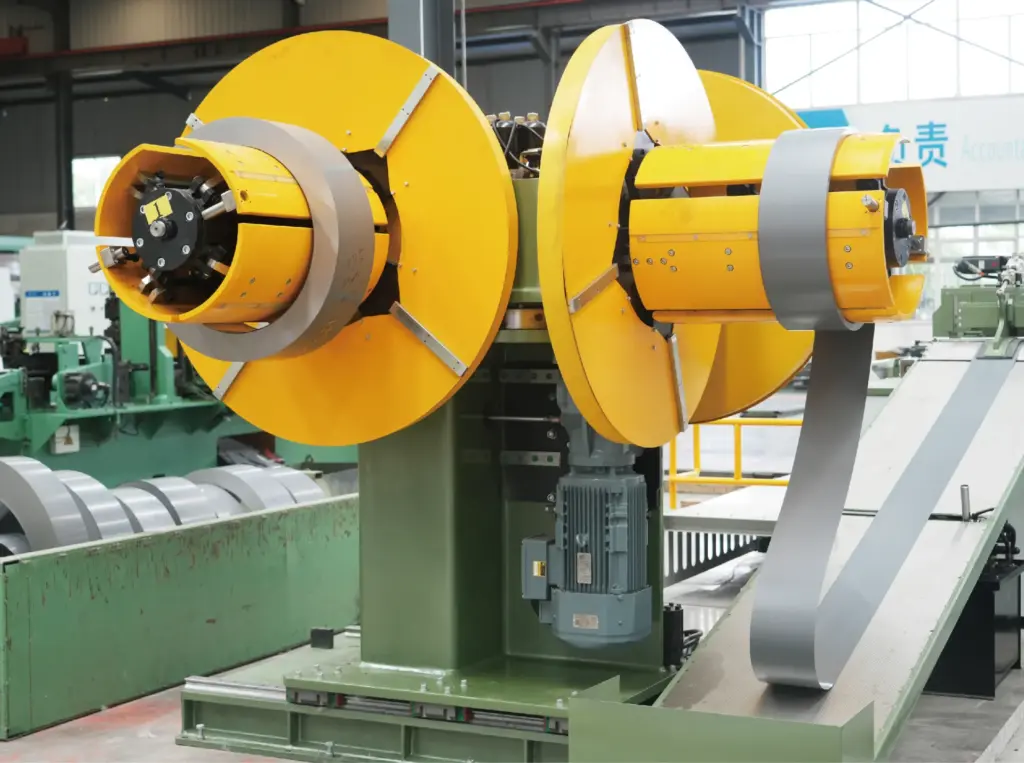
送料辊推着带料前进;薄带抵抗推力的能力更弱,在送料和剪刀之间更容易拱起、跑偏或起皱,尤其在产线启停时。对策是加速度受控的伺服送料、紧贴带料的侧导向、工位之间短的无支撑跨距,以及能保持后张力稳定的开卷机。SREE 产线的送料轴标配伺服;对于厚度范围薄端的材料,尤其是 0.15 mm,我们在询价阶段就按它来设计送料和导向; 选型器 在输入 0.15 mm 时会自动提示这一点。
2. 毛刺占片厚的比例更大
0.02 mm 的毛刺是 0.30 mm 片的 7%,是 0.18 mm 片的 11%。所以同样的绝对毛刺,在薄料上对叠片系数和片间绝缘的伤害更大。在薄片上压住毛刺,需要更锋利的刀片、按厚度专门设定的刀间隙,以及刚性好的剪刀机架,因为薄片比厚片更容易被拉进刀间隙。产线 ≤0.02 mm 的要求适用于整个厚度范围,但在薄料上要维护得更用心:刃磨间隔缩短,换厚度时必须重调间隙。
3. 每个铁芯的片数更多
铁芯截面相同时,从 0.30 mm 换到 0.20 mm,片数多 50%。产线剪的吨数一样,片数却是一倍半,而每一片都是一次剪切循环。步进送料线的每班吨数下降;连续送料线降得少,因为它的产量受带速限制,而不是循环次数。这也是换用薄牌号的工厂往往同时换用高速线的原因之一;见 标准线与高速线。这也意味着收料端和叠片要处理的片子更多,这时自动叠片就开始回本了。
4. 剪切后的搬运
薄片落到收料台时更容易弯,叉车搬运时更容易损伤,手工叠也更慢,因为每一片更轻、更软。常见对策是降低收料台的落料高度,以及采用 叠片线 或 a 剪叠一体线 ,让片子根本不离开设备。
技术要求里要写什么
| 项目 | 为什么对薄料重要 | 要提出什么 |
|---|---|---|
| 厚度范围 | 送料、冲、剪的设定是针对一个范围设计的,而不是一个点 | 写明您要跑的全部范围,包括三年内预计会用到的最薄牌号 |
| 送料与导向 | 薄带更容易变形和跑偏 | 加速度受控的伺服送料;贴近的侧导向;短跨距 |
| 剪刀 | 毛刺占片厚的比例更大 | 刚性机架、按厚度设定刀间隙、明确的刃磨规程 |
| 产量口径 | 每吨片数更多 | 要求按您的片长给出每小时片数,而不只是 m/min |
| 收料端 | 要处理的片更多,每片更娇气 | 同时考虑自动叠片或剪叠一体线 |
SREE 产品
我们的横剪线标准覆盖 0.18–0.35 mm,涵盖了常见 CRGO 牌号:从传统的 0.35、0.30 mm,到 0.27、0.23 mm,再到高磁感的 0.20 和 0.18 mm。0.15 mm 可按需提供,并按其设计送料和导向。整个范围内剪切公差相同:长度每 2 m ±0.2 mm,斜接角 ±0.02°,毛刺 ≤0.02 mm。
常见问题
现有产线能调成剪更薄的料吗?
在产线的设计范围内通常可以:刀间隙、送料参数和导向都能调。要低于设计范围,比如在按 0.23–0.35 mm 设计的线上剪 0.15 mm,应先和制造商商量,因为送料和导向可能需要改动。
薄料剪得更快还是更慢?
带速一样;变的是每吨片数,所以在同一条线上每小时吨数下降,而每小时片数基本不变。
薄料的毛刺要求不一样吗?
要求一样,≤0.02 mm,但在薄料上保持住需要更多维护上的注意。