
Processamento de CRGO fino (0,18 a 0,23 mm): o que muda numa linha de corte transversal
Aço de grão orientado mais fino reduz a perda no núcleo, mas é mais difícil de alimentar, cortar e empilhar. O que realmente muda na linha ao passar de 0,27 ou 0,30 mm para 0,18 ou 0,20 mm e o que especificar para a linha dar conta.
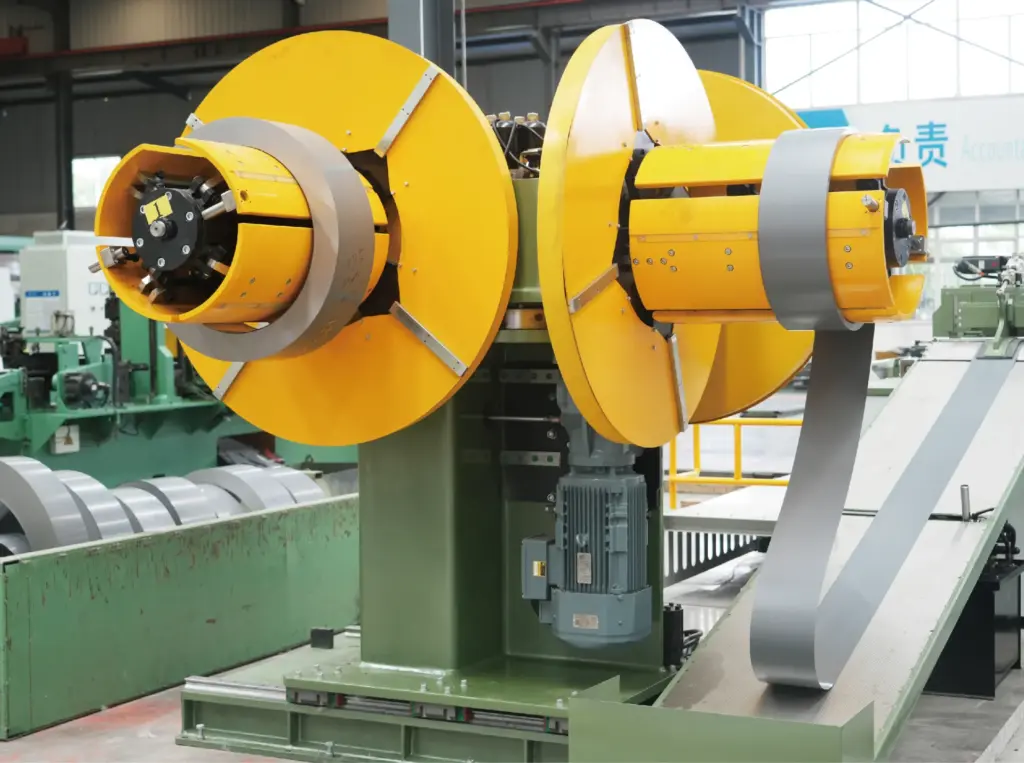
As normas de perdas de transformadores continuam apertando, e a resposta das usinas tem sido graus de grão orientado mais finos: 0,23 mm, 0,20 mm, 0,18 mm e 0,15 mm para os projetos de menor perda. Chapa mais fina reduz a perda por correntes parasitas, que cresce com o quadrado da espessura, então um núcleo de 0,20 mm tem clara vantagem sobre o mesmo núcleo em 0,27 mm. O custo é que o material fino é mais difícil de manusear em cada etapa da fábrica, e a linha de corte transversal é onde a diferença aparece primeiro.
Quatro coisas que mudam
1. A tira deflete com mais facilidade
Os rolos de alimentação empurram a tira; uma tira fina resiste menos a esse empurrão e tende mais a arquear, desviar ou ondular entre a alimentação e a tesoura, principalmente quando a linha para e parte. As soluções são alimentação servo com aceleração controlada, guias laterais bem junto da tira, vãos curtos sem apoio entre estações e um desbobinador que mantém a contratração estável. Nas linhas SREE o eixo de alimentação é servoacionado como padrão, e para material na ponta fina da faixa, em especial 0,15 mm, especificamos alimentação e guia para ele já na consulta; o seletor de linha sinaliza isso automaticamente quando se informa 0,15 mm.
2. A rebarba vira uma fração maior da chapa
Uma rebarba de 0,02 mm é 7% de uma chapa de 0,30 mm e 11% de uma de 0,18 mm. A mesma rebarba absoluta, portanto, prejudica mais o fator de empilhamento e o isolamento entre lâminas no material fino. Segurar a rebarba em chapa fina exige lâmina mais afiada, folga ajustada para a espessura e uma estrutura de tesoura rígida, porque a chapa fina é puxada para dentro da folga com mais facilidade. A exigência de ≤0,02 mm vale para toda a faixa de espessuras, mas no material fino precisa de mais atenção: os intervalos de afiação encurtam e a folga deve ser reajustada a cada troca de espessura.
3. Há mais peças por núcleo
Para a mesma seção de núcleo, passar de 0,30 para 0,20 mm significa 50% mais lâminas. A linha corta a mesma tonelagem, mas uma vez e meia as peças, e cada peça é um ciclo de corte. Numa linha passo a passo a produção por turno em toneladas cai; numa linha contínua cai menos, porque ali o limite é a velocidade da tira e não o número de ciclos. É um dos motivos pelos quais fábricas que passam para graus finos tendem a passar para linhas de alta velocidade ao mesmo tempo; veja linhas padrão x alta velocidade. Também significa que a saída de separação e o empilhamento têm mais para manusear, e é aí que o empilhamento automático começa a se pagar.
4. Manuseio depois do corte
Lâminas finas dobram com mais facilidade ao cair na mesa de empilhamento, se danificam mais no transporte por empilhadeira e são mais lentas de empilhar à mão, porque cada peça é mais leve e menos rígida. Alturas de queda menores nas mesas e uma linha de empilhamento ou um linha combinada de corte e empilhamento que nunca deixa a peça sair da máquina são as respostas usuais.
O que especificar
| Item | Por que importa em material fino | O que pedir |
|---|---|---|
| Faixa de espessura | Os ajustes de alimentação, punção e tesoura são projetados para uma faixa, não para um ponto | Informe toda a faixa que vai usar, incluindo o grau mais fino que você espera daqui a três anos |
| Alimentação e guia | Tira fina deflete e desvia mais | Alimentação servo com aceleração controlada; guia lateral justa; vãos curtos |
| Tesoura | A rebarba é uma fração maior da espessura | Estrutura rígida, folga da lâmina por espessura, procedimento de afiação definido |
| Base da produção | Mais peças por tonelada | Peça a produção em lâminas por hora nos seus comprimentos, não só em m/min |
| Saída de empilhamento | Mais peças para manusear, cada uma mais frágil | Considere ao mesmo tempo empilhamento automático ou uma linha combinada |
A linha SREE
Nossas linhas de corte transversal cobrem 0,18 a 0,35 mm como padrão, o que abrange os graus CRGO comuns, dos convencionais 0,35 e 0,30 mm, passando por 0,27 e 0,23 mm, até os graus de alta permeabilidade de 0,20 e 0,18 mm. 0,15 mm está disponível sob consulta, com alimentação e guia especificadas para isso. As tolerâncias de corte são as mesmas em toda a faixa: comprimento ±0,2 mm em 2 m, ângulo ±0,02°, rebarba ≤0,02 mm.
Perguntas frequentes
Uma linha existente pode ser ajustada para aço mais fino?
Muitas vezes sim, dentro da faixa de projeto da linha: folga da lâmina, parâmetros de alimentação e guias são ajustáveis. Ir abaixo da faixa de projeto, por exemplo 0,15 mm numa linha especificada para 0,23 a 0,35 mm, deve ser conversado antes com o fabricante, porque a alimentação e a guia podem precisar de mudanças.
Aço fino corta mais rápido ou mais devagar?
A velocidade da tira é a mesma; o que muda é o número de peças por tonelada, então as toneladas por hora caem enquanto as peças por hora ficam mais ou menos iguais numa dada linha.
A exigência de rebarba é diferente para material fino?
A exigência é a mesma, ≤0,02 mm, mas mantê-la em material fino pede mais atenção de manutenção.
Dimensionando uma linha para a sua fábrica de núcleos?
Envie larguras de tira, espessura e tonelagem mensal. Você recebe uma proposta de linha com arranjo de facas e layout, ou use o seletor online para restringir a série primeiro.
