Обработка тонкой CRGO (0,18–0,23 мм): что меняется на линии поперечной резки
Более тонкая анизотропная сталь снижает потери в магнитопроводе, но её труднее подавать, резать и шихтовать. Что на самом деле меняется на линии при переходе с 0,27 или 0,30 мм на 0,18 или 0,20 мм и что указать в требованиях, чтобы линия справлялась.
Нормы потерь трансформаторов всё жёстче, и ответ металлургов — более тонкие анизотропные марки: 0,23 мм, 0,20 мм, 0,18 мм, а для конструкций с минимальными потерями — 0,15 мм. Тонкий лист снижает потери на вихревые токи, которые растут пропорционально квадрату толщины, поэтому магнитопровод из стали 0,20 мм заметно выигрывает у такого же из 0,27 мм. Цена — тонкий материал труднее обрабатывать на каждом этапе цеха, и линия поперечной резки — первое место, где это видно.
Четыре вещи, которые меняются
1. Полоса легче отклоняется
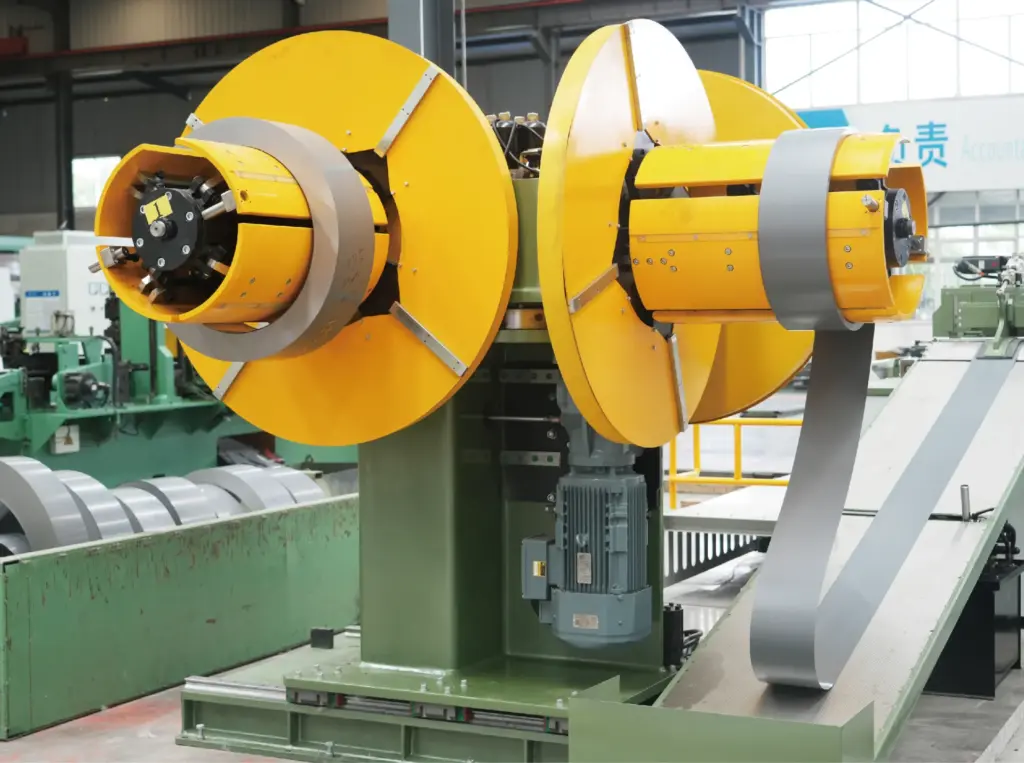
Подающие ролики толкают полосу вперёд; тонкая полоса хуже сопротивляется этому усилию и чаще выгибается, уходит в сторону или коробится между подачей и ножницами, особенно при остановках и пусках. Решения — сервоподача с управляемым ускорением, боковые направляющие вплотную к полосе, короткие пролёты без опоры между узлами и разматыватель, который держит заднее натяжение стабильным. На линиях SREE ось подачи стандартно с сервоприводом, а для материала на тонком краю диапазона, в особенности 0,15 мм, мы рассчитываем подачу и направляющие под него на этапе запроса; подбор линии автоматически отмечает это при вводе 0,15 мм.
2. Заусенец становится большей долей листа
Заусенец 0,02 мм — это 7 процентов листа 0,30 мм и 11 процентов листа 0,18 мм. Поэтому один и тот же абсолютный заусенец на тонком материале сильнее вредит коэффициенту заполнения и межлистовой изоляции. Чтобы удержать заусенец на тонком листе, нужны более острый нож, зазор, настроенный под конкретную толщину, и жёсткая рама ножниц, потому что тонкий лист легче затягивается в зазор. Требование ≤0,02 мм действует во всём диапазоне толщин, но на тонком материале его нужно поддерживать внимательнее: интервалы переточки ножей сокращаются, а зазор надо перенастраивать при смене толщины.
3. Пластин на магнитопровод становится больше
При том же сечении магнитопровода переход с 0,30 на 0,20 мм означает на 50 процентов больше пластин. Линия режет тот же тоннаж, но в полтора раза больше пластин, а каждая пластина — это цикл реза. На линии с шаговой подачей сменная производительность в тоннах падает; на линии с непрерывной подачей — меньше, потому что там она ограничена скоростью полосы, а не числом циклов. Это одна из причин, почему заводы, переходящие на тонкие марки, одновременно переходят на высокоскоростные линии; см. стандартные и высокоскоростные линии. Это также значит, что узлу сортировки и шихтовке приходится обрабатывать больше, и здесь автоматическая шихтовка начинает окупаться.
4. Перемещение после реза
Тонкие пластины легче гнутся при падении на стол укладки, легче повреждаются при перевозке погрузчиком и медленнее шихтуются вручную, потому что каждая пластина легче и менее жёсткая. Обычные решения — меньшая высота падения на столы укладки и либо шихтовочная линия или а совмещённой линии резки и шихтовки , при которой пластина вообще не покидает машину.
Что указать в требованиях
| Пункт | Почему это важно для тонкого материала | Что запросить |
|---|---|---|
| Диапазон толщин | Настройки подачи, пробивки и ножниц рассчитаны на диапазон, а не на точку | Укажите весь диапазон, включая самую тонкую марку, которую ожидаете через три года |
| Подача и направление | Тонкая полоса сильнее отклоняется и уходит в сторону | Сервоподача с управляемым ускорением; плотные боковые направляющие; короткие пролёты |
| Ножницы | Заусенец — большая доля толщины листа | Жёсткая рама, зазор ножа под каждую толщину, определённая процедура переточки |
| База для производительности | Больше пластин на тонну | Запрашивайте производительность в пластинах в час при ваших длинах, а не только в м/мин |
| Узел укладки | Больше пластин, и каждая более хрупкая | Сразу рассмотрите автоматическую шихтовку или совмещённую линию |
Линейка SREE
Наши линии поперечной резки стандартно работают с толщиной 0,18–0,35 мм — это охватывает распространённые марки CRGO от обычных 0,35 и 0,30 мм через 0,27 и 0,23 мм до высокопроницаемых 0,20 и 0,18 мм. 0,15 мм доступно по запросу с подачей и направляющими, рассчитанными под неё. Допуски резки одинаковы во всём диапазоне: длина ±0,2 мм на 2 м, угол косого реза ±0,02°, заусенец ≤0,02 мм.
Частые вопросы
Можно ли перенастроить существующую линию на более тонкую сталь?
Часто да, в пределах расчётного диапазона линии: зазор ножа, параметры подачи и направляющие регулируются. Выход за расчётный диапазон, например на 0,15 мм на линии, рассчитанной на 0,23–0,35 мм, сначала стоит обсудить с изготовителем, потому что подачу и направляющие может потребоваться изменить.
Тонкая сталь режется быстрее или медленнее?
Скорость полосы та же; меняется число пластин на тонну, поэтому тонн в час становится меньше, а пластин в час на данной линии — примерно столько же.
Отличается ли требование к заусенцу для тонкого материала?
Требование то же, ≤0,02 мм, но на тонком материале его удержание требует больше внимания при обслуживании.
Подбираете линию для своего цеха магнитопроводов?
Пришлите ширину полос, толщину и месячный объём в тоннах. Вы получите предложение по линии с раскладкой ножей и планировкой, или сначала сузьте выбор серии с помощью онлайн-подбора.