От рулона до магнитопровода: планировка цеха магнитопроводов трансформаторов
Цех магнитопроводов — это поток, а не набор машин. Статья прослеживает путь электротехнической стали от исходного рулона до готового магнитопровода, показывает, где нужны буферы и перемещение, и объясняет, какие этапы стоит автоматизировать и в каком порядке.
Большинство планировок цехов магнитопроводов, которые мы видим, — результат истории: линию поперечной резки купили и поставили, где было место, линия продольной резки пришла позже и встала туда, куда доставал кран, а участок шихтовки оказался там, где оказались пластины. Это работает, но каждый день стоит часов работы погрузчика, площади и повреждённых пластин. Когда завод строит новый цех или перепланирует старый, лучше сначала нарисовать поток материала, а потом расставить на нём машины.
Поток
Электротехническая сталь проходит одну и ту же последовательность в любом цехе шихтованных магнитопроводов, каким бы ни был завод.
- Приёмка и хранение рулонов. Исходные рулоны приходят грузовиками, проверяются и хранятся на ложементах или в стеллаже. Масса рулона определяет кран; на больших линиях это около пяти тонн на рулон.
- Продольная резка. Этот линия продольной резки распускает исходные рулоны на полосы нужных для конструкций ширин. Заводы, покупающие распущенную полосу, пропускают этот шаг и получают рулоны полосы напрямую; см. продольная и поперечная резка.
- Склад полос. Распущенные рулоны ждут здесь, пока программа резки не вызовет их ширину. Это буфер, развязывающий продольную и поперечную резку, и первое место, куда автоматизированный цех ставит стеллаж и челнок.
- Поперечная резка. Этот линия поперечной резки превращает полосу в пластины, рассортированные по типам на столы укладки или сортировочную цепь.
- Буфер пластин. Нарезанные пакеты ждут участка сборки магнитопровода. В ручном цехе это площадь рядом с линией; в автоматизированном — многоярусный буфер со штабелёром.
- Шихтовка. Пластины собираются в магнитопровод вручную на столе шихтовки, на шихтовочная линияили сразу на совмещённой линии резки и шихтовки, которая объединяет шаги 4–6 в одной машине.
- Кантование и передача. Готовый магнитопровод кантуется из горизонтального положения в вертикальное, стягивается и перемещается на участок обмотки и сборки.
Где ставить буферы
Каждая машина в потоке работает со своим темпом и размером партии: линия продольной резки даёт несколько ширин сразу, линия поперечной резки потребляет по одной, сборка идёт магнитопровод за магнитопроводом. Буферы между ними позволяют каждой машине работать, не дожидаясь следующей, поэтому это не потерянная площадь — это причина, по которой линии выходят на свою производительность. Важнее всего два буфера.
Склад полос между продольной и поперечной резкой должен держать достаточно разных рулонов, чтобы линия поперечной резки могла начать любую программу, не дожидаясь продольной резки. Буфер пластин между резкой и шихтовкой должен вмещать как минимум сменный выпуск, потому что линия резки обычно быстрее ручной шихтовки, и та не должна её останавливать.
Эталонная планировка
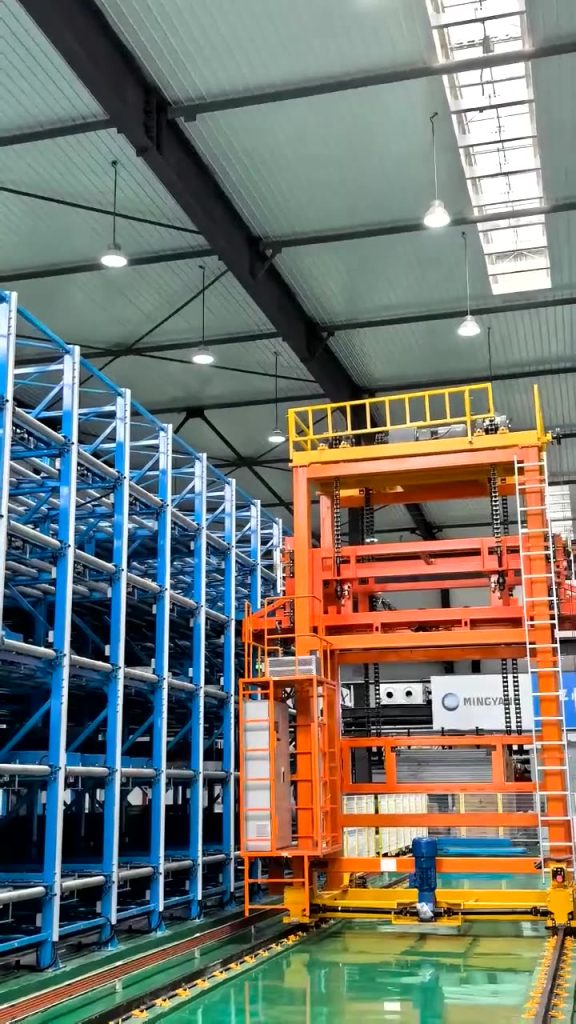
В автоматизированном цехе магнитопроводов, который мы спроектировали, поток планировался как цепочка станций со встроенными буферами: входящие рулоны — в стеллаж склада полос на 424 ячейки; рельсовый челнок (RGV) везёт рулоны полосы со стеллажа к разматывателю линии резки; линия поперечной резки; семиярусный буфер нарезанных пакетов; пятитонный штабелёр перемещает пакеты в склад магнитопроводов на 90 мест и обратно; станция кантования; автоматические тележки (AGV) везут готовые магнитопроводы на сборку. Точность позиционирования склада задана ±5 мм, а вилы проверены расчётом методом конечных элементов на прогиб не более 5 мм под нагрузкой, потому что неточно поставленный пакет пластин — это повреждённый пакет. Вся последовательность показана на странице логистика и интеллектуальное хранение цеха магнитопроводов .
Не каждому заводу нужно столько автоматизации, но последовательность одна и та же в любом масштабе; меняется только способ перемещения.
Площадь, кран и электропитание
Три практические цифры, которые нужно иметь до планировки. Площадь машины: линия поперечной резки класса 1000 с двухпозиционным разматывателем занимает примерно 32 на 8 метров и весит около 45 тонн; меньшие классы — соответственно меньше, и каждая добавленная станция удлиняет линию. Кран: самый тяжёлый исходный рулон, который вы будете получать, с запасом, и вылет, покрывающий и склад рулонов, и разматыватель. Электропитание: линия резки потребляет примерно 40–95 кВт в зависимости от класса и комплектации, линия продольной резки — около 54 кВт, и к этому добавляется автоматизация шихтовки и хранения.
Затем добавьте то, что легко забыть: проезды погрузчиков к столам укладки на выходе линии резки, место для вскрытия и осмотра рулонов, участок обслуживания ножей ножниц и маршрут готового магнитопровода от станции кантования на сборку, не пересекающий поток рулонов.
Что автоматизировать первым
Автоматизация окупается там, где перемещения больше всего и повреждения дороже всего. По нашему опыту порядок такой:
- Сортировка на линии резки. Столы укладки в исполнении 3+3 или 5+5 или сортировочная цепь на высокоскоростной линии, чтобы пластины выходили с линии в порядке сборки и никто не пересортировывал их вручную.
- Хранение и подача полосы. Стеллаж с челноком до разматывателя убирает самые частые рейсы погрузчика и связанные с ними повреждения рулонов.
- Шихтовка. Автоматическая шихтовка убирает самый медленный ручной этап и больше всего перемещений пластин; линия резки и шихтовки для магнитопроводов в пределах своего размерного ряда убирает и буфер, и перемещение полностью.
- Хранение и передача магнитопроводов. Штабелёры, кантователи и AGV — в последнюю очередь, когда остальной поток уже работает в темпе машин.
Частые вопросы
Сколько площади нужно цеху магнитопроводов?
Примерно в два-три раза больше площади самих машин, если учесть склад рулонов, склад полос, буферы пластин, проезды погрузчиков и зону кантования. Точная цифра зависит от объёма и степени автоматизации перемещения.
Должна ли линия продольной резки стоять рядом с линией поперечной?
Их должен связывать склад полос, а не соседство. Важно, чтобы до склада полос доставал кран от линии продольной резки и челнок или погрузчик к разматывателю.
Можно ли автоматизировать существующий цех поэтапно?
Да, и обычно так и делают. Сортировку на линии резки и склад полос можно автоматизировать, не переставляя линии; автоматическая шихтовка и склад магнитопроводов — потом.
Подбираете линию для своего цеха магнитопроводов?
Пришлите ширину полос, толщину и месячный объём в тоннах. Вы получите предложение по линии с раскладкой ножей и планировкой, или сначала сузьте выбор серии с помощью онлайн-подбора.