我们看到的大多数铁芯车间布局都是历史造成的:先买了一条横剪线,哪里有空放哪里;后来来了纵剪线,放在行车够得着的地方;叠片区就在铁芯片正好堆着的地方。能用,但每天都在耗费叉车工时、场地和被碰坏的片子。工厂新建车间或重新规划老车间时,更好的做法是先画物料流,再把设备放上去。
流程
无论工厂大小,硅钢在每个叠片铁芯车间都经历同样的顺序。
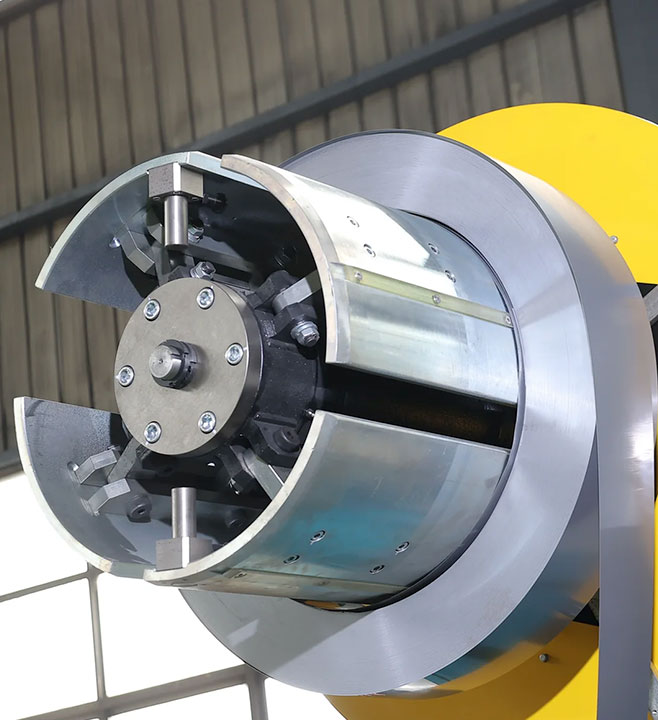
- 卷料进厂与存放。 母卷用卡车运来,检验后放在料架或货架上。卷重决定行车;大等级产线每卷约五吨。
- 纵剪。 该 纵剪线 把母卷分成铁芯设计所需宽度的带料。买分条带料的工厂跳过这一步,直接收带料卷;见 纵剪线与横剪线.
- 带料库。 分好的卷在这里等,直到剪切程序调用它的宽度。它是把纵剪和横剪解耦的缓存,也是自动化车间最先放货架和穿梭车的地方。
- 横剪。 该 横剪线 把带料剪成铁芯片,按片型分拣到收料台或分拣链上。
- 片料缓存。 剪好的片垛在这里等铁芯装配工位。手工车间就是线旁的地面;自动化车间是由堆垛机服务的多层缓存。
- 叠片。 铁芯片在叠片台上手工叠成铁芯,或在 叠片线上叠,或者直接在 剪叠一体线上叠,后者把第 4 到第 6 步合成一台设备。
- 翻转与转运。 成品铁芯从水平翻到竖直,夹紧后送到绕线和总装区。
缓存放在哪里
流程里每台设备的节拍和批量都不同:纵剪线一次出好几种宽度,横剪线一次用一种,铁芯装配一个一个来。设备之间的缓存让每台设备不必等下一台,所以缓存不是浪费场地,而是产线能达产的原因。最重要的是两个缓存。
纵剪和横剪之间的带料库,要存够多种卷料,让横剪线开任何程序都不必等纵剪。横剪和叠片之间的片料缓存至少要装下一个班的产量,因为横剪线通常比手工叠片快,不能被它卡住。
参考布局
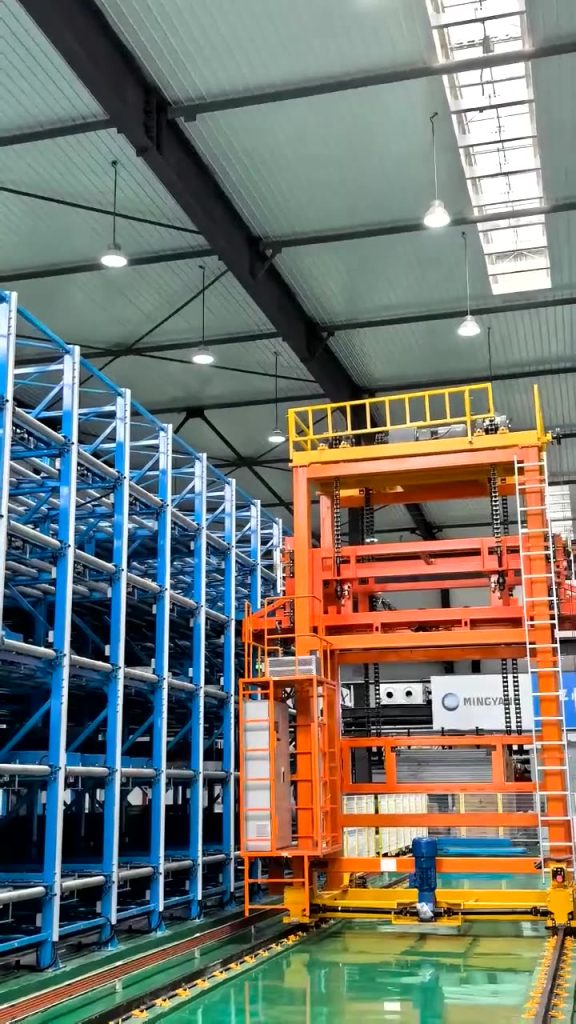
我们设计的一个自动化铁芯车间,把流程规划成一串嵌有缓存的工位:来料卷进 424 个库位的带料货架;轨道穿梭车(RGV)把带料卷从货架送到横剪线开卷机;横剪线;七层的剪片缓存;五吨堆垛机把片垛送进送出 90 个库位的铁芯库;翻转站;自动导引车(AGV)把成品铁芯送去总装。库位定位精度定为 ±5 mm,货叉经有限元分析校核满载挠度不超过 5 mm,因为放不准的片垛就是会被碰坏的片垛。完整流程见 铁芯车间物流与智能仓储 页面。
不是每个工厂都需要这么高的自动化,但任何规模下顺序都一样,变的只是搬运方式。
场地、行车和用电
画布局前要准备好三个实际数字。设备占地:一条带双头开卷的 1000 型横剪线约需 32 × 8 米,重约 45 吨;小等级按比例缩小,每加一个工位就更长。行车吨位:要进的最重母卷再加余量,覆盖范围要同时够到卷料库和开卷机。装机功率:一条横剪线视等级和配置约 40 到 95 kW,一条纵剪线约 54 kW,叠片和仓储自动化另计。
然后加上容易漏掉的:剪切线收料端到收料台的叉车通道、开卷检查卷料的位置、剪刀刀片的维修区,以及成品铁芯从翻转站到总装、不与卷料交通交叉的路线。
先自动化什么
自动化在搬运最重、损伤代价最高的地方最先回本。按我们的经验,顺序是:
- 剪切线上的分拣。 3+3 或 5+5 收料台,或高速线上的分拣链,让片子按叠装顺序下线,没人需要手工再分拣。
- 带料存放与配送。 一个带穿梭车直通开卷机的货架,省掉最频繁的叉车搬运和随之而来的卷料磕碰。
- 叠片。 自动叠片省掉最慢的人工环节和大部分片子搬运;剪叠一体线则在其尺寸范围内把缓存和搬运全部省掉。
- 铁芯存放与转运。 堆垛机、翻转站和 AGV 最后上,那时流程的其余部分已经按设备节拍在跑了。
常见问题
铁芯车间需要多大场地?
算上卷料库、带料库、片料缓存、叉车通道和翻转区,大约是设备本身占地的两到三倍。准确数字取决于吨位和搬运的自动化程度。
纵剪线要挨着横剪线放吗?
它们应当通过带料库连接,而不是并排摆。关键是行车能从纵剪线够到带料库,穿梭车或叉车能从带料库到开卷机。
现有车间能分步自动化吗?
能,通常也是这样做的。剪切线的收料端和带料库可以在不挪动产线的情况下先自动化;自动叠片和铁芯库随后再上。