
Bobinden Çekirdeğe: Transformatör Çekirdek Atölyesi Yerleşim Planlaması
Çekirdek atölyesi bir makine koleksiyonu değil, bir akıştır. Bu yazı silisli çeliği ana bobinden bitmiş çekirdeğe kadar izliyor, tamponların ve taşımanın nerede olması gerektiğini gösteriyor ve hangi adımların hangi sırayla otomatikleştirilmeye değer olduğunu açıklıyor.
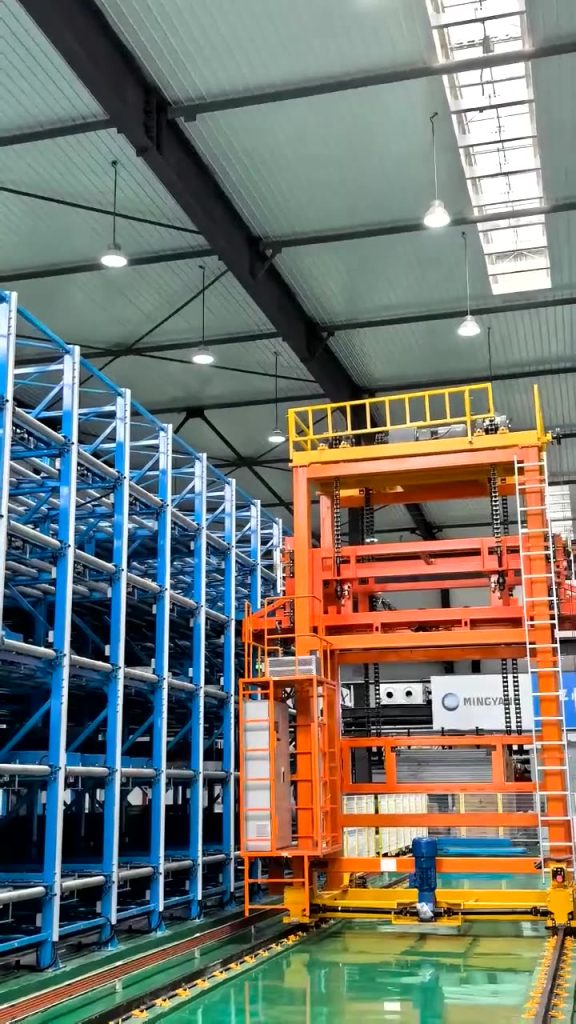
Gördüğümüz çekirdek atölyesi yerleşimlerinin çoğu geçmişin sonucudur: bir boy kesme hattı alınmış ve yer olan yere konmuş, bir dilme hattı sonra gelmiş ve vincin ulaştığı yere yerleşmiş, istifleme alanı ise sacların nereye düştüyse oradadır. Çalışır, ama her gün forklift saatine, alana ve hasarlı saclara mal olur. Bir fabrika yeni atölye kurarken veya eskisini yeniden planlarken daha iyi yaklaşım önce malzeme akışını çizmek ve makineleri onun üzerine yerleştirmektir.
Akış
Silisli çelik, fabrikanın büyüklüğü ne olursa olsun her istiflenmiş çekirdek atölyesinde aynı sırayı izler.
- Bobin kabul ve depolama. Ana bobinler kamyonla gelir, kontrol edilir ve beşiklerde veya rafta depolanır. Bobin ağırlığı vinci belirler; büyük hatlarda bu bobin başına yaklaşık beş tondur.
- Dilme. Şu dilme hattı ana bobinleri çekirdek tasarımlarının ihtiyaç duyduğu genişliklerde şeritlere böler. Dilinmiş şerit alan fabrikalar bu adımı atlar ve şerit bobinlerini doğrudan alır; bakınız: dilme hattı ve boy kesme hattı.
- Şerit deposu. Dilinmiş bobinler bir kesim programı genişliklerini çağırana kadar burada bekler. Dilmeyi kesmeden ayıran tampondur ve otomatik bir atölyenin raf ve mekik koyduğu ilk yerdir.
- Boy kesme. Şu boy kesme hattı şeridi saclara dönüştürür, tipe göre istifleme masalarına veya bir ayırma zincirine ayırır.
- Sac tamponu. Kesilmiş paketler çekirdek montaj istasyonunu bekler. Manuel atölyede bu hattın yanındaki zemin alanıdır; otomatik atölyede bir istif vinciyle hizmet verilen çok katlı bir tampondur.
- İstifleme. Saclar çekirdeğe elle bir istifleme masasında, bir istifleme hattıüzerinde ya da doğrudan bir kes-istifle kombine hattıiçinde dizilir; bu da 4–6. adımları tek makinede birleştirir.
- Devirme ve transfer. Bitmiş çekirdek yataydan dikeye devrilir, sıkılır ve sargı ve montaj alanına taşınır.
Tamponlar nereye
Akıştaki her makine farklı bir hızda ve farklı parti büyüklüklerinde çalışır: dilme hattı aynı anda birkaç şerit genişliği üretir, kesme hattı birer birer tüketir, çekirdek montajı çekirdek çekirdek ilerler. Aralarındaki tamponlar her makinenin bir sonrakini beklemeden çalışmasını sağlar; bu yüzden boşa harcanmış alan değil, hatların çıktılarına ulaşmasının nedenidir. En önemli iki tampon vardır.
Dilme ile kesme arasındaki şerit deposu, kesme hattının dilmeyi beklemeden herhangi bir programa başlayabileceği kadar bobin çeşitliliği tutmalıdır. Kesme ile istifleme arasındaki sac tamponu en az bir vardiyalık çıktıyı tutmalıdır; çünkü kesme hattı normalde manuel istiflemeden hızlıdır ve onun yüzünden durmamalıdır.
Referans yerleşim
Tasarladığımız otomatik bir çekirdek atölyesinde akış, tamponları içine yerleştirilmiş bir istasyon zinciri olarak planlandı: gelen bobinler 424 gözlü bir şerit deposu rafına; şerit bobinlerini raftan kesme hattının açıcısına taşıyan raylı bir araç (RGV); boy kesme hattı; kesilmiş paketler için yedi katlı bir tampon; paketleri 90 gözlü bir çekirdek deposuna alıp çıkaran beş tonluk bir istif vinci; bir devirme istasyonu ve bitmiş çekirdekleri montaja götüren otomatik güdümlü araçlar (AGV). Depolama konumlaması ±5 mm olarak belirlendi ve çatallar yük altında 5 mm veya daha az sehim için sonlu elemanlar analiziyle kontrol edildi; çünkü hassas yerleştirilmemiş bir sac paketi hasar gören bir pakettir. Tüm sıra şu sayfada gösteriliyor: çekirdek atölyesi lojistiği ve akıllı depolama sayfasında.
Her fabrikanın bu kadar otomasyona ihtiyacı yoktur, ama sıra her ölçekte aynıdır; yalnızca taşıma yöntemi değişir.
Alan, vinç ve enerji
Yerleşimi çizmeden önce elinizde olması gereken üç pratik rakam. Makine alanı: çift başlı açıcılı 1000 sınıfı bir boy kesme hattı yaklaşık 32 x 8 metre ister ve yaklaşık 45 ton ağırlığındadır; küçük sınıflar buna göre küçülür ve eklenen her istasyon boy ekler. Vinç kapasitesi: alacağınız en ağır ana bobin, paylı olarak, ve hem bobin deposunu hem açıcıyı kapsayan erişim. Kurulu güç: bir kesme hattı sınıfa ve konfigürasyona göre yaklaşık 40–95 kW, bir dilme hattı yaklaşık 54 kW çeker; istifleme ve depolama otomasyonu bunun üstüne eklenir.
Sonra unutulması kolay olanları ekleyin: kesme hattının ayırma ucundaki istifleme masalarına forklift koridorları, bobinleri açıp incelemek için alan, makas bıçakları için bir bakım alanı ve bitmiş çekirdeğin devirme istasyonundan montaja, bobin trafiğiyle kesişmeyen bir güzergâhı.
Önce neyi otomatikleştirmeli
Otomasyon, taşımanın en yoğun ve hasarın en pahalı olduğu yerde kendini öder. Deneyimimize göre sıra şudur:
- Kesme hattında ayırma. 3+3 veya 5+5 düzeninde istifleme masaları ya da yüksek hızlı hatta bir ayırma zinciri; böylece parçalar hattı montaj sırasıyla terk eder ve kimse elle yeniden ayırmaz.
- Şerit depolama ve besleme. Açıcıya mekikli bir raf, en sık forklift hareketlerini ve onlarla gelen bobin hasarını ortadan kaldırır.
- İstifleme. Otomatik istifleme en yavaş manuel adımı ve en çok sac taşımayı ortadan kaldırır; kes-istifle hattı ise boyut aralığındaki çekirdekler için tamponu ve taşımayı tamamen kaldırır.
- Çekirdek depolama ve transfer. İstif vinçleri, devirme istasyonları ve AGV'ler en son gelir; akışın geri kalanı zaten makine hızında çalışırken.
Sıkça sorulan sorular
Bir çekirdek atölyesi ne kadar alana ihtiyaç duyar?
Bobin deposu, şerit deposu, sac tamponları, forklift koridorları ve devirme alanı dahil edildiğinde kabaca makinelerin kapladığı alanın iki ila üç katı. Kesin rakam tonaja ve taşımanın ne kadarının otomatik olduğuna bağlıdır.
Dilme hattı kesme hattının yanında mı olmalı?
Yan yana konmak yerine şerit deposuyla bağlanmalıdırlar. Önemli olan, şerit deposuna dilme hattından vinçle ve açıcıya mekik veya forkliftle ulaşılabilmesidir.
Mevcut bir atölye adım adım otomatikleştirilebilir mi?
Evet, genellikle de öyle yapılır. Kesme hattının ayırma ucu ve şerit deposu hatları taşımadan otomatikleştirilebilir; otomatik istifleme ve çekirdek deposu sonra gelir.
Çekirdek atölyeniz için hat mı boyutlandırıyorsunuz?
Şerit genişliklerini, kalınlığı ve aylık tonajı gönderin. Bıçak düzeni ve yerleşim planıyla bir hat teklifi alın ya da önce seriyi daraltmak için çevrimiçi seçiciyi kullanın.
