
Da bobina ao núcleo: como planejar o layout de uma fábrica de núcleos de transformadores
Uma fábrica de núcleos é um fluxo, não uma coleção de máquinas. O artigo acompanha o aço silício da bobina-mãe ao núcleo pronto, mostra onde ficam os buffers e a movimentação e explica quais etapas vale automatizar e em que ordem.
A maioria dos layouts de fábrica de núcleos que vemos é resultado da história: uma linha de corte transversal foi comprada e colocada onde havia espaço, a linha de corte longitudinal chegou depois e foi para onde a ponte alcançava, e a área de empilhamento ficou onde as lâminas acabaram parando. Funciona, mas custa horas de empilhadeira, espaço e lâminas danificadas todo dia. Quando uma fábrica monta um setor novo ou replaneja um antigo, o melhor é desenhar primeiro o fluxo de material e depois colocar as máquinas sobre ele.
O fluxo
O aço silício passa pela mesma sequência em toda fábrica de núcleos empilhados, seja qual for o tamanho.
- Recebimento e armazenagem de bobinas. As bobinas-mãe chegam de caminhão, são conferidas e guardadas em berços ou num rack. O peso da bobina define a ponte rolante; nas linhas maiores são cerca de cinco toneladas por bobina.
- Corte longitudinal. O linha de corte longitudinal corta as bobinas-mãe em tiras das larguras que os projetos pedem. Fábricas que compram tira cortada pulam esta etapa e recebem as bobinas de tira direto; veja linha de corte longitudinal x linha de corte transversal.
- Estoque de tiras. As bobinas cortadas esperam aqui até um programa de corte chamar a sua largura. É o buffer que desacopla o corte longitudinal do transversal, e o primeiro lugar onde uma fábrica automatizada coloca rack e shuttle.
- Corte transversal. O linha de corte transversal transforma a tira em lâminas, separadas por tipo em mesas de empilhamento ou numa corrente de separação.
- Buffer de lâminas. Os pacotes cortados esperam a estação de montagem do núcleo. Numa fábrica manual é o piso ao lado da linha; numa automatizada é um buffer de vários níveis servido por um transelevador.
- Empilhamento. As lâminas são montadas no núcleo à mão numa mesa de empilhamento, numa linha de empilhamento, ou diretamente numa linha combinada de corte e empilhamento, que junta as etapas 4 a 6 numa só máquina.
- Basculamento e transferência. O núcleo pronto é basculado da horizontal para a vertical, fixado e levado para a área de bobinagem e montagem.
Onde ficam os buffers
Cada máquina do fluxo trabalha num ritmo e em lotes diferentes: a linha de corte longitudinal produz várias larguras de uma vez, a linha de corte transversal consome uma de cada vez e a montagem trabalha núcleo a núcleo. Os buffers entre elas deixam cada máquina trabalhar sem esperar a seguinte, então não são espaço perdido; são o motivo de as linhas atingirem sua produção. Dois buffers importam mais.
O estoque de tiras entre o corte longitudinal e o transversal deve ter variedade de bobinas suficiente para que a linha de corte transversal comece qualquer programa sem esperar o corte longitudinal. O buffer de lâminas entre o corte e o empilhamento deve comportar pelo menos a produção de um turno, porque a linha de corte normalmente é mais rápida que o empilhamento manual e não deve parar por causa dele.
Um layout de referência
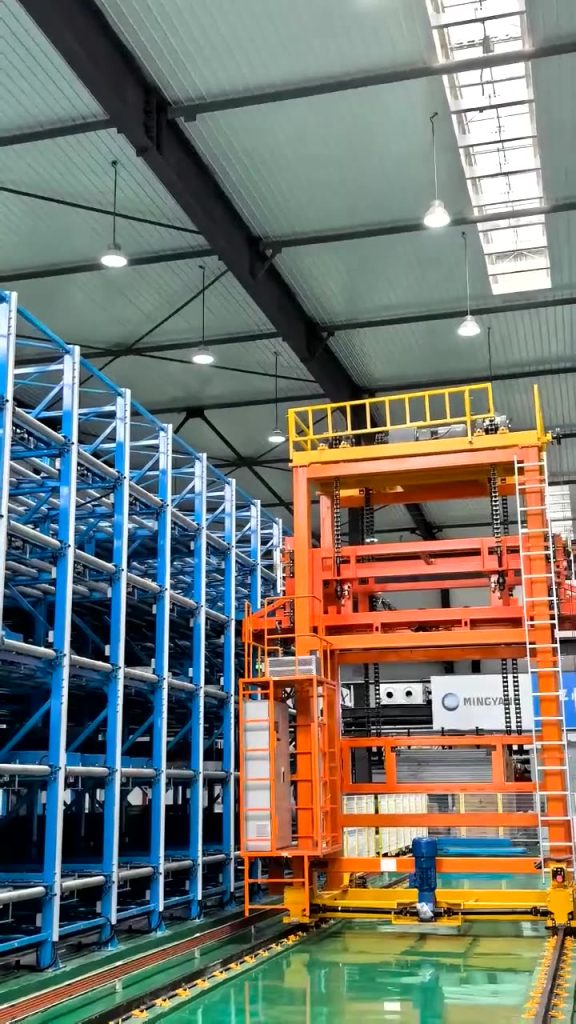
Numa fábrica de núcleos automatizada que projetamos, o fluxo foi planejado como uma cadeia de estações com os buffers embutidos: bobinas entrando num rack de estoque de tiras de 424 posições; um veículo sobre trilhos (RGV) levando as bobinas de tira do rack ao desbobinador da linha de corte; a linha de corte transversal; um buffer de sete níveis para os pacotes cortados; um transelevador de cinco toneladas movendo pacotes para dentro e para fora de um estoque de núcleos de 90 posições; uma estação de basculamento; e veículos guiados automaticamente (AGV) levando os núcleos prontos para a montagem. O posicionamento do estoque foi especificado em ±5 mm e os garfos foram verificados por elementos finitos para deflexão de no máximo 5 mm sob carga, porque um pacote de lâminas colocado sem precisão é um pacote danificado. A sequência completa está na página logística e armazenagem inteligente da fábrica de núcleos página.
Nem toda fábrica precisa de tanta automação, mas a sequência é a mesma em qualquer escala; só muda o método de manuseio.
Espaço, ponte rolante e energia
Três números práticos para ter antes de desenhar o layout. Área da máquina: uma linha de corte transversal classe 1000 com desbobinador de duas cabeças precisa de cerca de 32 por 8 metros e pesa cerca de 45 toneladas; as classes menores diminuem na mesma proporção, e cada estação acrescentada aumenta o comprimento. Ponte rolante: a bobina-mãe mais pesada que você vai receber, com folga, e alcance para cobrir o estoque de bobinas e o desbobinador. Potência instalada: uma linha de corte consome cerca de 40 a 95 kW conforme classe e configuração, uma linha de corte longitudinal cerca de 54 kW, e a automação de empilhamento e armazenagem soma a isso.
Depois acrescente o que é fácil esquecer: corredores de empilhadeira até as mesas de empilhamento na saída da linha de corte, espaço para abrir e inspecionar bobinas, uma área de manutenção para as lâminas da tesoura e um caminho para o núcleo pronto da estação de basculamento até a montagem que não cruze o tráfego de bobinas.
O que automatizar primeiro
A automação se paga onde o manuseio é mais pesado e o dano mais caro. Pela nossa experiência, a ordem é:
- Separação na linha de corte. Mesas de empilhamento 3+3 ou 5+5, ou corrente de separação numa linha de alta velocidade, para que as peças saiam da linha na ordem de montagem e ninguém separe à mão.
- Armazenagem e entrega de tiras. Um rack com shuttle até o desbobinador elimina os movimentos de empilhadeira mais frequentes e os danos às bobinas que vêm com eles.
- Empilhamento. O empilhamento automático elimina a etapa manual mais lenta e a maior parte do manuseio de lâminas; uma linha de corte e empilhamento elimina de vez o buffer e o manuseio para os núcleos dentro da sua faixa.
- Armazenagem e transferência de núcleos. Transelevadores, estações de basculamento e AGVs vêm por último, quando o resto do fluxo já roda no ritmo das máquinas.
Perguntas frequentes
Quanto espaço uma fábrica de núcleos precisa?
Em geral de duas a três vezes a área das máquinas, somando estoque de bobinas, estoque de tiras, buffers de lâminas, corredores de empilhadeira e área de basculamento. O número exato depende da tonelagem e de quanto do manuseio é automatizado.
A linha de corte longitudinal deve ficar ao lado da linha de corte?
Elas devem ser ligadas pelo estoque de tiras, não postas lado a lado. O que importa é que a ponte rolante alcance o estoque a partir da linha de corte longitudinal e que o shuttle ou a empilhadeira chegue ao desbobinador.
Uma fábrica existente pode ser automatizada por etapas?
Sim, e normalmente é. A saída de separação da linha de corte e o estoque de tiras podem ser automatizados sem mover as linhas; o empilhamento automático e o estoque de núcleos vêm depois.
Dimensionando uma linha para a sua fábrica de núcleos?
Envie larguras de tira, espessura e tonelagem mensal. Você recebe uma proposta de linha com arranjo de facas e layout, ou use o seletor online para restringir a série primeiro.
