
Corte de núcleos step-lap: entalhes em V, larguras de jugo e quantas estações de punção você precisa
Juntas step-lap e entalhes em V fazem de uma linha de corte transversal mais do que uma tesoura. O artigo explica o que a linha precisa fazer para um núcleo step-lap e dá a regra que usamos para escolher entre uma e duas estações de entalhe em V.
Duas características do núcleo empilhado moderno orientam a maior parte das decisões de configuração de uma linha de corte transversal: a junta step-lap e o entalhe em V. Nenhuma é exótica, mas vale entendê-las antes de especificar a linha, porque definem quantas estações de punção você precisa e como o programa de corte é montado.
O que é uma junta step-lap
Num núcleo com juntas a 45°, colunas e jugos se encontram em juntas a 45°. Se todas as camadas do pacote tivessem a junta exatamente no mesmo lugar, o fluxo teria de atravessar toda a folga naquele ponto, e a perda e o ruído no canto seriam altos. O núcleo step-lap evita isso deslocando a posição da junta um pequeno passo de uma camada, ou grupo de camadas, para a seguinte, e repetindo o padrão a cada poucos passos. A junta se espalha por várias posições, o fluxo encontra um caminho de menor relutância pelas chapas sobrepostas e o canto se comporta quase como aço contínuo. A melhora na perda em vazio e no ruído em relação à junta de posição única é bem documentada, e é por isso que quase todo núcleo de distribuição e de potência feito hoje é step-lap.
O que isso significa para a linha de corte
O projeto step-lap não muda o formato das lâminas; muda os comprimentos. Cada peça de coluna e jugo é cortada em vários comprimentos que diferem pelo passo, e o pacote é montado percorrendo esses comprimentos numa sequência fixa. Para a linha isso significa três coisas.
- O programa de corte de um núcleo é mais longo: em vez de cinco formatos, tem cinco formatos em vários comprimentos cada, com a quantidade e a ordem de empilhamento de cada variante.
- A precisão de comprimento importa mais do que numa junta de posição única, porque os passos são pequenos e um erro de comprimento da mesma ordem do passo destrói o padrão. É aqui que o ±0,2 mm em 2 m do eixo de alimentação faz a diferença.
- A separação importa. As peças precisam chegar à mesa de empilhamento na ordem em que o montador as usa, ou ser empilhadas automaticamente nessa ordem, e por isso a saída de separação da linha faz parte do programa e não é um detalhe.
Nas linhas SREE o programa é digitado no terminal como formatos, comprimentos, passos e quantidades, ou gerado a partir do desenho da lâmina pelo terminal PLS opcional.
Para que serve o entalhe em V
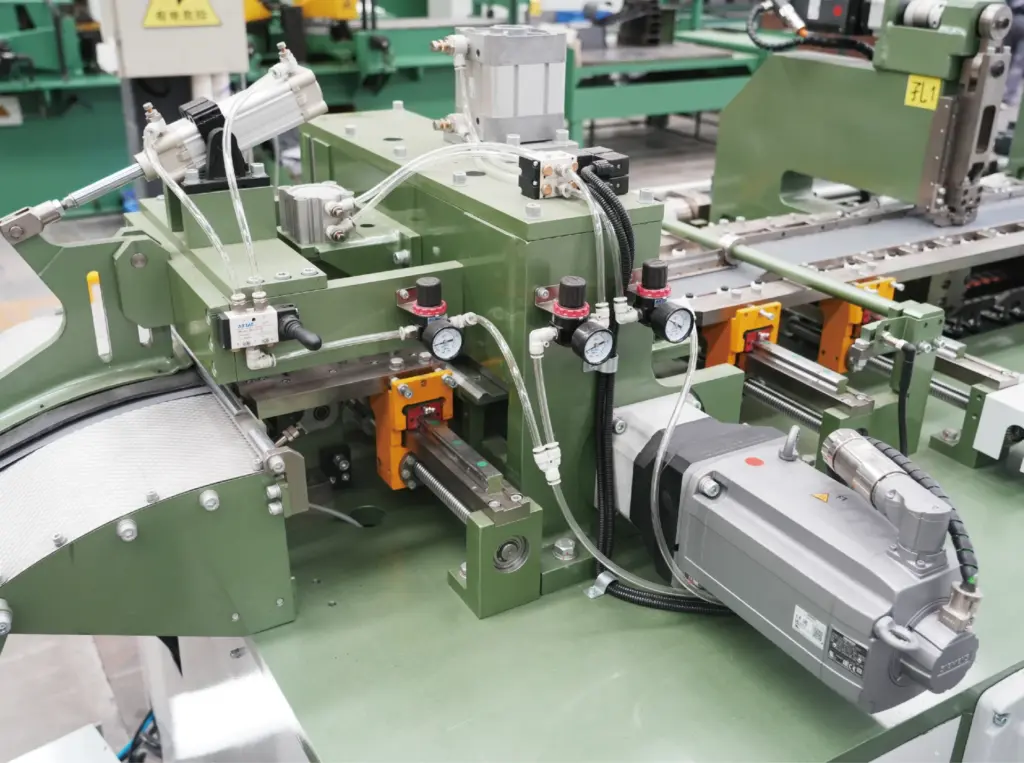
Num núcleo de três colunas, a coluna central encontra o jugo no meio do seu comprimento. A lâmina do jugo é cortada com um entalhe em V nesse ponto, e a lâmina da coluna central com pontas que se encaixam no entalhe, de modo que o fluxo volta a atravessar a junta por faces a 45°. O punção de entalhe em V da linha é uma estação servoacionada que corta o entalhe na posição programada ao longo do jugo; as pontas da coluna central vêm da tesoura cortando a 45° nos dois sentidos.
A posição e a geometria do entalhe decorrem do desenho do núcleo: a posição de onde fica a coluna central, a geometria das larguras da coluna e do jugo. Na linha de alta velocidade a estação V fica num eixo servo próprio e vai até a posição programada, então uma mudança de projeto de núcleo não exige ajuste mecânico.
Uma estação V ou duas?
A maioria das linhas é feita com uma estação de entalhe em V. A segunda não tem a ver com velocidade, e sim com geometria. A regra que aplicamos ao configurar uma linha:
| Situação | Estações de entalhe em V | Por que |
|---|---|---|
| Linha combinada de corte e empilhamento (SRJD) | 1 | A linha empilha enquanto corta, e a sequência de empilhamento em linha só precisa de uma geometria de entalhe por passada |
| Jugos superior e inferior de larguras diferentes | 2 | Os dois jugos precisam de geometrias de entalhe diferentes; a segunda estação corta as duas na mesma passada sem troca de ferramenta |
| Núcleo a ser empilhado automaticamente numa linha de empilhamento | 2 | O empilhamento automático pede juntas simétricas nos dois jugos, obtidas com duas estações |
| Todos os outros casos | 1 | Uma geometria atende o projeto |
É a mesma lógica que o seletor de linha online segue quando pergunta se os seus jugos têm a mesma largura e como o núcleo será empilhado. Se não tiver certeza, envie o desenho; para nós é uma verificação de dois minutos.
Punções de furo
As estações de furação são uma decisão separada das estações V. Núcleos fixados por parafusos passantes precisam de furos nas lâminas; núcleos cintados ou presos por quadros, não. Núcleos de transformadores de distribuição modernos costumam ser fixados sem furos, então o padrão é não ter estação de furo. Quando há furos, a configuração usual é de duas estações, e há até quatro para projetos com várias fileiras de furos. Como a estação V, a estação de furo aumenta o comprimento da linha e o tempo do ciclo numa linha padrão, então só deve ser especificada para projetos que a usam.
Onde o entalhe em V decide a escolha da máquina
O único ponto em que o entalhe em V pesa numa decisão maior é a linha combinada de corte e empilhamento. Como a linha SRJD empilha as lâminas enquanto corta, ela só precisa de uma estação V, um dos motivos de ser compacta para o que faz. Os prós e contras de combinar as duas operações estão em linhas de corte e empilhamento: quando combinar corte e empilhamento faz sentido.
Perguntas frequentes
Um núcleo step-lap precisa de uma linha de corte especial?
Não. Qualquer linha de corte transversal programável com alimentação servo corta step-lap; muda o programa, não a máquina. O que ela precisa é de precisão de comprimento e de uma saída de separação que mantenha as peças em ordem.
A posição do entalhe em V pode mudar para um novo projeto?
Sim. A posição do entalhe é um valor do programa. Nas linhas de alta velocidade a estação vai até ela automaticamente; nas linhas padrão a posição da estação é ajustada para o novo projeto.
Preciso de punções de furo para um núcleo de transformador de distribuição?
Normalmente não. Verifique o seu projeto de fixação: se o núcleo é cintado ou fixado por quadros sem parafusos passantes, peça a linha sem estações de furo.
Dimensionando uma linha para a sua fábrica de núcleos?
Envie larguras de tira, espessura e tonelagem mensal. Você recebe uma proposta de linha com arranjo de facas e layout, ou use o seletor online para restringir a série primeiro.
