传统铁芯车间里,横剪线和叠片是分开的:片子下线到收料台,在缓存里等,再在别处由人工或设备叠成铁芯。剪叠一体线消除了这个间隔。剪刀把每一片放到转运上,机器人直接把它放进正在叠的铁芯。片子从不堆在台上,从不上叉车,从不重新分拣。对它覆盖的铁芯尺寸来说,这是从带料到铁芯最短的路。
一体线如何工作
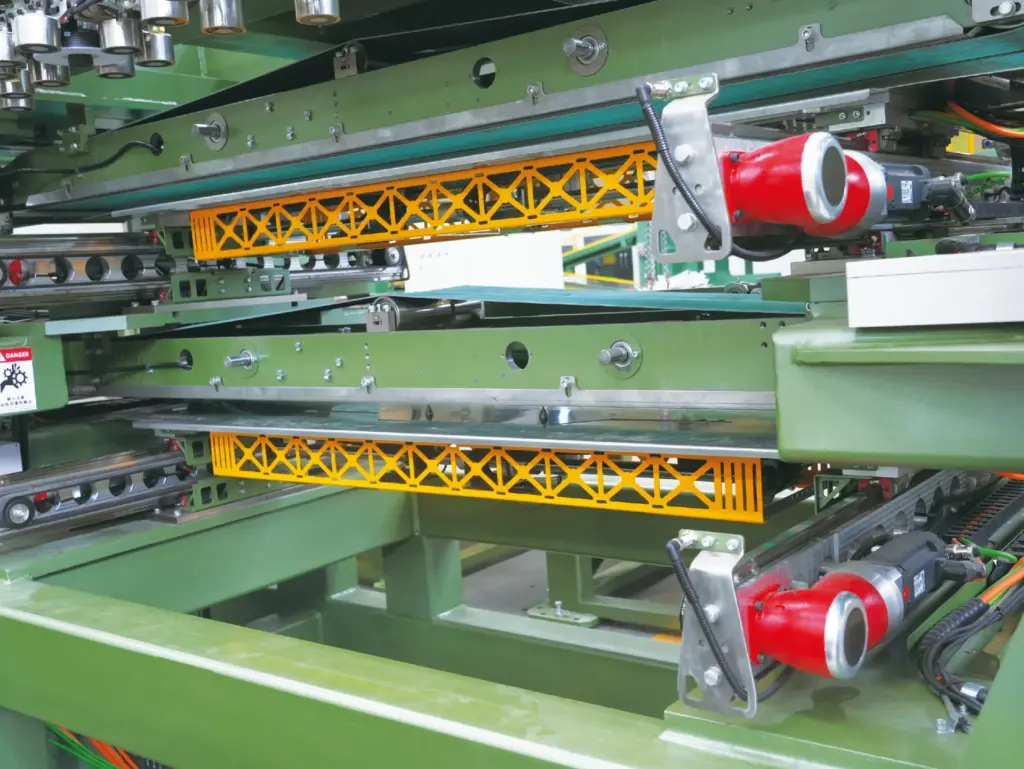
SRJD 线的剪切部分是一条高速横剪线:开卷、伺服送料、一个 V 口工位和一台斜剪,连续运行。叠片部分是一对带片子抓手的机器人和一个叠装工位。每剪下一片就送到抓取位,机器人抓起放到铁芯上程序规定的位置,下一片紧接着来。两台机器人并行工作,产线同时叠两个铁芯,任何一台机器人都不用等剪刀。
因为叠装顺序是剪切程序的一部分,产线按叠装顺序而不是按片形顺序剪。芯柱、铁轭、芯柱、铁轭,步进叠的长度变化依次排列:铁芯下一步要什么,剪刀下一刀就剪什么。这也是一体线只需要一个 V 口工位的原因;在线的顺序永远不会在同一次走料里需要两种 V 口形状。
它省了什么
- 没有片子搬运。 铁芯车间里片子弯折和划伤的最大来源——产线和叠片台之间的搬运——没有了。
- 没有片料缓存。 剪好的片垛不用等装配,缓存所代表的场地和在制品都不需要了。
- 每个铁芯用人更少。 手工叠片是铁芯生产中用人最多的环节;一体线在其范围内的每个铁芯上都替代了它。
- 叠片一致。 机器人放片的可重复性是手工叠片(尤其是跨班次)做不到的;每个铁芯的接缝间隙和片垛对齐都一样。
它的代价
- 产量耦合。 剪切部分只能跑到叠片部分放片的速度。这条线的产量是叠片速度,不是剪切速度。
- 有尺寸范围。 机器人、抓手和叠装工位是按一定的片宽和片长范围设计的。超出这个范围的铁芯,尤其是大型电力变压器铁芯,需要单独的剪切线和更大的叠片机。
- 一次一种铁芯。 因为产线叠的是铁芯而不是片垛,它按程序一个铁芯一个铁芯地做。习惯为多种铁芯提前剪好片垛的工厂,要换一种排产方式。
SRJD400-224G 的数字
| 参数 | 数值 |
|---|---|
| 料带厚度 | 0.18 至 0.30 毫米 |
| 板料宽度 | 60 至 440 毫米 |
| 片料长度 | 400 至 1,800 毫米 |
| 送料速度 | 210 米/分钟 |
| 长度公差 | 每 1,200 mm ±0.15 mm |
| 毛刺高度 | 小于 0.02 mm |
| 叠片 | 两台机器人,两个铁芯并行叠装;三柱和 E+I 铁芯设计 |
| 装机功率 | 约 95 kW |
完整参数和产线生产视频见 剪叠一体线 页面。
另一种方案:剪切线加叠片线
超出一体线范围的铁芯,或者希望剪切和叠片解耦的工厂,传统做法是横剪线经缓存给一台独立的 叠片线 供料。我们的 SRDZ 叠片线可以做到:SRDZ1500 处理宽 50–300 mm、长 600–1,500 mm 的片,八小时一班约 30,000 片;SRDZ2200 处理长至 2,200 mm 的片,每小时 4,000–6,000 片,接缝间隙控制在 0.3 mm 以内。
解耦方案让剪切线按自己的节拍跑,一条剪切线可以供多个叠片工位,也能覆盖更大的铁芯。它需要一体线所省掉的缓存和搬运,在自动化车间里就是堆垛机和仓储;见 铁芯车间布局规划.
怎么选
| 以下情况选剪叠一体线 | 以下情况选剪切线加叠片线 |
|---|---|
| 您的铁芯是配电变压器尺寸,带宽约 440 mm、片长约 1.8 m 以内 | 您做更大的铁芯,或者从小到大范围很宽 |
| 搬运损伤和叠片人工是您最大的成本 | 剪切产量不能被叠片速度限制 |
| 您希望每个铁芯的占地最小 | 一条剪切线要供多个叠片工位 |
| 铁芯型号按合理批量生产 | 您为很多种铁芯提前剪片垛 |
常见问题
一体线能叠步进叠铁芯吗?
能。步进叠的长度和叠装顺序都在程序里,机器人把每一片放到程序规定的位置。
一个机器人停了会怎样?
整条线跟着停;剪切和叠片是一个过程。这就是上面说的耦合,也是这条线配两台并行机器人的原因。
一体线能只剪不叠吗?
它被设计成一个过程,直接剪进铁芯。如果您经常还需要散装片垛,单独一条剪切线更合适,很多工厂会在一体线旁边再放一条。