Допуски резки, важные для магнитопроводов трансформаторов: угол, длина и заусенец
Три цифры в паспорте линии поперечной резки определяют качество готового магнитопровода. Как каждая влияет на потери холостого хода, шум и шихтовку, какими должны быть значения и что спросить у поставщика, прежде чем им верить.
В паспорте линии поперечной резки три допуска: угол косого реза, длина пластины и высота заусенца после ножниц. Цифры маленькие, но каждая напрямую превращается в свойство готового трансформатора. Ошибка угла проявляется в потерях холостого хода и шуме. Ошибка длины — в неровном пакете и магнитопроводе, не соответствующем чертежу. Заусенец — в межлистовых замыканиях и меньшем коэффициенте заполнения. В статье разобран каждый допуск и на что смотреть при сравнении линий.
Угол: почему за 0,02° стоит спорить
Шихтованные магнитопроводы собирают с косыми стыками 45°, чтобы поток переходил со стержня на ярмо вдоль направления прокатки, где у анизотропной стали наименьшие потери. В стыке поток перескакивает зазор между двумя пластинами. Любое отклонение реза от 45° открывает этот зазор с одной стороны стыка: на ширине пластины ошибка угла в несколько сотых градуса уже даёт на краю зазор в десятые доли миллиметра.
Зазор важен дважды. Во-первых, сгущение потока вокруг него повышает местные потери и ток намагничивания, что в протоколе испытаний видно как рост потерь холостого хода. Во-вторых, тот же зазор — источник магнитострикционного шума, поэтому магнитопровод, нарезанный на изношенных или разъюстированных ножницах, часто заметно громче нарезанного на хорошей линии — при той же стали и той же конструкции.
Линии SREE держат угол косого реза ±0,02°. Он зависит от трёх вещей: точности поворота ножниц, жёсткости рамы ножниц, чтобы нож не отжимало под нагрузкой, и боковых направляющих, которые держат полосу перпендикулярно ножницам. Линия, которая выдерживает эту цифру новой, будет выдерживать её и через годы, если поддерживать зазор ножа; это пункт обслуживания, и мы разбираем его при обучении операторов.
Длина: допуск на базовую длину
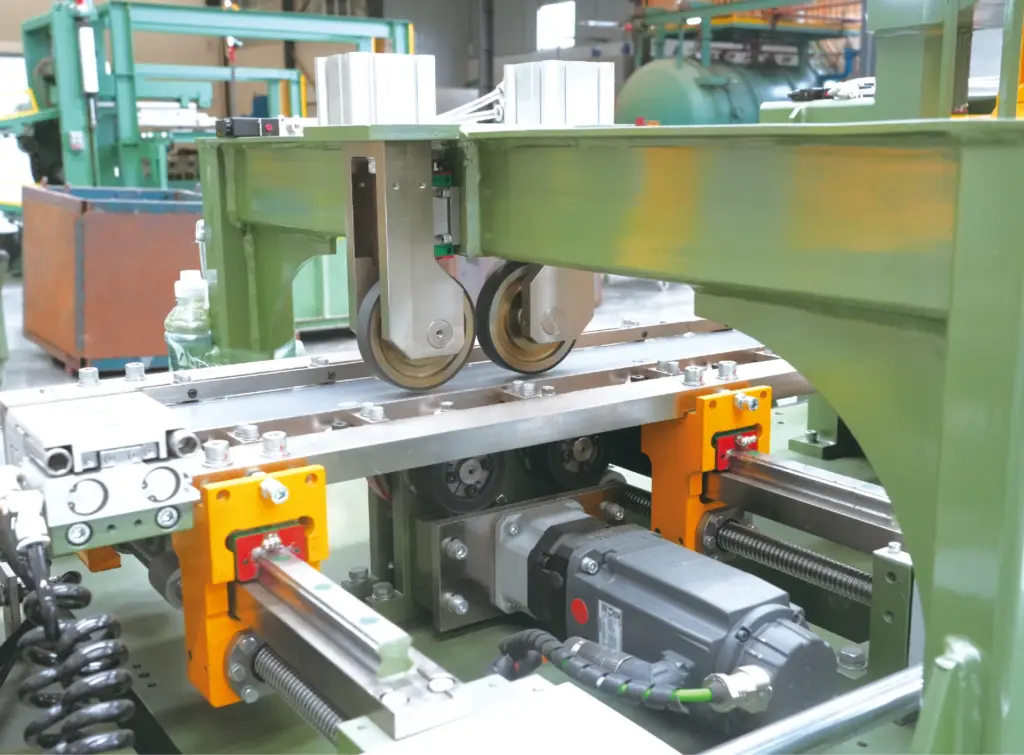
Допуск по длине указывается на базовую длину, потому что ошибка растёт с длиной пластины: ±0,2 мм на 2 м на большинстве наших линий, ±0,2 мм на 3 м для класса 1000. Его определяют ось подачи — сервоось с измерительным роликом — и то, насколько надёжно полоса удерживается от проскальзывания при разгоне.
Что ошибка длины делает с магнитопроводом: крайние стержни и ярма должны совпадать по длине, чтобы замкнуть окно; слои step-lap должны отличаться друг от друга ровно на расчётный шаг. Если длины уплывают внутри партии, пакет либо не смыкается чисто в углах, либо ступени перестают совпадать, и сборщик подгоняет вручную — это стоит времени и редко даёт расчётный стык.
Сравнивая паспорта, проверьте, указана ли базовая длина. Допуск ±0,2 мм без базовой длины — не техническое требование.
Заусенец: кромка, которую не видно
Резка оставляет небольшую приподнятую кромку с нижней стороны реза. На пластине 0,27 мм заусенец 0,05 мм — почти пятая часть толщины листа, так что пренебрегать им нельзя. В шихтованном магнитопроводе происходят две вещи. Заусенец пробивает изоляционное покрытие соседней пластины и создаёт электрический путь между листами; при достаточном числе таких путей вихревые токи текут сразу через несколько пластин, и потери растут. А ещё заусенец раздвигает листы, так что то же число пластин даёт более высокий пакет — это измеряется как меньший коэффициент заполнения и означает более тяжёлый магнитопровод при том же потоке.
Наши линии рассчитаны на высоту заусенца не более 0,02 мм. Заусенец зависит от остроты ножа, зазора, настроенного под толщину листа, и геометрии ножниц. Это допуск, который скорее всего ухудшится в эксплуатации, поэтому переточка ножей и настройка зазора входят в плановое обслуживание, а не делаются тогда, когда начинают жаловаться сборщики магнитопроводов.
Три цифры вместе
| Допуск | Требование SREE | На что влияет в трансформаторе | Чем определяется на линии |
|---|---|---|---|
| Угол косого реза | ±0.02° | Зазор в стыке: потери холостого хода, ток намагничивания, шум | Точность поворота ножниц, жёсткость рамы, боковые направляющие |
| Длина | ±0,2 мм на 2 м (на 3 м для класса 1000) | Смыкание окна, совмещение step-lap, ручная подгонка при сборке | Сервоось подачи и измерительный ролик, удержание полосы |
| Высота заусенца | ≤0,02 мм | Межлистовая изоляция, потери на вихревые токи, коэффициент заполнения | Острота и зазор ножа, геометрия ножниц |
Что спросить, прежде чем верить цифрам
Допуски имеют смысл только вместе со способом их измерения. Прежде чем сравнивать два предложения по цифрам, спросите каждого поставщика:
- На каком материале и какой толщине измерена цифра? Тонкая высокосортная сталь ведёт себя в ножницах иначе, чем 0,35 мм.
- На какой длине пластины и на скольких пластинах? Одна хорошая пластина мало что доказывает; выборка из полной программы доказывает линию.
- Как и каким прибором измеряли угол? Попросите протокол испытаний, а не только результат.
- Это гарантированное приёмочное значение или типичное? Их часто указывают одной и той же цифрой.
- Может ли поставщик нарезать образец по вашему чертежу, из вашей марки стали, до приёмки?
Пробную нарезку по вашему чертежу из вашей марки стали можно включить в предотгрузочную приёмку линии SREE; попросите об этом при составлении требований, и измеренные значения войдут в акт приёмки. Если поставщик вообще на это не идёт, считайте цифры паспорта рекламой.
Как сохранить допуски на весь срок службы линии
Все три цифры зависят от обслуживания. Нож ножниц нужно перетачивать с интервалом, зависящим от тоннажа и материала, а зазор — перенастраивать после каждой переточки и при каждой смене толщины листа. Измерительный ролик оси подачи надо держать чистым и проверять по эталонной длине. Боковые направляющие изнашиваются и требуют регулировки. Ничего сложного, но линия, которую эксплуатируют без этого, за год уйдёт от паспорта, и первым это заметит испытательный стенд магнитопроводов.
Характеристики каждой линии, включая эти допуски, — на страницах стандартной и высокоскоростной линий поперечной резки, а паспорта можно скачать в разделе технические материалы .
Частые вопросы
Какой из трёх допусков самый важный?
Для потерь холостого хода и шума — угол. Для времени сборки — длина. Для потерь и массы магнитопровода вместе — заусенец. Хорошая линия держит все три; изношенная обычно первым теряет заусенец.
Нужны ли для тонкой стали более жёсткие допуски?
Допуски те же, но их труднее держать: высота заусенца становится большей долей толщины листа, а полосу легче отклонить при подаче. См. обработка тонкой CRGO.
Можно ли проверить эти допуски на месте после монтажа?
Да, и это нужно делать — в рамках приёмки на площадке, на вашем материале и по вашим чертежам.
Подбираете линию для своего цеха магнитопроводов?
Пришлите ширину полос, толщину и месячный объём в тоннах. Вы получите предложение по линии с раскладкой ножей и планировкой, или сначала сузьте выбор серии с помощью онлайн-подбора.