
Manutenção de linhas de corte transversal: o que realmente pede atenção no chão de fábrica
Uma lista de verificação de manutenção para linhas de corte transversal de núcleos, feita a partir dos nossos registros de assistência e não de um manual genérico: as áreas que geram mais chamados, o que dá errado nelas e o que o operador pode verificar em poucos minutos por semana.
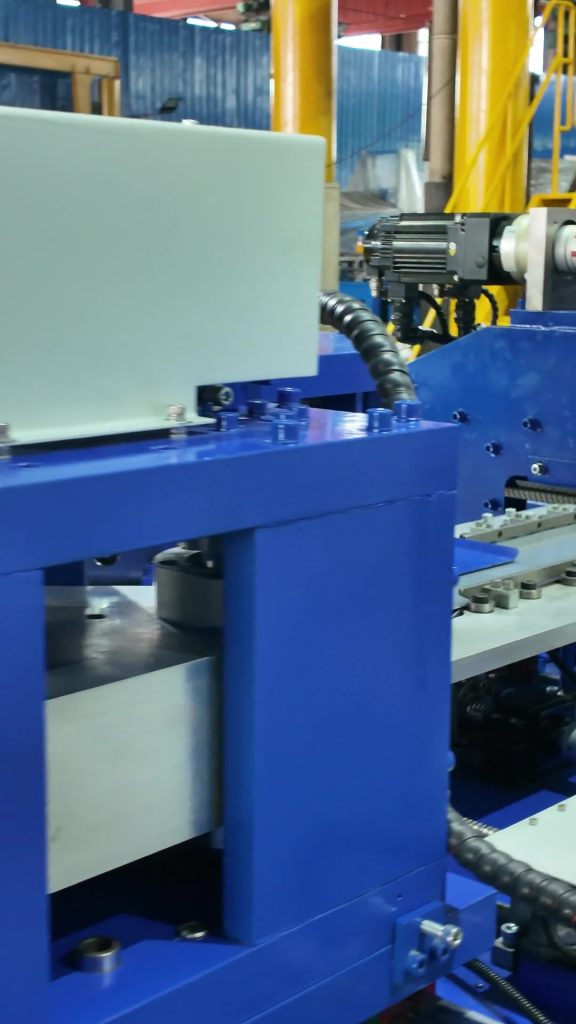
Os manuais de manutenção listam todas as peças de uma máquina. Na produção, um pequeno número de áreas causa a maior parte das paradas. Analisamos mais de 8.000 mensagens nos nossos grupos de assistência técnica de maio de 2025 a setembro de 2026, referentes a linhas em produção diária em fábricas de transformadores, e classificamos cada problema relatado pelo ponto da linha onde ocorreu. Este artigo transforma essa classificação em um checklist prático. Ele foi escrito para o técnico de manutenção e o líder de turno, não para o departamento de compras.
As áreas que mais aparecem
Classificadas aproximadamente pela frequência com que apareceram nas mensagens de assistência técnica, as áreas que merecem uma verificação regular são:
- Sensors: sensores de proximidade, sensores fotoelétricos, sensores magnéticos de cilindro e cortinas de luz que saem de posição ou ficam com um fio solto enquanto o indicador continua mostrando normal.
- Guias e suportes: a tira levantando nas guias, guias entortadas por um enrosco de tira e suportes que colidem com os cilindros de elevação após uma mudança de largura.
- Fusos e porcas: porcas desgastadas que fazem as posições variarem, fusos de uma estação saindo de sincronia e contraporcas se soltando.
- Receitas e telas de controle: coordenadas a reensinar depois de uma troca de ferramenta, receitas conflitantes entre duas posições de furo, alarmes que voltam logo depois do reset.
- Transportadores de sucata: sucata travando o transportador, pequenos retalhos de puncionamento levados de volta para a linha, correias de sucata cortadas pelo entalhe em V.
- Unidades de puncionamento: desgaste de virabrequins e guias de rolos cruzados, motores de translação que param, motores de punção superaquecendo.
- Rolos de alimentação e de medição: patinação, desvio para um lado e pressão desigual que empurra a tira contra a guia.
- Pneumática e hidráulica: anéis O-ring vazando, conexões soltas, cilindros lentos para chegar à posição.
- Correias transportadoras: correias saindo do trilho, patinando ou levantando.
Tesouras e lâminas, motores e cabos também aparecem, mas bem menos do que a lista acima. Chama a atenção que quase nenhuma mensagem tratou das peças por onde a maioria das listas começa, como proteções ou o próprio painel de comando.
Uma verificação semanal de dez minutos
A maioria dos problemas acima dá sinais antes de parar a linha. Uma ronda curta uma vez por semana os detecta:
- Sensors: verifique se cada sensor de proximidade e fotoelétrico está na posição marcada e com o suporte firme. Puxe o cabo de leve junto ao conector.
- Guias: passe o dedo pelas superfícies das guias procurando rebarbas ou amassados; procure marcas onde a tira tem raspado.
- Rolos de alimentação e de medição: verifique o ajuste de pressão da roda de medição e limpe as superfícies dos rolos; a patinação costuma começar com sujeira ou óleo na borracha.
- Caminho da sucata: esvazie as caçambas de sucata antes que encham e retire os retalhos debaixo das unidades de puncionamento.
- Fusos: observe e escute durante uma troca de largura; um ruído novo ou uma estação que chega atrasada é o momento de verificar a porca, não depois que as posições desviarem.
- Redutores e rolamentos: verifique o nível de óleo dos redutores de rosca sem fim e escute o ruído dos rolamentos nos rolos de alimentação e nos tambores dos transportadores.
- Acoplamentos: verifique os parafusos dos acoplamentos nos acionamentos da punção e da tesoura, onde os acoplamentos sofrem mais impacto.
- Pneumática: escute vazamentos com a linha parada e o ar ligado; troque um O-ring vazando antes que ele vire um cilindro lento e um alarme de tempo excedido.
- Correias: verifique o alinhamento e a tensão das correias nos transportadores de coleta e de empilhamento.
Uma fábrica com que trabalhamos para a linha toda sexta-feira para limpar e lubrificar. O histórico de assistência dela é visivelmente mais tranquilo do que o de linhas que rodam até algo quebrar.
Hábitos de operação que evitam falhas
- Velocidade do desbobinador: acelerações e frenagens bruscas repetidas no desbobinador sobrecarregam o acionamento e terminam em alarmes do inversor. Use as rampas configuradas em vez de acionar por impulso em velocidade máxima.
- Depois de uma troca de ferramenta: confira de novo as coordenadas da estação em que mexeu antes de produzir e corte algumas lâminas de teste.
- Receitas: deixe uma única pessoa responsável por criar e editar as receitas de lâminas, para que programas conflitantes não sejam salvos por engano.
- Enroscos de tira: depois de um enrosco, verifique as guias e os sensores mais próximos antes de religar; uma guia torta causa o próximo enrosco.
Peças de reposição que vale a pena ter na prateleira
Nos nossos registros de assistência, esperar por uma peça apareceu com mais frequência do que a maioria dos tipos de falha isolados. As peças baratas de estocar e caras de esperar são sensores de cada tipo usado na linha, O-rings e conexões pneumáticas, correias transportadoras, acoplamentos, os rolamentos usados nos rolos de alimentação e nos tambores dos transportadores, e um jogo de matrizes de punção e lâminas de tesoura. A lista de peças de reposição e de desgaste do seu acordo técnico é o ponto de partida; peça uma cópia se ela não estiver no seu setor de manutenção.
Perguntas frequentes
Com que frequência uma linha de corte transversal deve receber manutenção?
Uma verificação visual e funcional rápida uma vez por semana, limpeza e lubrificação em um dia fixo e uma inspeção mais completa de acionamentos, fusos e unidades de puncionamento nos intervalos indicados no manual da máquina.
O que faz a roda de medição patinar?
Na maioria das vezes, sujeira ou óleo na roda, ajuste de pressão errado ou um rolamento desgastado. Limpe a roda e verifique a pressão antes de trocar peças.
Por que os alarmes voltam logo depois de um reset?
Geralmente porque a causa ainda está lá: um sensor fora de posição, um fio solto ou um conflito de receita. Verifique o sensor indicado no alarme antes de reiniciar novamente.
Leitura relacionada: tolerâncias de corte, preparação para a instalação, e o padrão e de alta velocidade páginas das linhas.
Dimensionando uma linha para a sua fábrica de núcleos?
Envie larguras de tira, espessura e tonelagem mensal. Você recebe uma proposta de linha com arranjo de facas e layout, ou use o seletor online para restringir a série primeiro.
