
Relato de campo na Índia, parte 2: testes de corte longitudinal, treinamento e entrega
A próxima etapa da nossa instalação na Índia: testes de corte longitudinal, treinamento prático dos operadores e o registro de serviço assinado em 7 de outubro de 2026. Com fotos e vídeo do local.
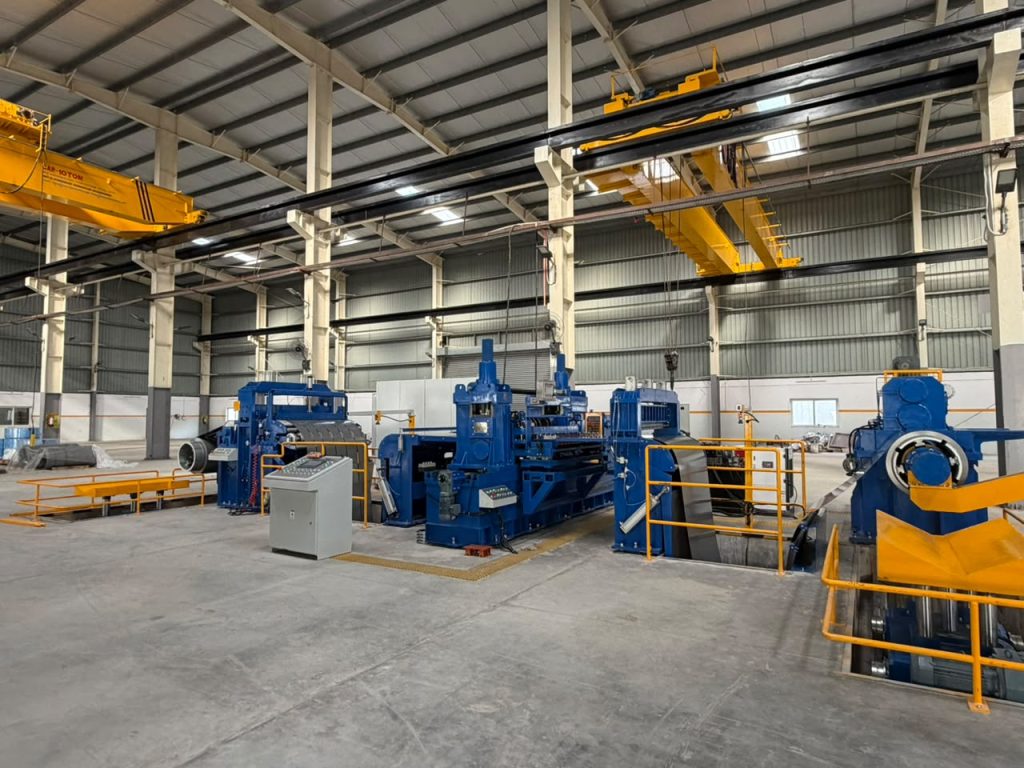
Nosso primeiro relato de campo na Índia terminou com a linha de corte longitudinal energizada e os preparativos para o primeiro programa de corte. Na etapa seguinte, os operadores do cliente passaram a trabalhar na máquina: o treinamento começou em 30 de setembro, um teste de corte foi registrado em 3 de outubro e o registro de serviço no local foi assinado em 7 de outubro.
O projeto é uma linha SRZJ-1250C de corte longitudinal de aço silício para a Antelp Corporation Pvt Ltd., em sua fábrica em Bhiwadi, no estado de Rajasthan. Este relato acompanha o trabalho desde o comissionamento até o treinamento dos operadores e a entrega documentada.
Da energização aos testes de corte longitudinal
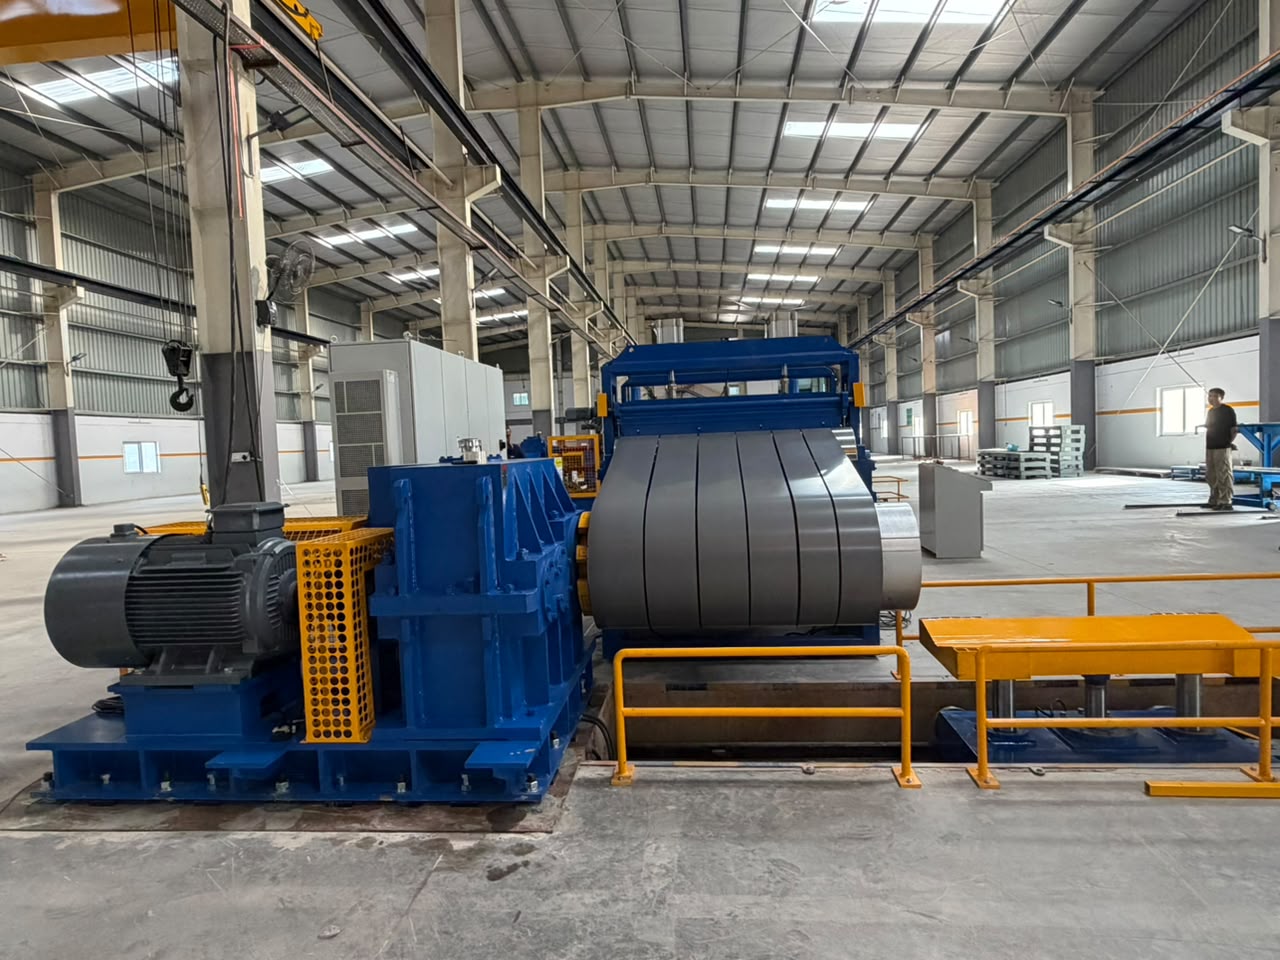
A equipe informou a energização da linha em 26 de setembro. Nos dias seguintes, o trabalho avançou para a configuração das facas, a familiarização dos operadores e a preparação do corte de teste. Em 3 de outubro, a equipe já compartilhava um vídeo da linha funcionando com material.
O material de treinamento preparado para este projeto relaciona o corte de teste às verificações seguintes: largura das tiras cortadas, condição das bordas, inspeção de rebarbas e condição das bobinas rebobinadas. São assuntos separados na sequência de operação, e não apenas uma instrução para ligar a linha.
Treinamento na máquina que os operadores vão utilizar
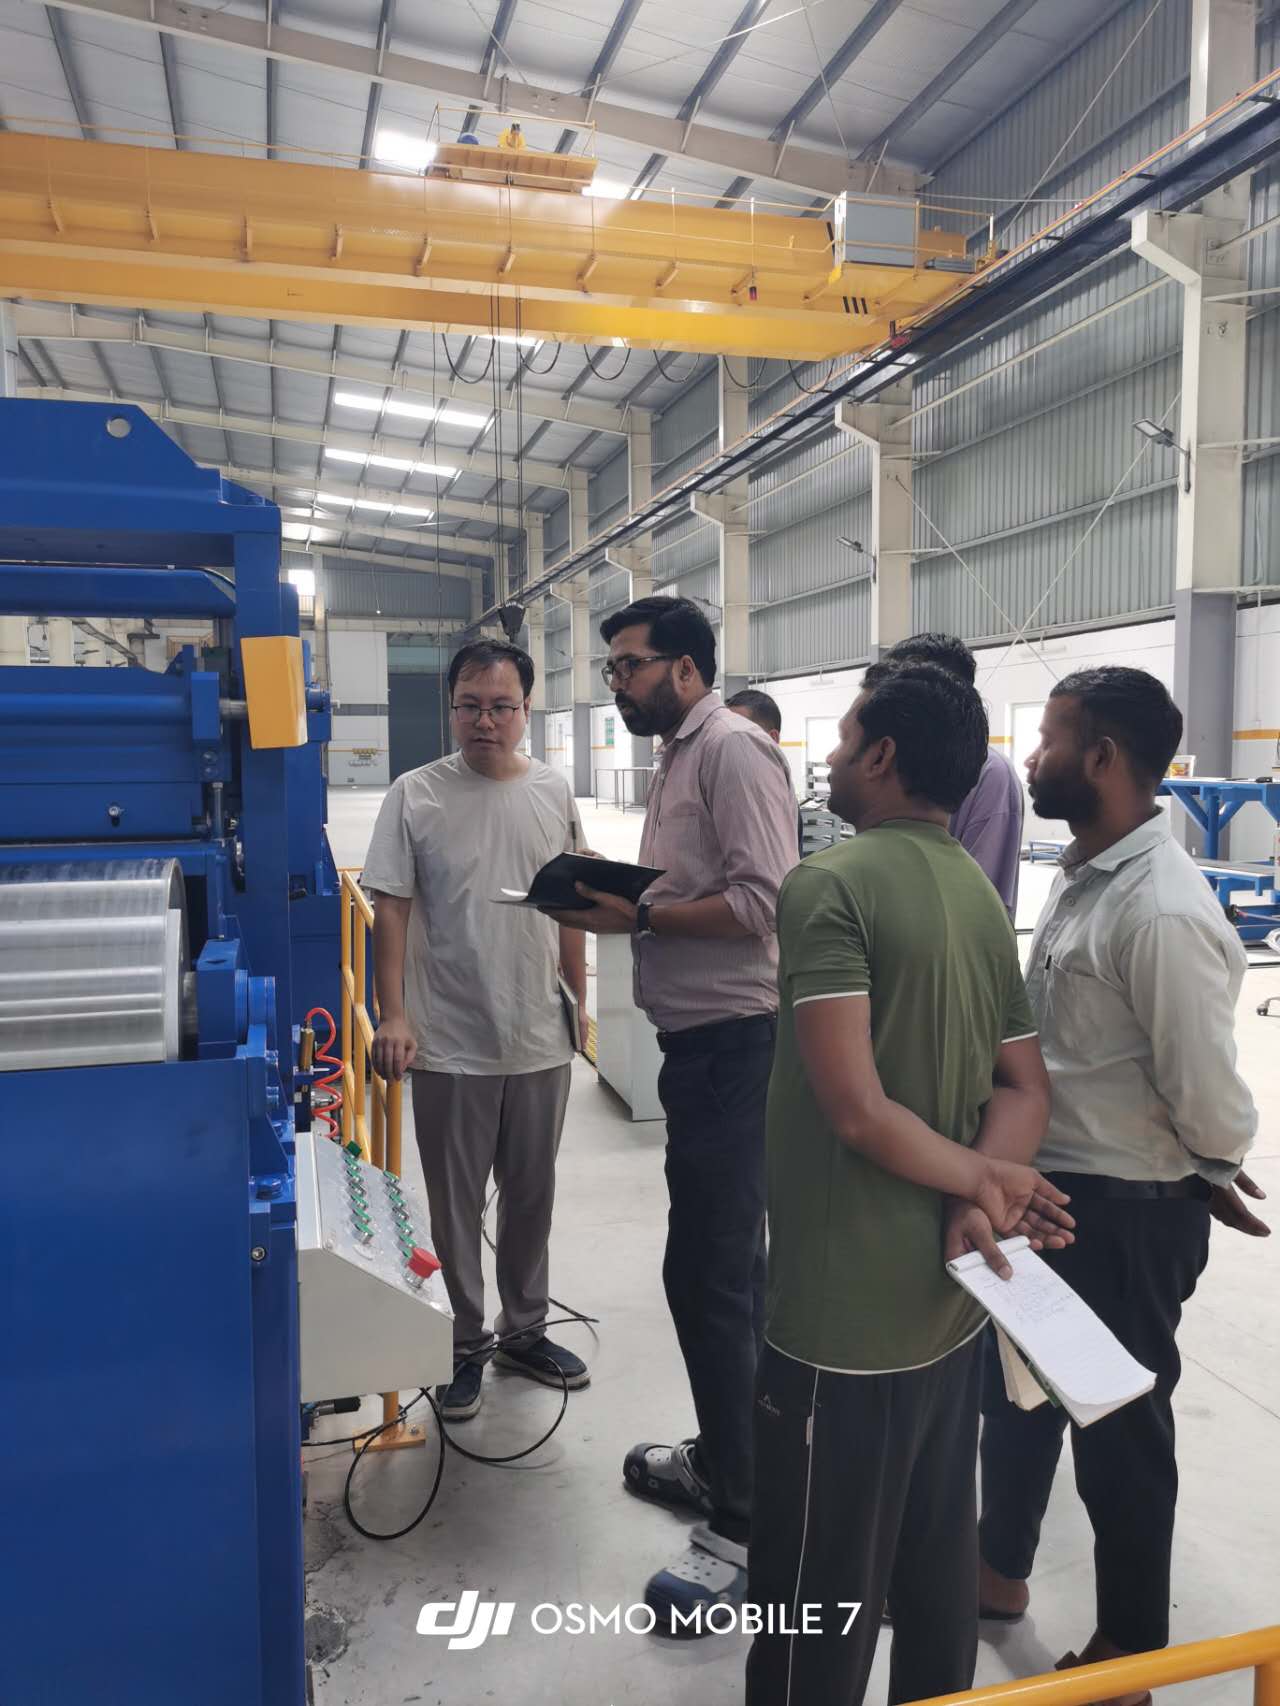
O treinamento dos operadores começou em 30 de setembro. As fotos mostram a equipe SREE trabalhando com os funcionários do cliente ao lado da linha, relacionando as explicações ao equipamento instalado à sua frente.
A equipe também preparou um roteiro de operação bilíngue em chinês e inglês e um plano para o vídeo de treinamento do projeto. O material escrito abrange:
- Verificações de energização e configuração das facas.
- Carregamento da bobina-mãe, passagem da tira e corte de teste.
- Inspeção da largura das tiras e de rebarbas antes da produção normal.
- Rebobinamento, substituição das facas e manutenção de rotina.
Isso oferece ao cliente uma referência escrita que complementa as explicações no local. O valor está em conectar toda a sequência: configurar as facas, manusear o material, verificar as tiras cortadas e cuidar da linha entre os ciclos de produção.
O que o registro de entrega confirma
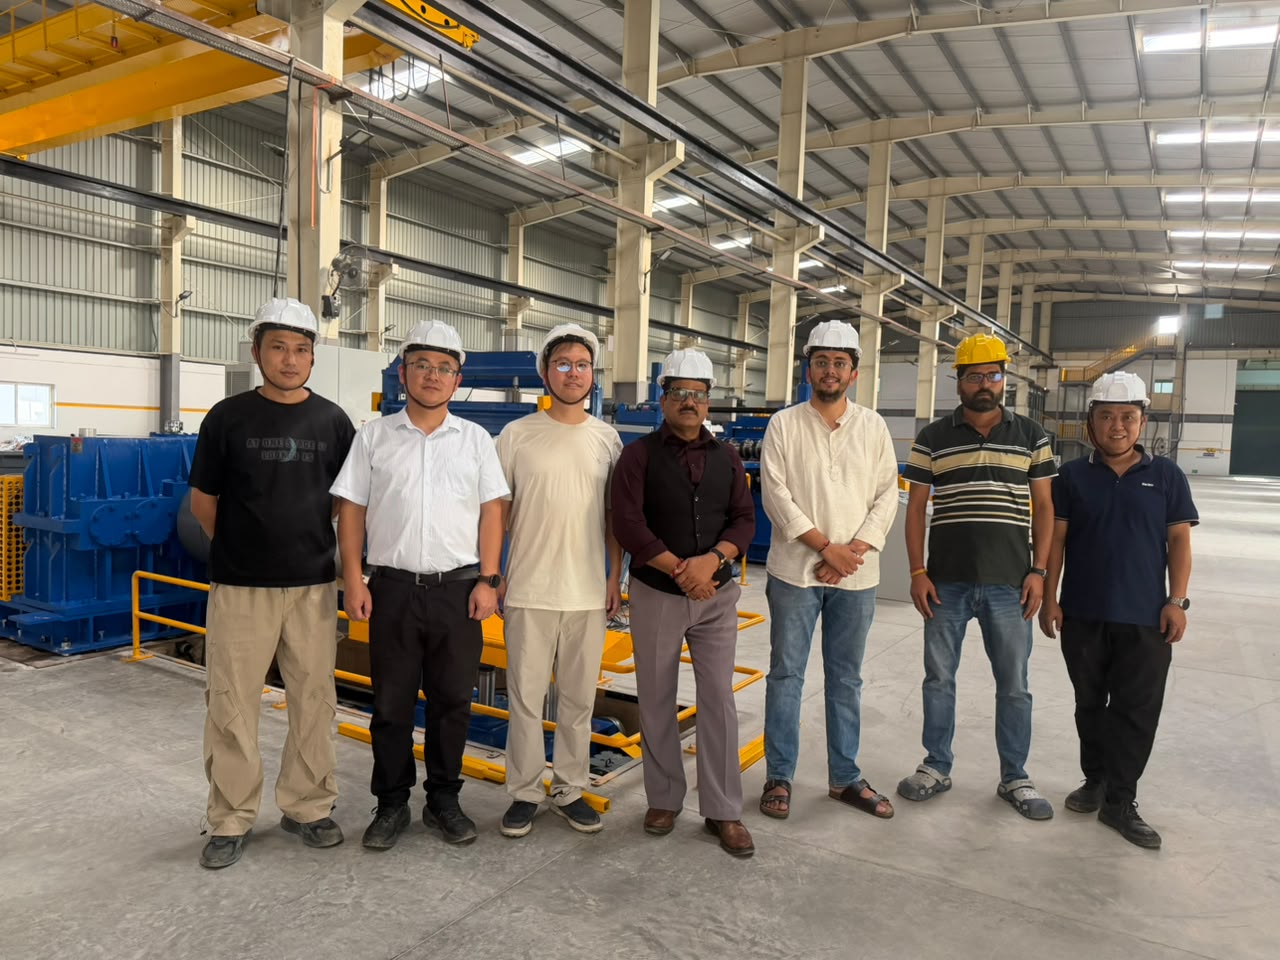
A verificação do cliente ocorreu em 5 de outubro. O registro de serviço no local, assinado em 7 de outubro, marca quatro itens como concluídos: instalação, comissionamento, treinamento dos operadores e entrega dos acessórios padrão.
Entre o posicionamento da linha sobre a fundação em 17 de setembro e a assinatura do registro de serviço em 7 de outubro, essas etapas abrangem cerca de três semanas corridas. Esse é o período decorrido do projeto, e não a contagem de dias trabalhados pelos engenheiros.
Planejamento da próxima instalação
Este projeto mostra por que o plano de instalação deve reservar tempo tanto para o equipamento quanto para as pessoas que vão operá-lo. Energização, testes com material, treinamento dos operadores e entrega por escrito são etapas distintas. Preparar a documentação de operação enquanto os engenheiros ainda estão no local ajuda a conectar essas etapas.
Em um novo projeto, inclua os futuros operadores no cronograma de treinamento e disponibilize o material de teste antes do início do comissionamento. Nosso guia de preparação para a instalação apresenta uma lista mais completa de requisitos do local. Para escolher o equipamento, veja a linha de corte longitudinal de aço silício ou envie a espessura do material, as larguras das tiras e seus requisitos de produção.
Dimensionando uma linha para a sua fábrica de núcleos?
Envie larguras de tira, espessura e tonelagem mensal. Você recebe uma proposta de linha com arranjo de facas e layout, ou use o seletor online para restringir a série primeiro.
