
与普通线的区别
| 剪切方式 | 同步剪切——带料不停机 | 普通线:步进式 |
| 工位 | 全移动工位——换片型不换模具 | 普通线:固定或少量移动 |
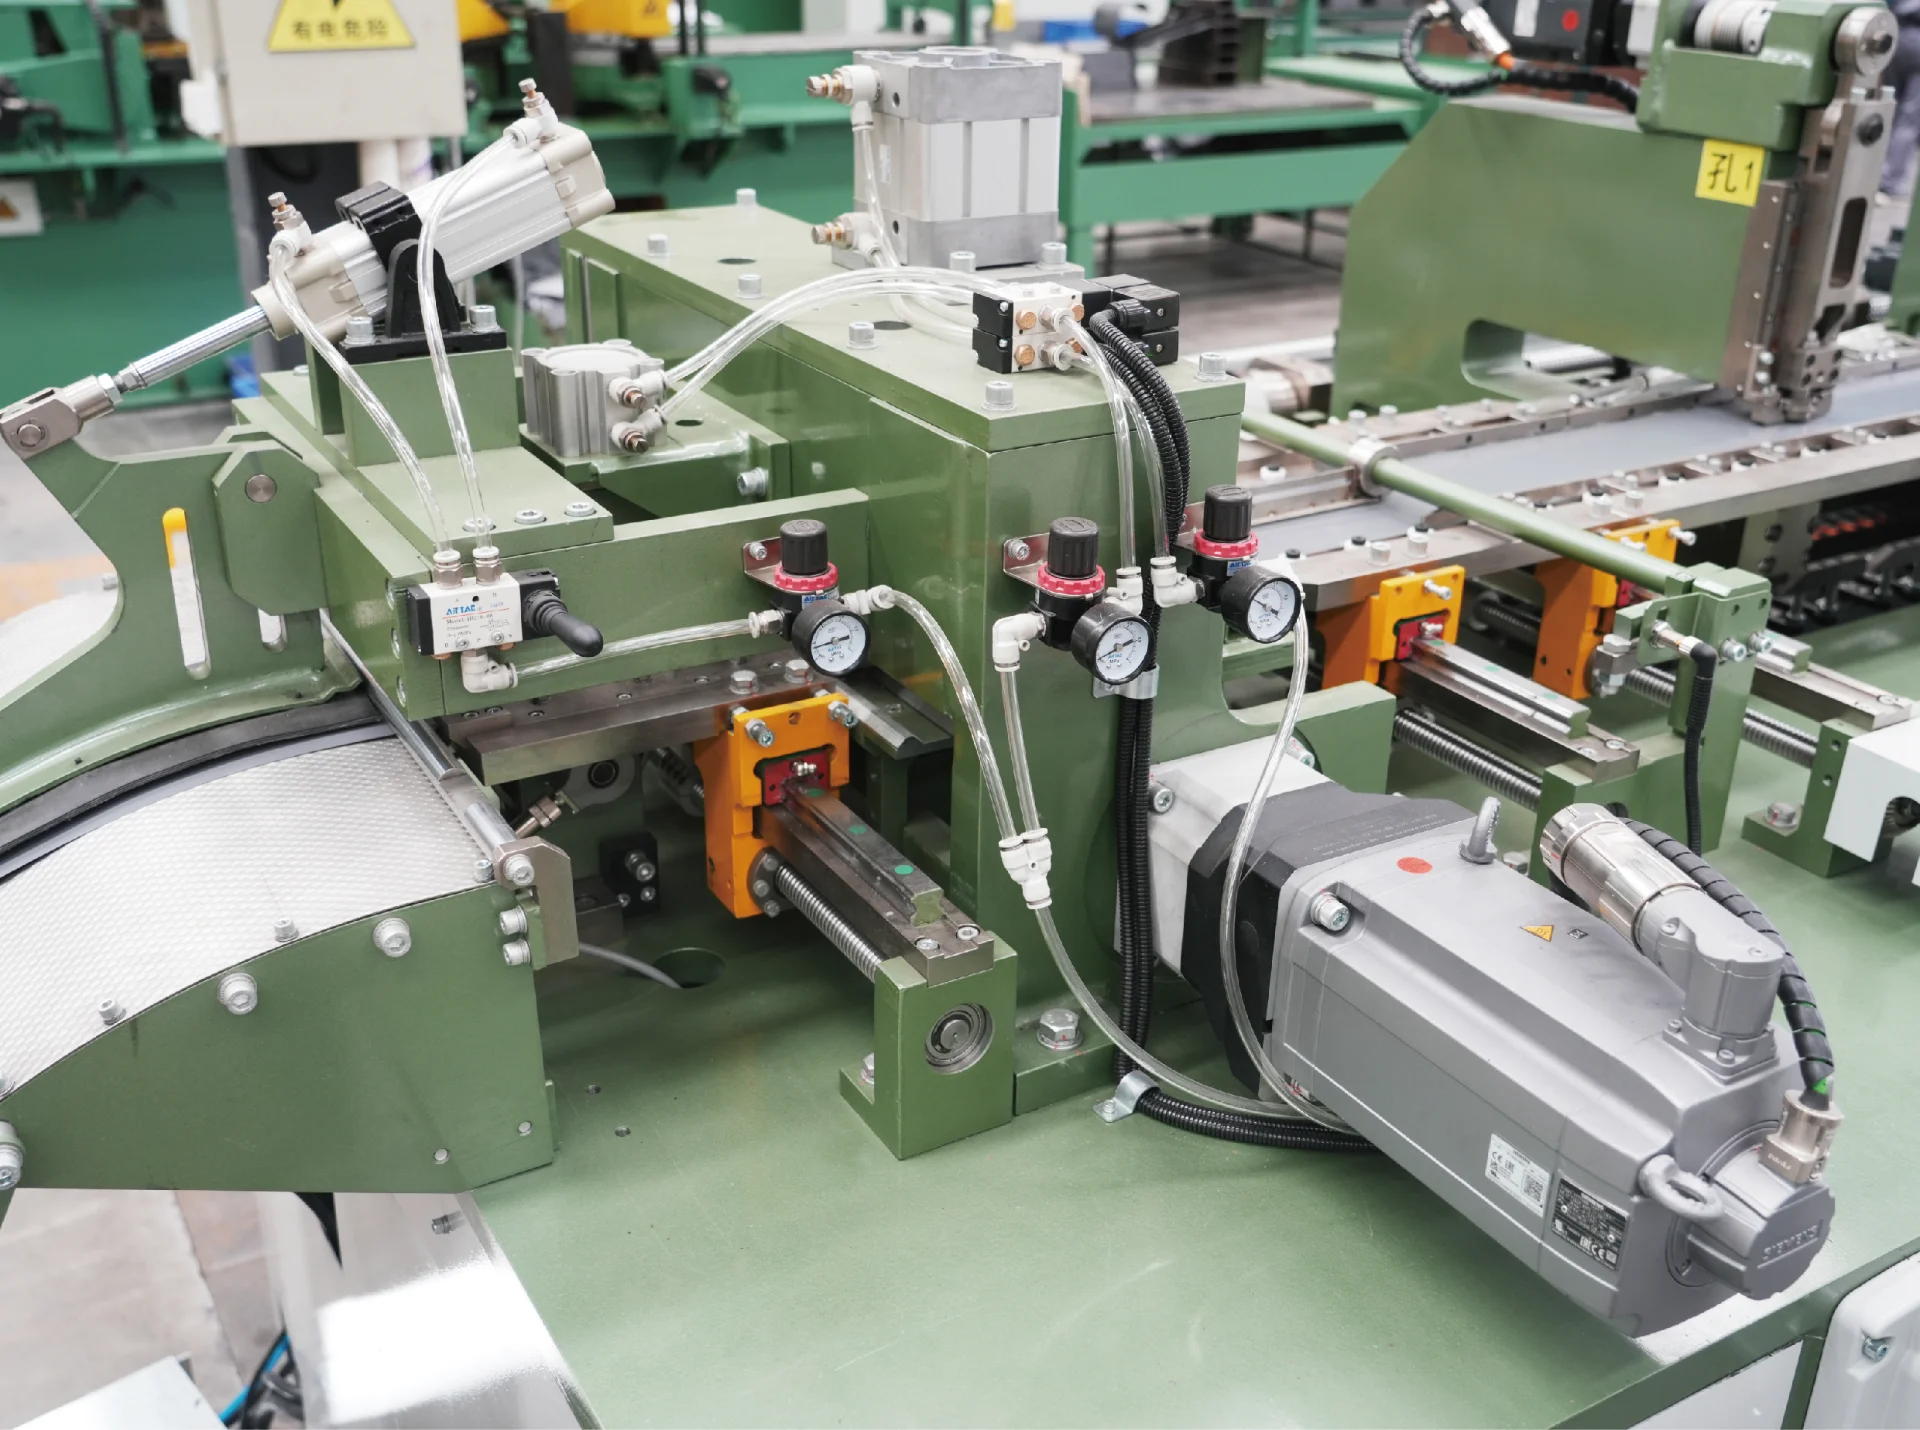
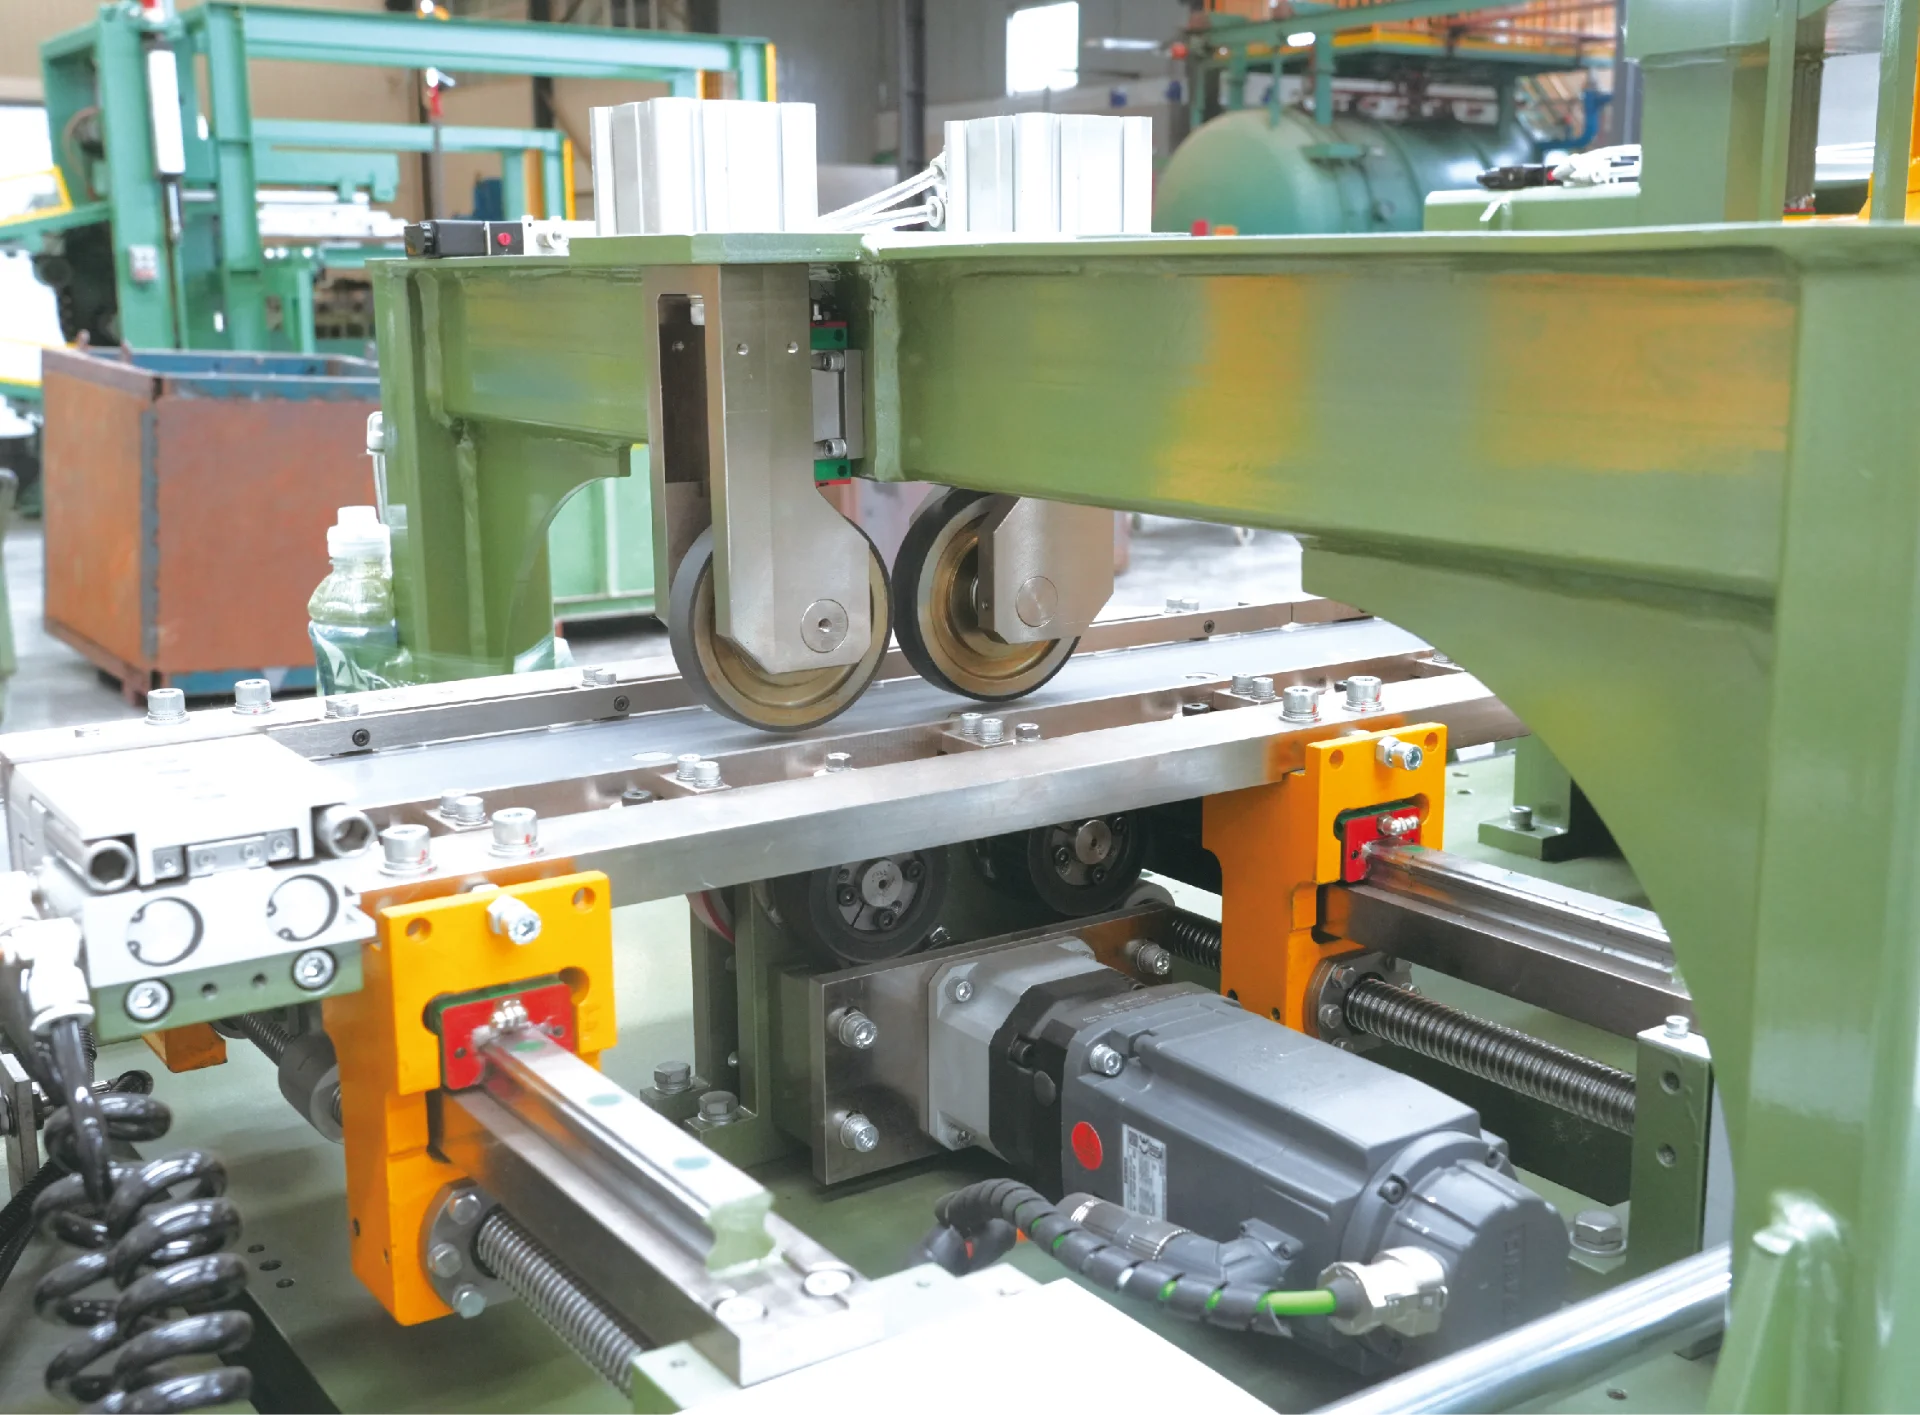
| 送料 | 高速伺服放卷与送料 | 普通线:数控送料 |
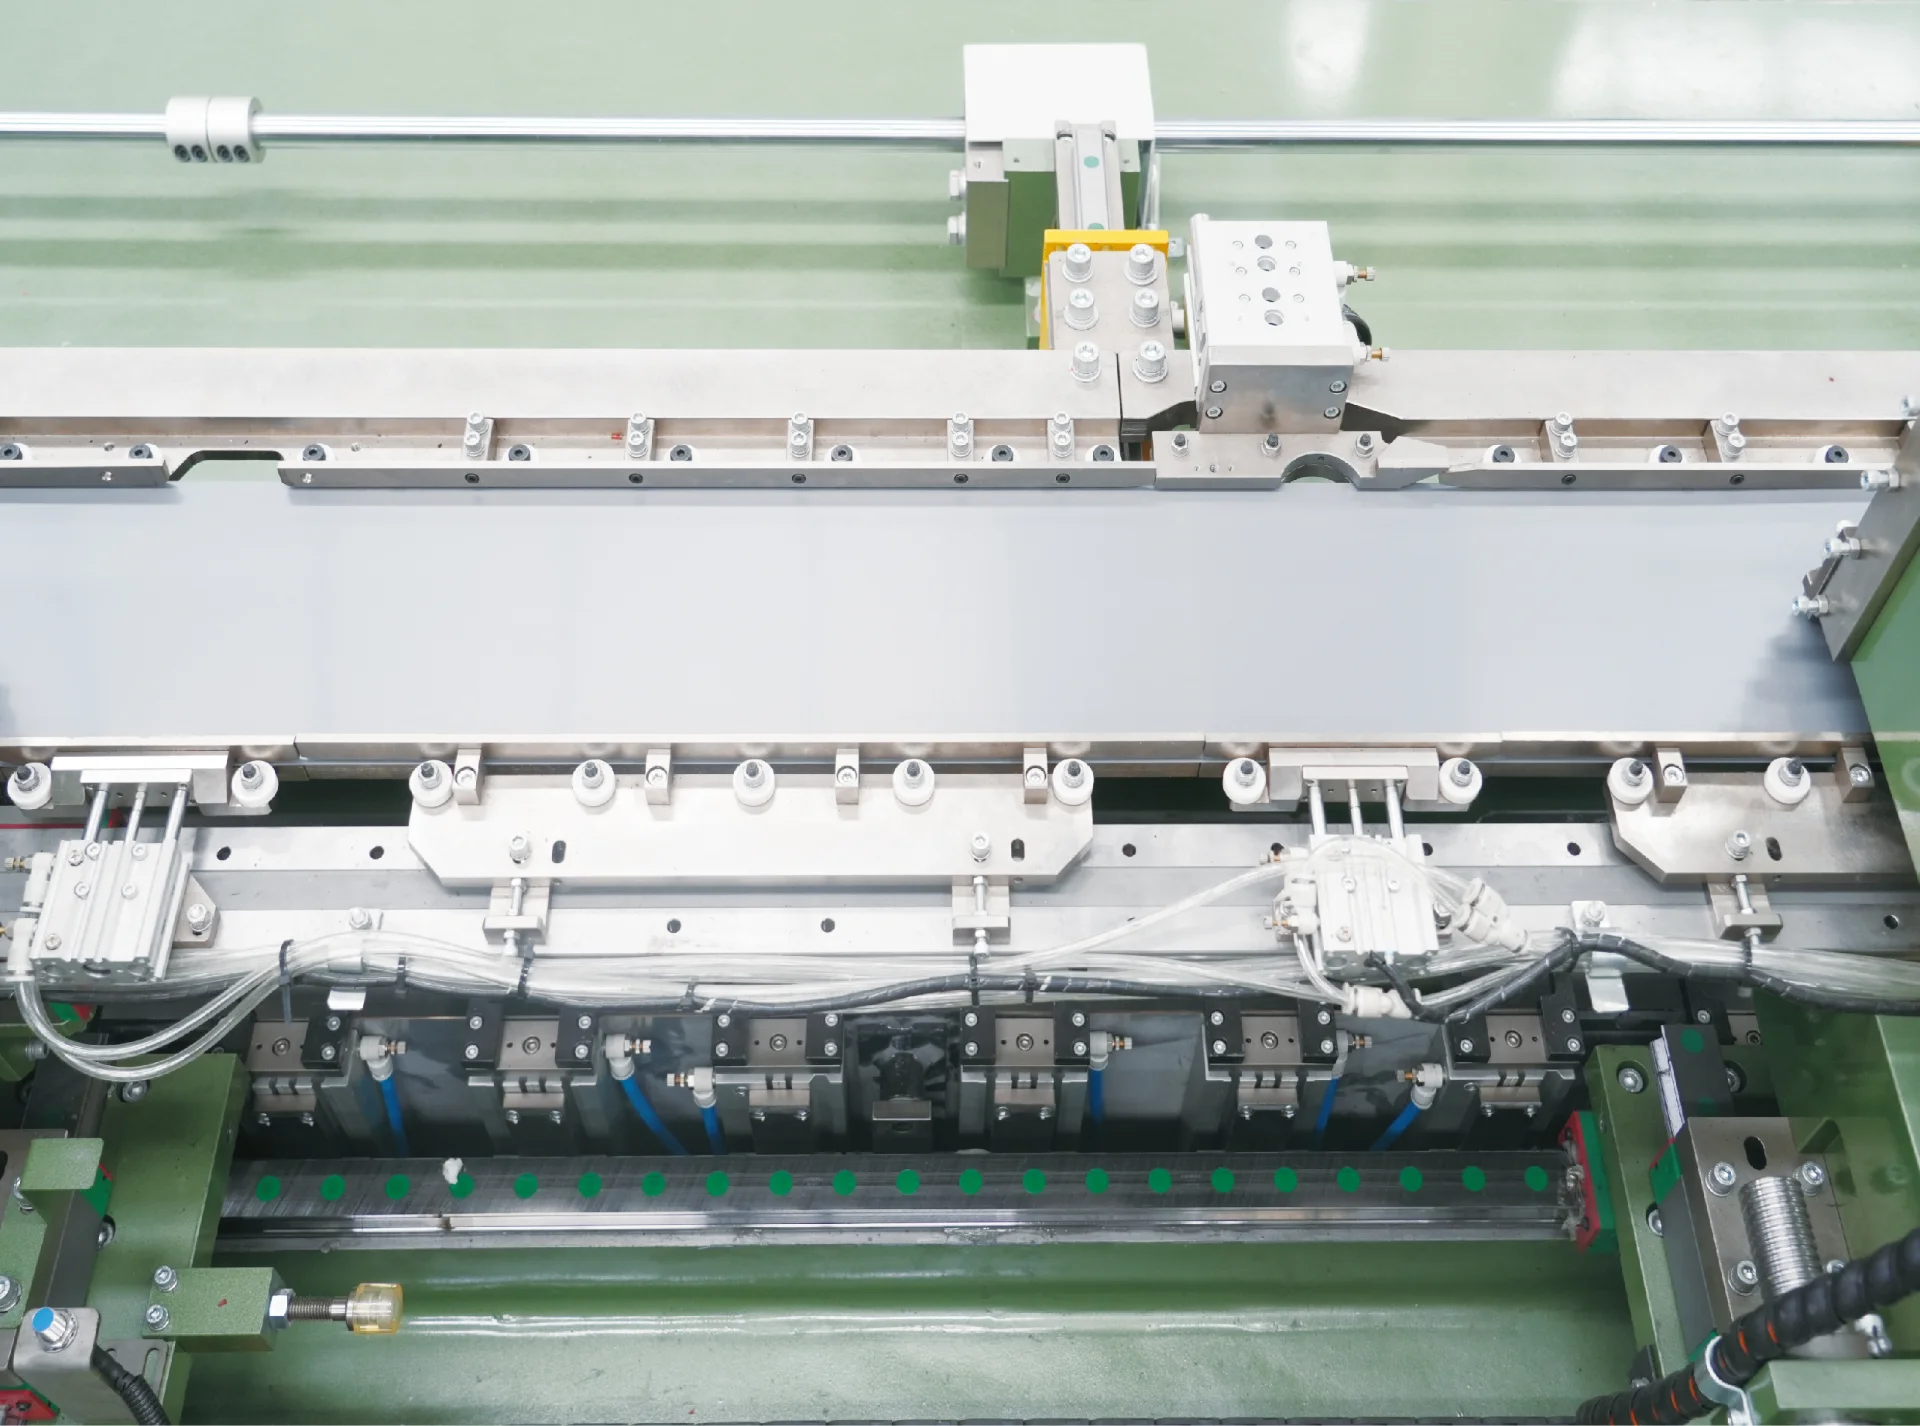
| 理料 | 加长理料链,卸料不停机 | 普通线:整齐码料、双工位台 |
| 适用场景 | 大批量、频繁换型 | 普通线:批量稳定、片型较少 |
选择幅宽等级
200 —— 小型配电变压器,出口爆款
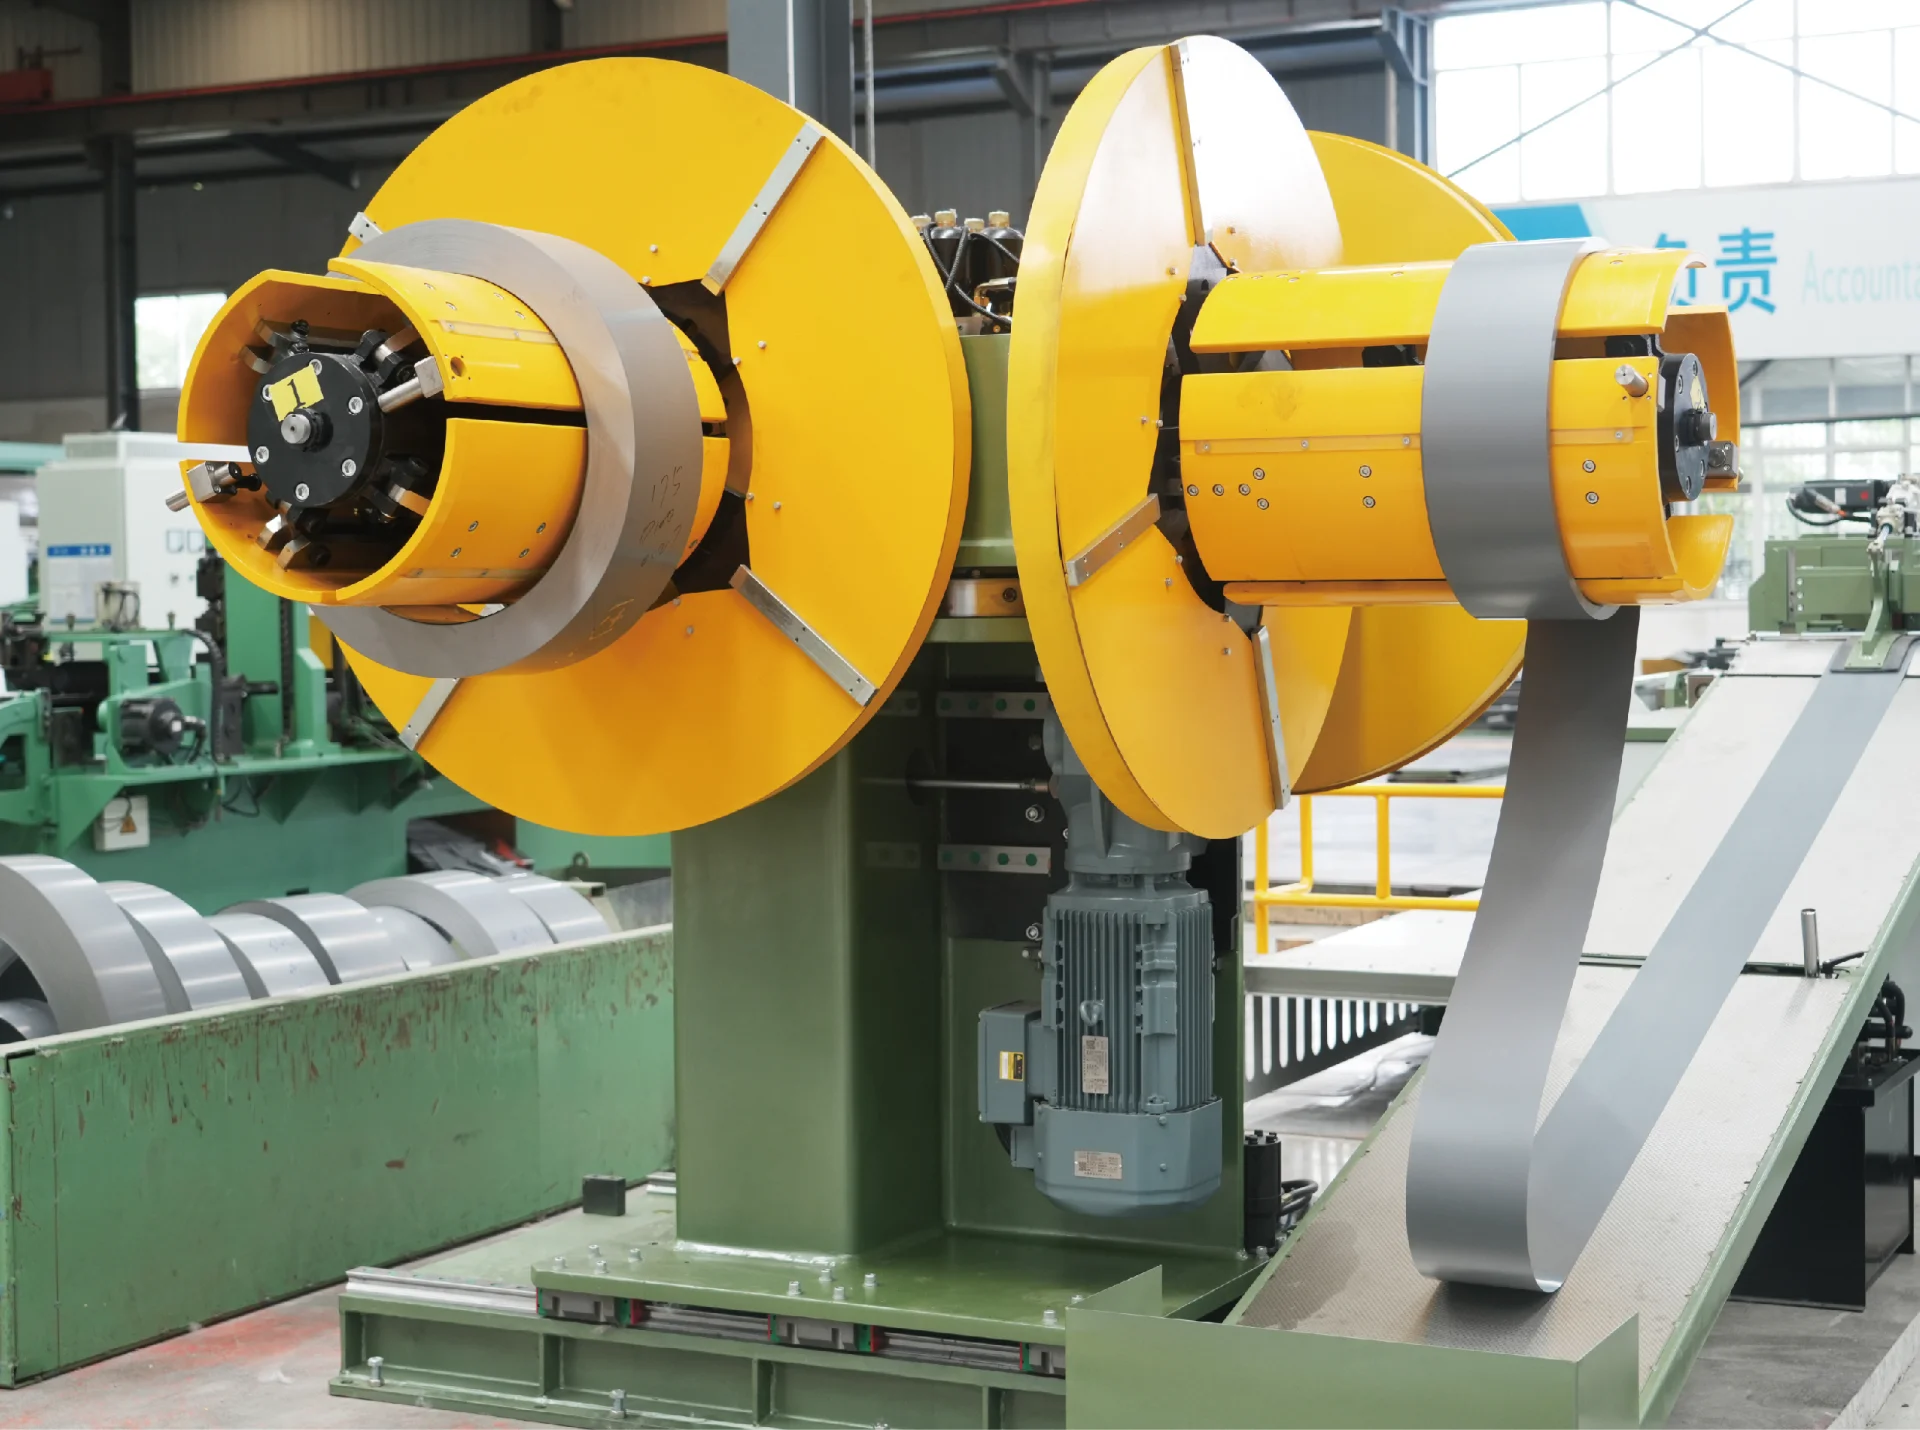
参考配置:两剪 · 2V冲 · 3孔冲(SRHJ200-223G 级)· 四头放卷
料带厚度0.18 – 0.35 毫米 0.15mm 可选
板料宽度45 – 220 毫米
片料长度450 – 1500 毫米
最大送料速度210 m/min(建议 ≤180)
长度公差±0.15 毫米 / 1500 毫米
角度公差±0.05°
毛刺≤0.02 毫米
装机功率约65千瓦
300 —— 配变主力机型
参考配置:两剪 · 三冲(300-23G 级)· 四头放卷(Ø1200,单头2.5吨)
料带厚度0.18 – 0.35 毫米 0.15mm 可选
板料宽度35 – 320 毫米
片料长度350 – 1500 毫米
最大送料速度210 米/分钟
长度公差±0.15 毫米 / 1500 毫米
角度公差±0.01°
毛刺≤0.02 毫米
装机功率≈46 千瓦
400 —— 配变旗舰,兼顾小型电力变压器
参考配置:两剪 · 2V冲 · 3孔冲(SRHJ400-223G 级)· 双头放卷
料带厚度0.18 – 0.35 毫米 0.15mm 可选
板料宽度45 – 440 毫米
片料长度450 – 2500 毫米
最大送料速度210 m/min(建议 ≤150)
长度公差±0.15 毫米 / 1500 毫米
角度公差±0.05°
毛刺≤0.02 毫米
装机功率≈60 千瓦
600 —— 大型配变、中型电力变压器
参考配置:两剪 · 2V冲 · 2孔冲(SRHJ600-222G 级)· 双头放卷
料带厚度0.18 – 0.30 毫米
板料宽度70 – 640 毫米
片料长度700 – 3500 毫米
最大送料速度210 米/分钟
长度公差±0.2 毫米 / 2 米
角度公差±0.02°
毛刺≤0.02 毫米
装机功率≈60 千瓦
各型号对卷料的要求:宽度公差 ±0.1 mm · 毛刺 ≤0.02 mm · 镰刀弯 ≤0.15–0.2 mm/2m。正式型号和逐项配置以技术协议为准。装机功率随各参考配置的具体工位而不同。
选配项
| 线体方向 | 左手线 / 右手线 |
| 放卷机 | 双头 / 四头 |
| 孔冲 | 0–4 组 · 模具尺寸按图纸 |
| V冲 | 1 / 2 组 |
| 剪床 | 45°+135° 标配;45° 剪可旋转至 90°(选配) |
| 叠片台 | 1+1 / 3+3 / 5+5 工位 |
| 出料方式 | 手推料车 / RGV(单工位或多工位) |
| 伺服与电控 | 西门子 / 罗克韦尔(AB) / 国产品牌 |
| 软件 | PLS 机边终端(选配)——读取铁芯片图纸,自动生成剪切程序 |
线速度,以及它对班产量意味着什么
峰值送料速度(300/400 级伺服配置)最高 240 m/min
常规额定速度(多数配置)210 米/分钟
建议工作速度120–180 米/分钟
取决于钢种与板形
取决于片型与片长
取决于每片冲孔方案
峰值速度是设备额定值,不是班产数字。实际产量这样算:额定送料速度,减去每次冲孔和 V 口的停顿,减去换卷和换型时间,再乘以班次利用率。每片四个冲孔的短片远低于峰值;长铁轭片接近峰值。报价前,我们的工程师会按您自己的铁芯片图纸算出每分钟片数和每班铁芯数——写进技术协议和出厂验收的是这个计算值,而不是峰值速度。
峰值 240 m/min 数据来自 SRHJ300-24 和 SRHJ400-24B 型技术文件;常见配置为 210 m/min,建议工作速度 120–180 m/min。您项目的正式速度以技术协议为准。
走进产线
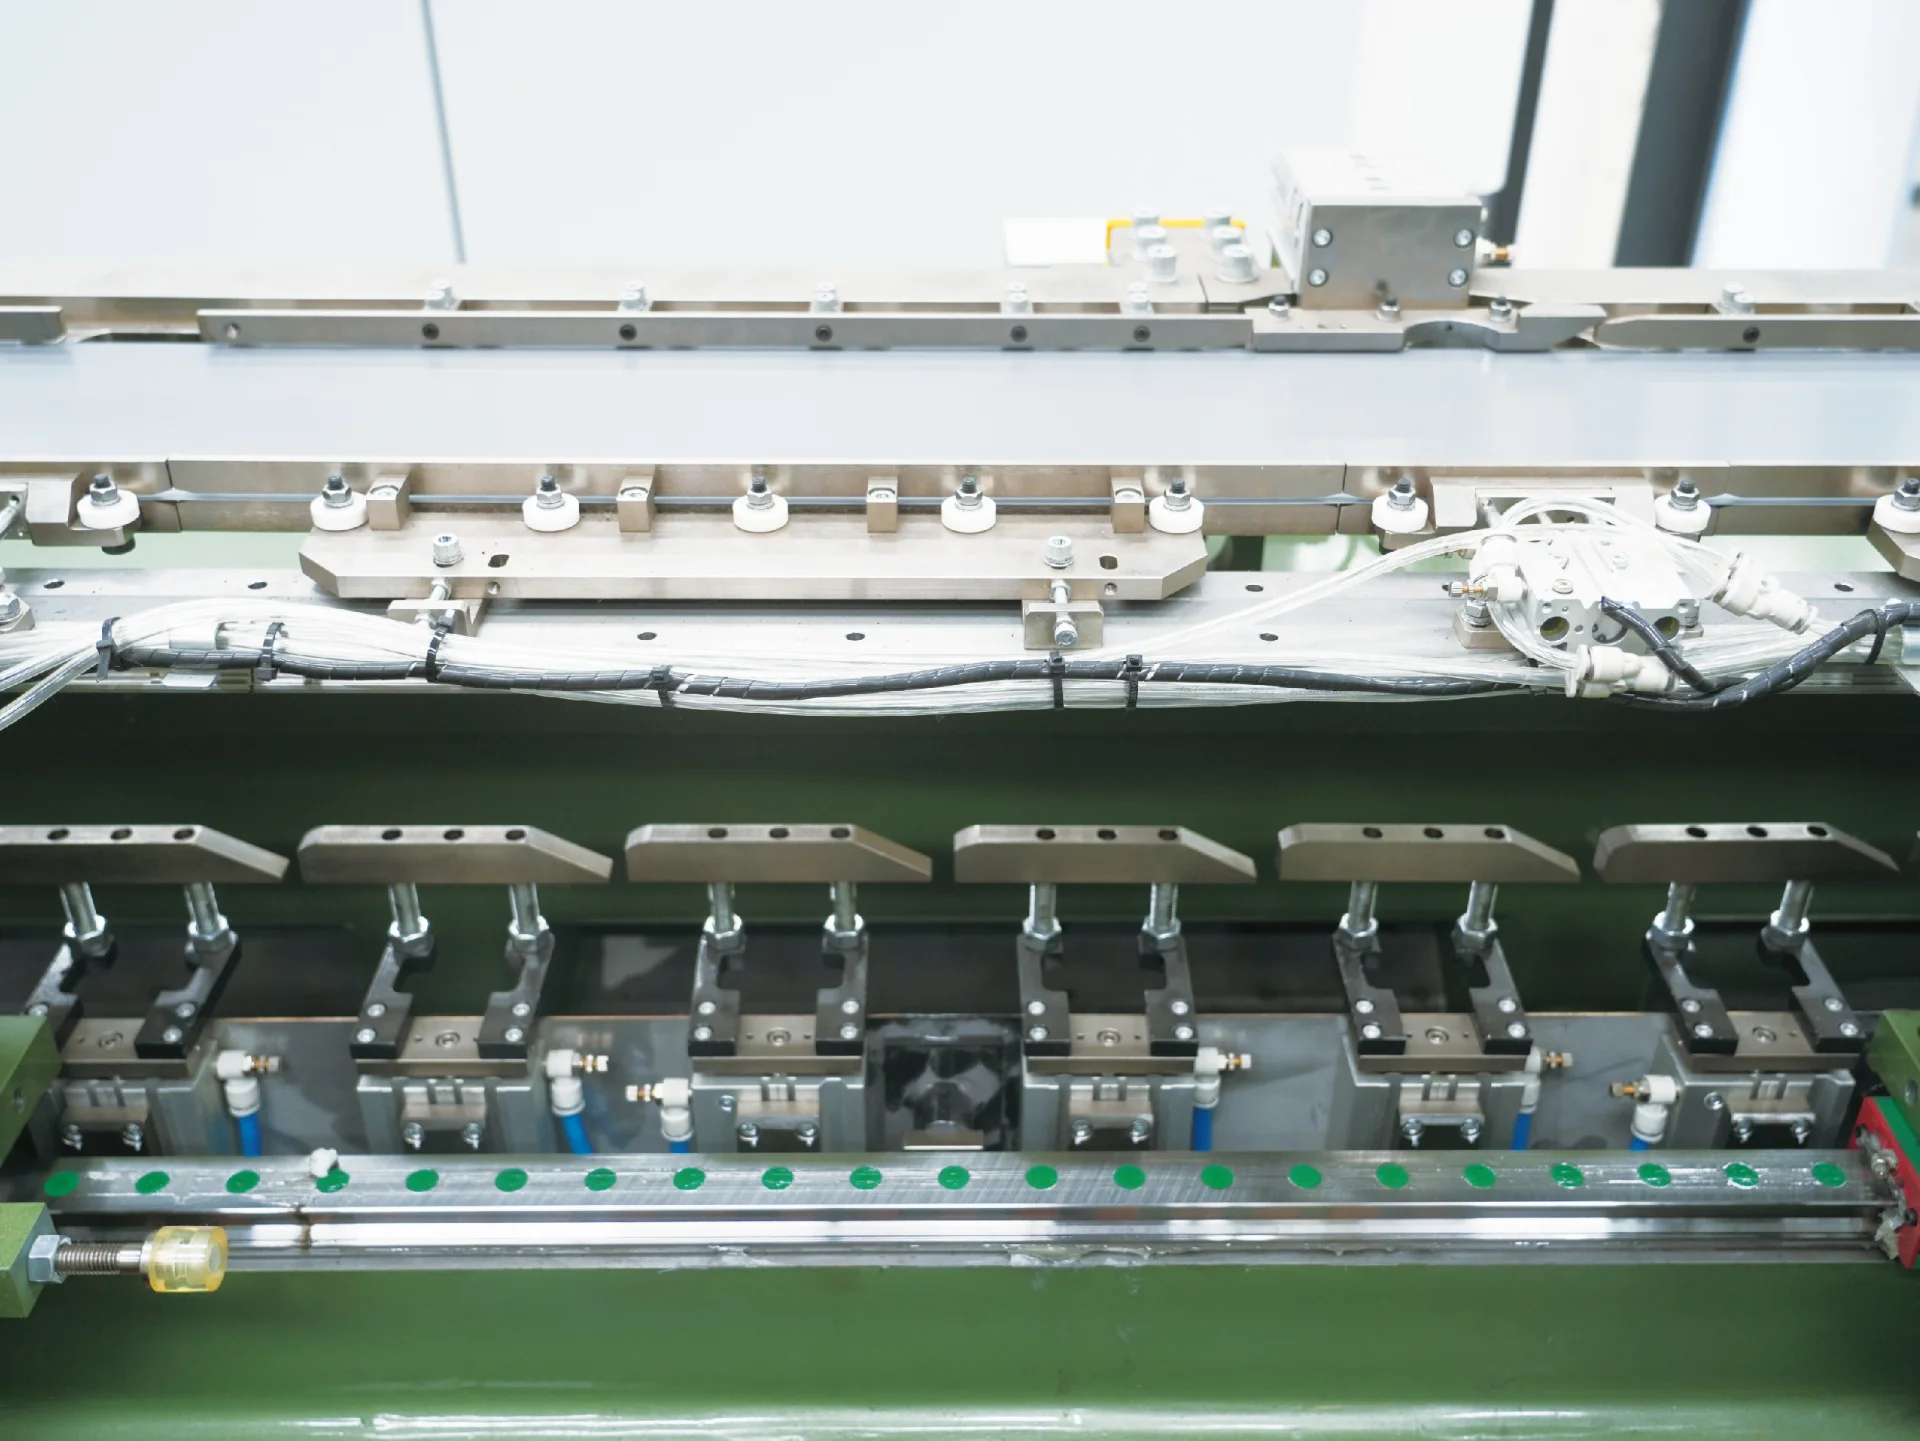
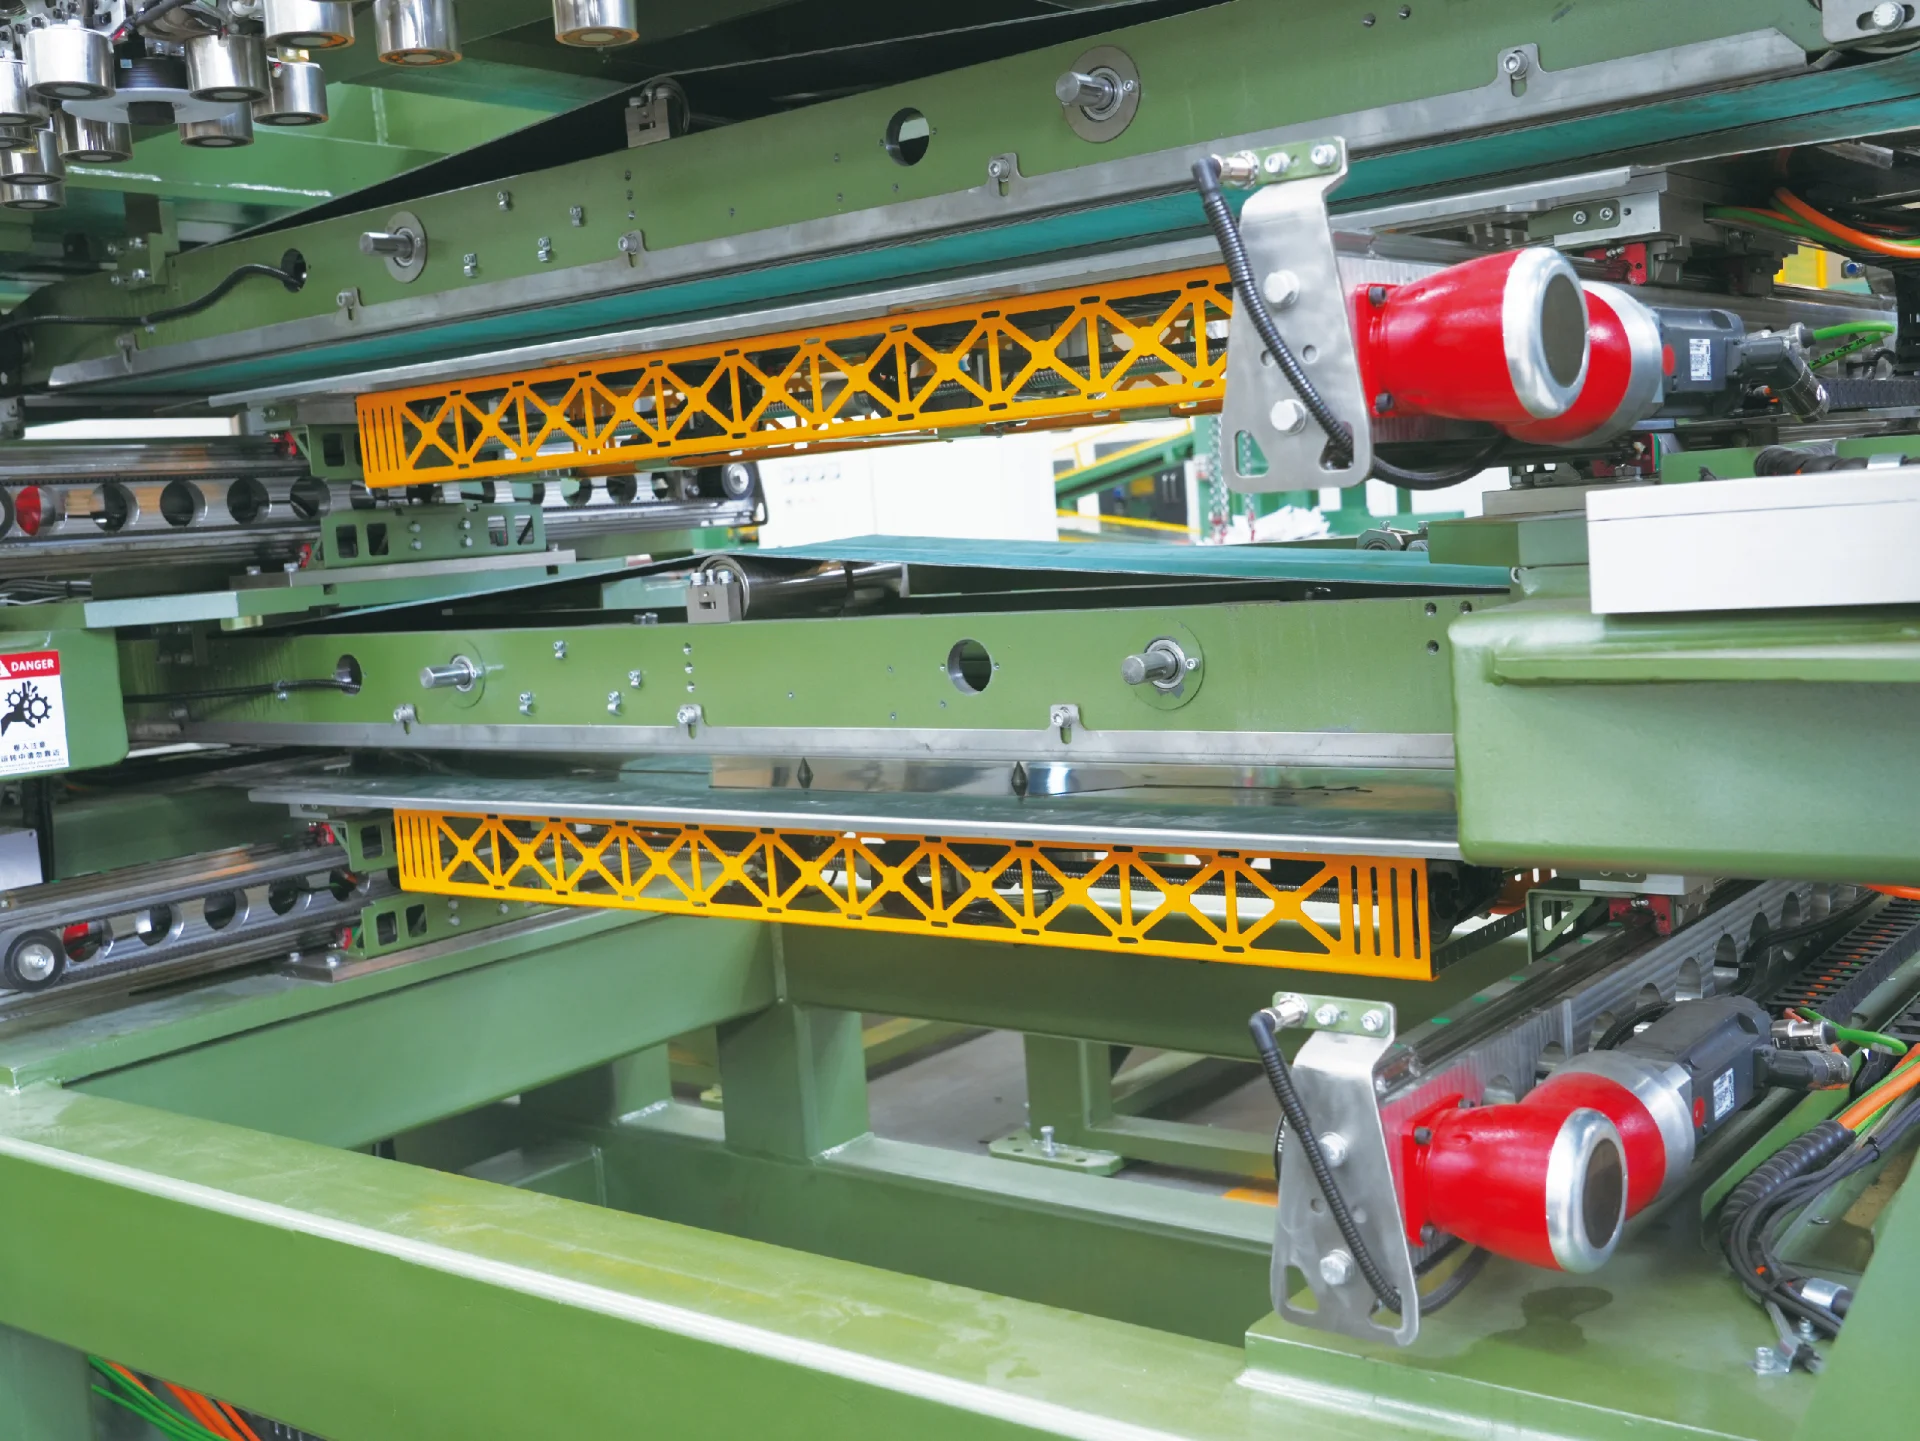
技术数据表(PDF)
两页:主要参数、完整参数、标准与选配配置、出厂验收与服务范围。版本 High-Speed-CTL-Line_EN_RevA_2026-08
看设备运行
不确定选哪条线?
把片型图纸发给我们——工程师将回复选型方案、刀具布置图与车间平面图。
